️

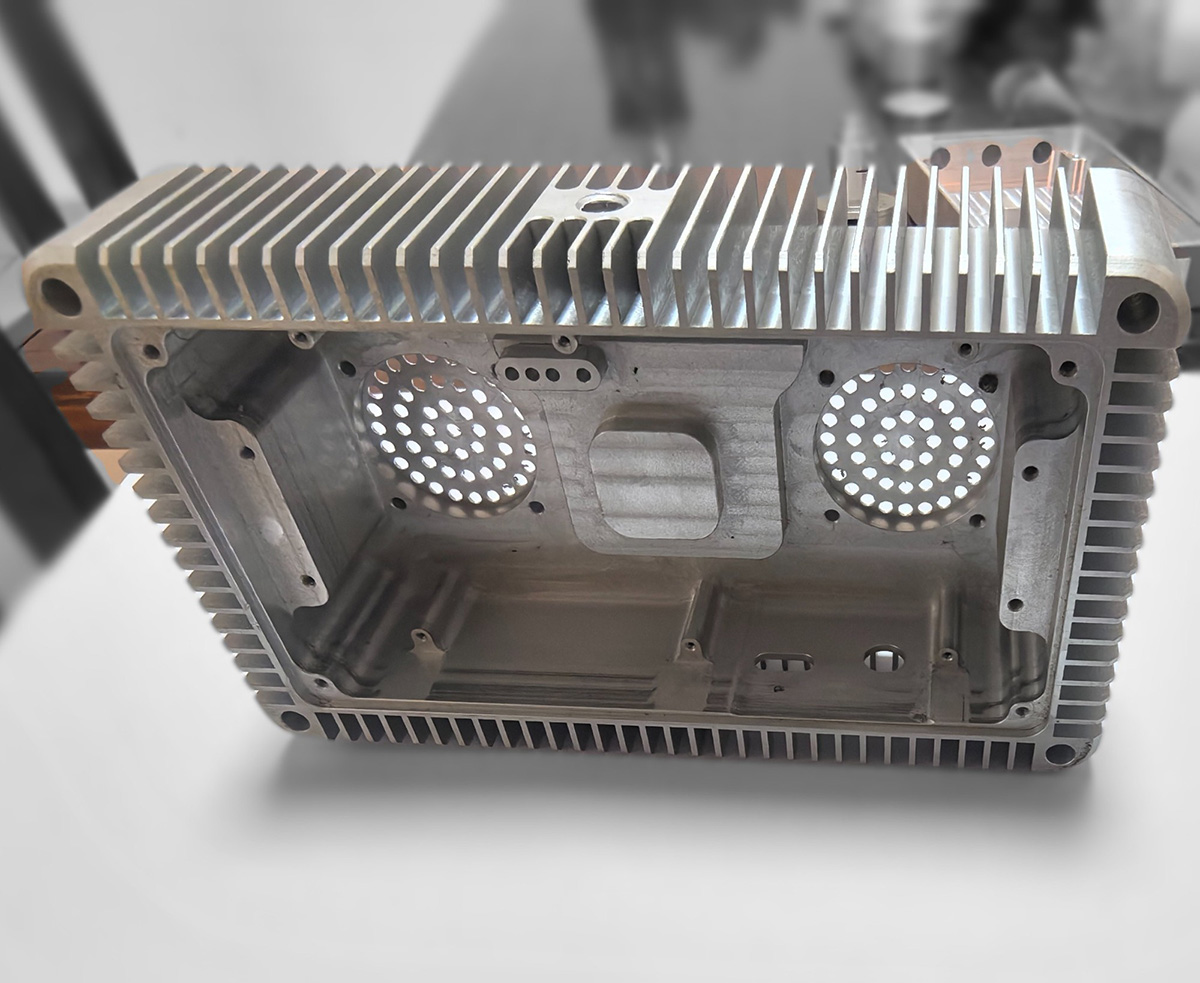
Un seul boîtier assure les fonctions thermiques, de blindage, d’étanchéité et de structure.
Le boîtier accueille les cartes de circuits RF et les composants de puissance tout en assurant la dissipation thermique, le blindage électromagnétique, les interfaces de montage et la protection contre les environnements extérieurs.
Il a été développé pour les stations de base macro et micro extérieures, les amplificateurs RF haute puissance et les passerelles de communication industrielle.
Résistance thermique, fuite RF, pénétration d’eau et coût d’assemblage élevé.
La conception initiale utilisait un dissipateur thermique et une cavité d’équipement séparés. La jonction entre ces deux composants créait une résistance thermique ainsi que plusieurs interfaces supplémentaires d’assemblage et d’étanchéité.
- Température de fonctionnement élevée, réduction de puissance et arrêts en été
- Fuite RF au niveau des joints entre les composants assemblés
- Assemblage complexe avec vis, cales thermiques et multiples pièces
- Risque d’infiltration d’eau au niveau des surfaces de jonction
- Tolérances instables des pièces achetées lors de l’assemblage en série
- Besoin d’une production en grande quantité stable et d’une livraison rapide
Le projet nécessitait une structure en aluminium monobloc capable de transférer la chaleur, de confiner l’énergie RF, de garantir l’étanchéité face aux expositions extérieures et de conserver une stabilité dimensionnelle pendant la production.
Considération technique principalePourquoi la conception en deux pièces créait plusieurs modes de défaillance liés.
La jonction entre le boîtier et le dissipateur séparé interrompait le chemin thermique. Cette même jointure multipliait les risques de fuite RF et d’infiltration d’eau.
Les ailettes longues et les parois fines du boîtier entraînaient un risque de déformation lors de l’usinage. La planéité stable de la surface d’étanchéité et le positionnement des trous étaient donc essentiels à la fois pour l’assemblage et la protection extérieure.
Résistance thermique, rendement des ailettes, déformation des parois fines, planéité de la surface d’étanchéité, position des trous, continuité RF, protection anticorrosion par anodisation et reproductibilité en série.
Une solution combinant extrusion intégrée et usinage de précision.
Structure thermique extrudée monobloc
Les ailettes de dissipation thermique et la base du boîtier sont fabriquées sous forme d’un seul profil extrudé, supprimant la rupture thermique entre les composants séparés.
Optimisation des ailettes thermiques
La simulation thermique a été utilisée pour affiner la structure des ailettes ; les documents fournis indiquent une augmentation d’environ 30 % de la surface effective de dissipation thermique.
Usinage par étapes et bridage flottant
Les usinages d’ébauche, de semi-finition et de finition libèrent progressivement les contraintes internes. Les montages flottants réduisent le gauchissement des parois fines et garantissent une planéité de la surface d’étanchéité de 0,03 mm ou mieux.
Blindage et étanchéité extérieure
Le boîtier sans joint, la bride de précision, la surface anodisée, l’interface de joint et l’emplacement de montage de la grille anti-poussière sont conçus pour assurer le blindage RF et une stratégie de protection IP65.
De l’extrusion intégrée au boîtier prêt pour l’usage extérieur.
Extrusion de l’aluminium
Former les ailettes de dissipation thermique et la base du boîtier en une structure continue.
Usinage CNC par étapes
Réaliser l’ébauche, la semi-finition et la finition de la cavité interne, des évents, des filetages et de la bride.
Ébavurage par vibration
Supprimer les arêtes vives qui pourraient endommager les cartes, les joints ou les composants d’assemblage.
Anodisation dure naturelle
Apporter une résistance à la corrosion et une isolation électrique pour un usage extérieur.
Contrôle dimensionnel par machine à mesurer tridimensionnelle
Vérifier la planéité de la surface d’étanchéité, le positionnement des trous et la géométrie critique du boîtier.
Vérifications des performances de l’échantillon
Réaliser les contrôles d’échantillonnage sur les matériaux, les performances thermiques et le brouillard salin conformément au plan de projet.
Des contrôles directement liés aux performances thermiques, d’étanchéité et d’assemblage.
La vérification des matières premières, le contrôle en cours de production et la mesure finale sur machine tridimensionnelle assurent la cohérence des séries. La documentation du projet définit une tolérance de position des trous de ±0,015 mm et une exigence de planéité de la surface d’étanchéité de 0,03 mm ou mieux.
Nuance du matériau, déformation des parois fines, planéité de la bride, position des trous, qualité des filetages, état des ailettes, qualité de la surface anodisée et contrôle d’échantillonnage des performances environnementales.
Température de fonctionnement réduite et assemblage plus simple et fiable.
Le client indique que le boîtier a éliminé les problèmes récurrents d’arrêt thermique et d’interférences RF tout en simplifiant la ligne de production.
La conception monobloc a également réduit le nombre de composants achetés et amélioré la stabilité de l’assemblage en série.
Les résultats quantitatifs et liés aux certifications reposent sur la documentation du projet fournie et doivent être vérifiés sur les enregistrements internes avant publication publique.
Contrat d’approvisionnement annuel après validation du déploiement sur le terrain.
Les documents du projet indiquent que les livraisons en série ont été réalisées dans les délais avec une excellente cohérence dimensionnelle. Le client a ensuite conclu un accord-cadre annuel et a commencé à développer de nouveaux modèles de boîtiers avec Innova Forge.
Synthèse des résultats du projet basée sur le dossier de cas fourni