️

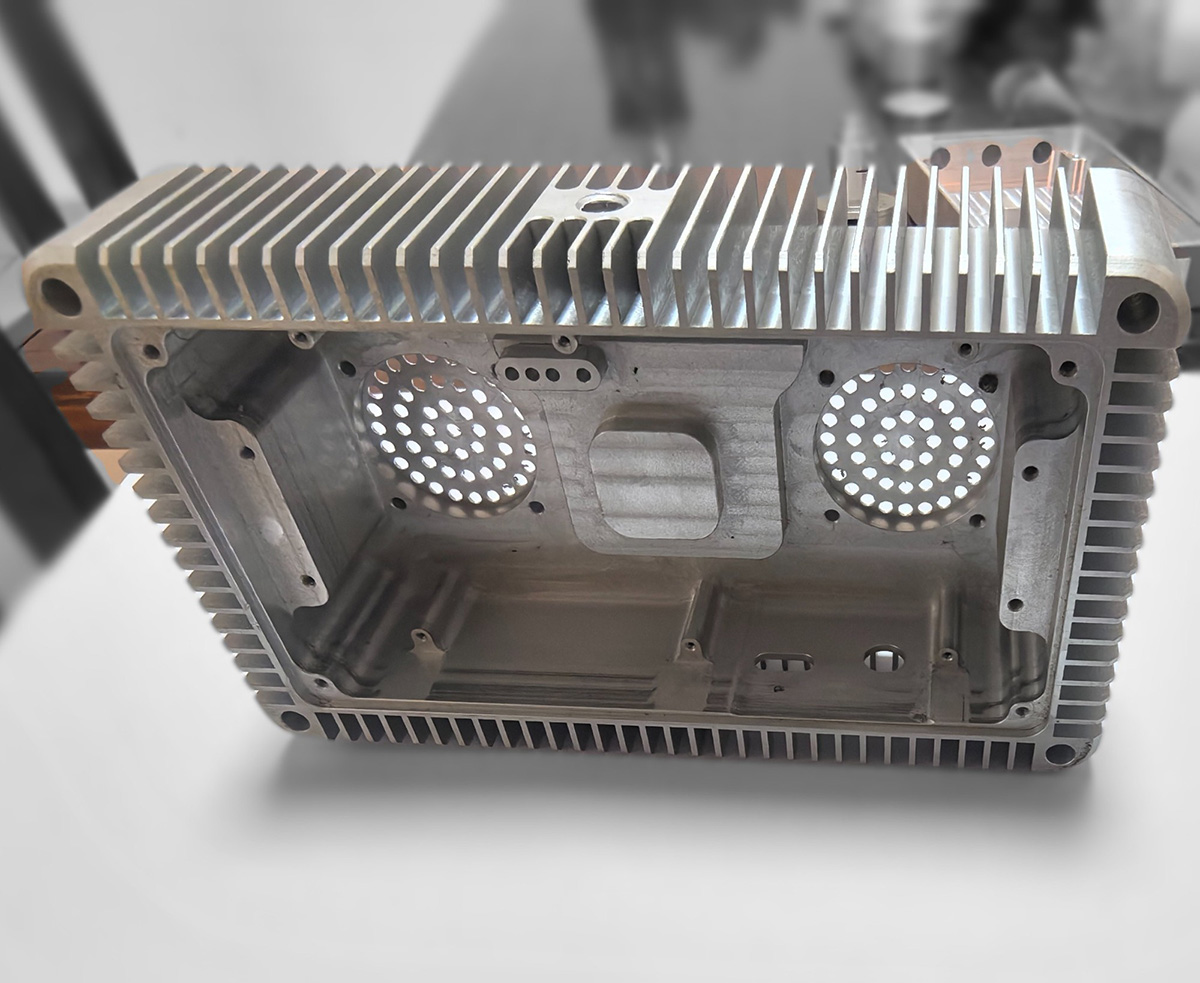
Ein Gehäuse übernimmt thermische Funktionen, Abschirmung, Abdichtung und Strukturaufgaben.
Das Gehäuse nimmt HF-Leiterplatten und Leistungsbauteile auf und sorgt gleichzeitig für Wärmeableitung, elektromagnetische Abschirmung, Montageschnittstellen und Schutz vor Außeneinflüssen.
Es wurde für externe Makro- und Mikro-Basisstationen, Hochleistungs-HF-Verstärker und industrielle Kommunikationsgateways entwickelt.
Wärmewiderstand, HF-Austritt, Wassereinbruch und hohe Montagekosten.
Die ursprüngliche Konstruktion verwendete einen separaten Kühlkörper und Geräteraum. Die Verbindung zwischen diesen beiden Bauteilen erzeugte einen Wärmewiderstand sowie mehrere zusätzliche Montage- und Dichtflächen.
- Hohe Betriebstemperatur, Leistungsreduzierung und Ausfälle im Sommer
- HF-Austritt an den Fugen zwischen den montierten Bauteilen
- Komplexe Montage mit Schrauben, Wärmeleitpads und zahlreichen Einzelteilen
- Risiko des Wassereinbruchs an den Verbindungsflächen
- Unstabile Toleranzen von Zukaufteilen bei der Serienmontage
- Bedarf an stabiler Großserienproduktion und schneller Lieferung
Das Projekt erforderte eine einteilige Aluminiumstruktur, die Wärme transportiert, HF-Energie begrenzt, vor Witterungseinflüssen abdichtet und während der Produktion formstabil bleibt.
Wichtigste technische ÜberlegungWarum die zweiteilige Konstruktion mehrere zusammenhängende Ausfallursachen hervorgerufen hat.
Die Fuge zwischen Gehäuse und separatem Kühlkörper unterbrach den Wärmepfad. Dieselbe Naht erhöhte zudem das Risiko für HF-Austritt und Wassereinbruch.
Die langen Kühlrippen und dünnen Gehäusewände bergen ein Risiko für Verformungen bei der Bearbeitung. Eine stabile Ebenheit der Dichtfläche und die Genauigkeit der Bohrungslagen sind daher sowohl für die Montage als auch für den Außenschutz unerlässlich.
Wärmewiderstand, Wirkungsgrad der Kühlrippen, Verformung dünner Wände, Ebenheit der Dichtfläche, Bohrungslage, HF-Kontinuität, Korrosionsschutz durch Eloxieren und Serienreproduzierbarkeit.
Lösung aus integrierter Strangpressung und Präzisionsbearbeitung.
Einteilige stranggepresste Wärmestruktur
Die Kühlrippen und die Gehäusebasis werden als ein Strangpressprofil hergestellt, wodurch der Wärmeunterbruch zwischen separaten Bauteilen entfällt.
Optimierung der Kühlrippen
Mittels thermischer Simulation wurde die Rippengeometrie optimiert. Die vorliegenden Unterlagen weisen eine Erhöhung der effektiven Wärmeableitfläche um ca. 30 % aus.
Gestufte Bearbeitung und schwimmende Spannvorrichtungen
Rohbearbeitung, Halbfertigbearbeitung und Fertigbearbeitung lösen Eigenspannungen schrittweise. Schwimmende Spannvorrichtungen vermindern die Verwerfung dünner Wände und gewährleisten eine Ebenheit der Dichtfläche von 0,03 mm oder besser.
Abschirmung und Außendichtung
Das nahtlose Gehäuse, der Präzisionsflansch, die eloxierte Oberfläche, die Dichtungsnut und die Montagemöglichkeit für Staubschutzgitter sind auf HF-Abschirmung und einen IP65-Schutz ausgelegt.
Von der integrierten Strangpressung bis zum betriebsfertigen Außengehäuse.
Aluminium-Strangpressung
Herstellen der Kühlrippen und Gehäusebasis als durchgehende einteilige Struktur.
Gestufte CNC-Bearbeitung
Roh-, Halbfertig- und Fertigbearbeitung des Innenraums, der Belüftungsöffnungen, Gewinde und des Flansches.
Vibrationsentgraten
Entfernen scharfer Kanten, die Leiterplatten, Dichtungen oder Montageteile beschädigen könnten.
Natürliche Harteloxierung
Erhöht den Korrosionsschutz und die elektrische Isolation für den Außeneinsatz.
3D-Messung der Abmessungen
Prüfung der Ebenheit der Dichtfläche, der Bohrungslagen und der kritischen Gehäusegeometrie.
Leistungsprüfung der Muster
Durchführung von Stichprobenprüfungen zu Material, thermischem Verhalten und Salzsprühtest gemäß Projektplan.
Kontrollwerte direkt abgestimmt auf thermische Eigenschaften, Dichtigkeit und Montageverhalten.
Eingangsprüfung der Materialien, Zwischenprüfungen und abschließende 3D-Messungen sichern die Serienkonsistenz. Die Projektdokumentation legt eine Bohrungslagetoleranz von ±0,015 mm und eine Anforderung an die Ebenheit der Dichtfläche von 0,03 mm oder besser fest.
Materialgüte, Verformung dünner Wände, Flanschebenheit, Bohrungslage, Gewindequalität, Zustand der Kühlrippen, Qualität der eloxierten Oberfläche und Stichprobenprüfung der Umwelteigenschaften.
Reduzierte Betriebstemperatur sowie einfachere und zuverlässigere Montage.
Der Kunde berichtet, dass das Gehäuse wiederkehrende thermische Ausfälle und HF-Störungen beseitigt und die Produktionslinie vereinfacht hat.
Die einteilige Konstruktion verringert zudem die Anzahl der Zukaufteile und verbessert die Stabilität der Serienmontage.
Quantitative und zertifizierungsbezogene Ergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Jahresliefervertrag nach erfolgreicher Praxiserprobung.
Die Projektunterlagen zeigen, dass die Serienlieferungen termingerecht mit hoher Maßkonsistenz ausgeführt wurden. Der Kunde schloss anschließend einen jährlichen Rahmenliefervertrag ab und begann mit Innova Forge die Entwicklung weiterer Gehäusemodelle.
Zusammenfassung der Projektergebnisse auf Basis des vorliegenden Fallberichts