️

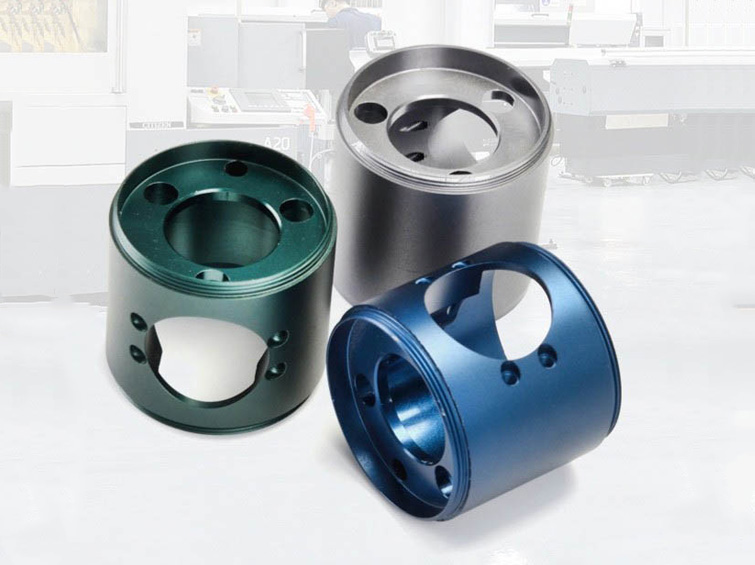
Manchon de moteur : la qualité de l’alésage et la concentricité déterminent les performances à grande vitesse.
Le manchon supporte le stator du moteur, le codeur et le réducteur, tout en assurant le positionnement, le transfert thermique, le maintien mécanique et une surface anodisée électriquement isolante.
Il est utilisé dans les servomoteurs industriels, les articulations de robots collaboratifs, les modules d’automatisation à grande vitesse, les unités de servocommande de machines-outils, les systèmes de vision et certains équipements de transmission médicale.
Erreur de concentricité, alésages rugueux, dégradation de surface et production multi-étapes lente.
Le procédé d’origine séparait le tournage et le fraisage. Le remontage modifiait la relation entre l’alésage intérieur et le diamètre extérieur, entraînant des vibrations et du bruit du moteur, ainsi qu’un montage incohérent du stator.
- Concentricité intérieur-extérieur hors de la plage requise
- Vibrations et bruit du moteur à grande vitesse
- Surfaces d’alésage rugueuses endommageant l’isolation du stator lors du pressage
- L’aluminium non traité sensible aux rayures et à l’oxydation
- Difficulté à distinguer les puissances de moteur pendant l’assemblage
- Délais longs pour les prototypes et les petits lots
Le manchon devait maintenir le stator et le codeur centrés mécaniquement, tout en offrant un alésage lisse et une extérieur durable et clairement identifiable.
Considération technique principalePourquoi un seul cycle de serrage est indispensable pour la relation entre alésage et diamètre extérieur.
Si l’alésage et le diamètre extérieur sont réalisés dans des montages séparés, même une faible variation de serrage réduit la concentricité. À la vitesse du moteur, cette erreur se transforme en vibrations, bruit et instabilité du codeur.
L’alésage doit également être suffisamment lisse pour permettre un pressage maîtrisé du stator, tandis que la couche anodisée externe doit présenter une épaisseur et une couleur homogènes sans affecter les ajustements critiques.
Concentricité alésage/diamètre extérieur, rugosité de l’alésage, parallélisme des faces d’extrémité, jeu d’ajustement, épaisseur d’anodisation, contrôle de couleur selon modèle, qualité des filetages et reproductibilité de production.
Production tournage-fraisage en un seul montage avec interface fonctionnelle à alésage de précision.
Usinage tournage-fraisage intégré
Le diamètre extérieur, l’alésage interne, les ouvertures latérales, les contre-alésages et les trous filetés sont usinés en un seul montage, la concentricité est maintenue à 0,003 mm ou mieux selon le dossier fourni.
Alésage interne de haute finition
L’alésage du stator est fini par alésage à Ra 0,4 ou mieux, permettant un montage fluide sans endommager l’isolation.
Anodisation dure colorée
Une couche anodisée de 8–12 μm améliore la résistance à l’usure et à la corrosion et permet un codage modèle par couleur : vert, bleu et gris.
Réduction des transferts et accélération de la production
Le regroupement des opérations supprime les manipulations intermédiaires et augmente l’efficacité d’usinage unitaire de 50 %.
Échantillonnage dimensionnel par lot
La concentricité, le diamètre de l’alésage, le parallélisme des faces et l’aspect sont contrôlés pour chaque lot de production.
Parcours d’usinage regroupé pour l’alignement moteur et un assemblage propre.
Préparation de barre 6061-T6
Préparer la barre et établir une référence de tournage stable.
Tournage et alésage intégrés
Usiner le diamètre extérieur, l’alésage, les gorges et les caractéristiques d’extrémité.
Fraisage des caractéristiques latérales
Réaliser les grandes ouvertures latérales, contre-alésages et trous de fixation filetés dans le même montage.
Alésage de finition
Réaliser l’alésage lisse de précision nécessaire au pressage du stator.
Ébavurage par vibration
Supprimer les arêtes vives des trous et des formes externes.
Anodisation dure colorée
Appliquer la finition colorée résistante à l’usure de 8–12 μm spécifiée.
Contrôle dimensionnel et visuel
Vérifier la concentricité, l’alésage, le parallélisme, les filetages, la couleur et l’état de surface.
Maîtrise de la référence de rotation et de la surface de montage du stator.
Le dossier indique une exigence de cylindricité et de concentricité de 0,005 mm ou mieux ; avec le procédé en un seul montage, la concentricité réelle est maîtrisée à 0,003 mm.
Concentricité, forme cylindrique, diamètre et Ra de l’alésage, parallélisme des faces d’extrémité, caractéristiques filetées, épaisseur et couleur de l’anodisation, état des arêtes et homogénéité des lots.
Fonctionnement moteur plus fluide et assemblage avec contrôle de modèle plus efficace.
Le client a indiqué que le servomoteur fonctionnait sans les vibrations à grande vitesse constatées auparavant et que le bruit était fortement réduit.
Le codage couleur facilite le tri à l’assemblage et le pressage fluide du stator supprime les dommages sur l’isolation.
Les résultats quantitatifs, certifications, qualifications et essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés par rapport aux dossiers internes avant publication publique.
Approvisionnement à long terme sur la famille des manchons de servomoteur.
Le client a signalé des délais de livraison plus stables et une itération produit plus rapide. La gamme complète des manchons de servomoteur a ensuite été confiée à Innova Forge pour un approvisionnement continu.
Synthèse des résultats du projet basée sur le dossier fourni