️

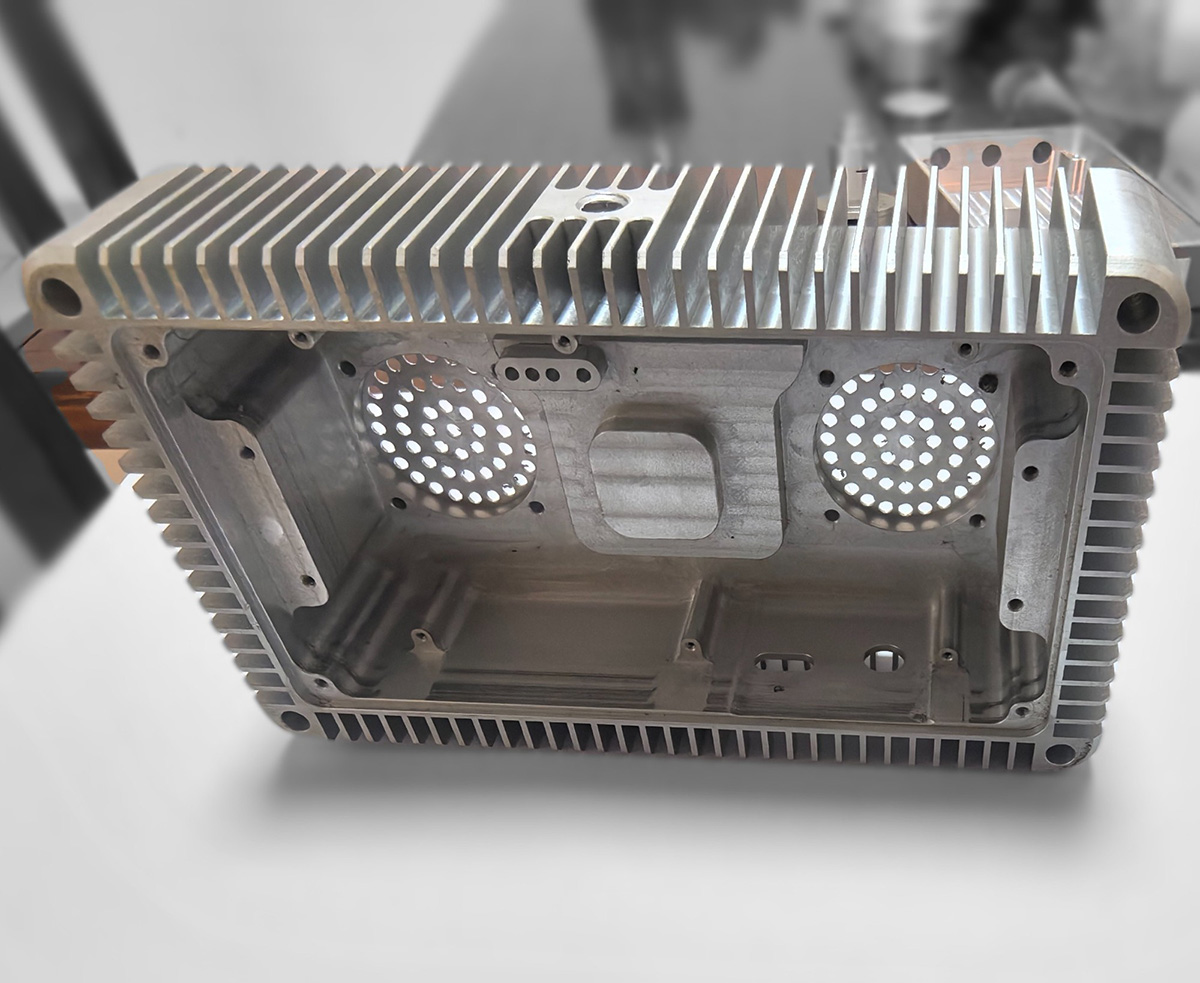
单一壳体同时实现散热、屏蔽、密封与结构承载功能。
该壳体容纳射频电路板与功率器件,同时提供散热、电磁屏蔽、安装接口以及户外环境防护。
产品面向室外宏基站、微基站、大功率射频功放以及工业通信网关开发。
热阻、射频泄漏、进水问题以及高昂的装配成本。
原有设计散热器与设备腔体相互独立。两个零件的结合处产生热阻,并增加多处装配与密封界面。
- 工作温度偏高,功率下降,夏季发生停机
- 零件拼接缝隙造成射频泄漏
- 依靠螺丝、导热垫等多配件组装,装配流程复杂
- 结合面存在进水风险
- 批量装配时外购件公差不稳定
- 需要稳定大批量生产且交付快速
本项目需要一体式铝结构,能够传导热量、约束射频信号、抵御户外环境并在量产过程中保持尺寸稳定。
核心工程考量两件式设计为何会引发一系列连锁失效问题。
壳体与独立散热器之间的拼接面中断导热路径。该缝隙同时增加射频泄漏与进水的可能性。
长散热鳍片以及薄壁壳体存在加工变形风险。因此密封面平面度与孔位精度对装配和户外防护至关重要。
热阻、鳍片散热效率、薄壁变形、密封面平面度、孔位精度、射频连续性、阳极氧化防腐、批量一致性。
一体化挤压+精密机加工方案。
一体式挤压散热结构
散热鳍片与壳体底座采用同一挤压型材成型,消除分体零件之间的热阻。
散热鳍片优化
借助热仿真优化鳍片结构,资料显示有效散热面积提升约30%。
分段加工与浮动工装
粗加工、半精加工、精加工分步释放内应力。浮动工装降低薄壁翘曲,保证密封面平面度达到0.03毫米及以上。
屏蔽与户外密封
无缝壳体、精密法兰、阳极氧化表面、密封槽结构以及防尘网安装位,满足射频屏蔽与IP65防护设计要求。
从一体化挤压到可直接户外使用的成品壳体。
铝型材挤压
将散热鳍片与壳体底座一体挤压成型。
分段CNC加工
对内腔、通风结构、螺纹以及法兰进行粗、半精、精加工。
振动去毛刺
去除锐边,防止划伤电路板、密封件或装配零件。
普通硬质阳极氧化
提升户外使用的耐腐蚀性与绝缘性能。
三坐标尺寸检测
校验密封面平面度、孔位以及壳体关键几何尺寸。
样品性能测试
按照项目方案完成材料、热性能以及盐雾抽样检测。
管控指标直接关联散热、密封以及装配性能。
来料检验、工序检测以及最终三坐标测量保障批次一致性。项目文档规定孔位公差±0.015毫米,密封面平面度要求0.03毫米及以上。
材料牌号、薄壁变形量、法兰平面度、孔位精度、螺纹质量、鳍片状态、阳极氧化表面品质、环境性能抽样测试。
工作温度降低,装配流程简化,可靠性提升。
客户反馈,该壳体彻底解决反复热停机与射频干扰问题,简化产线。
一体式设计减少外购零件数量,提升批量装配稳定性。
量化数据与认证相关结果均来源于项目资料,对外发布前请对照内部记录复核。
现场应用验证成功,签订年度供货协议。
项目资料显示,批量交付按时完成,尺寸一致性良好。客户后续签订年度框架协议,并与Innova Forge合作开发更多壳体型号。
案例记录中的项目总结