️

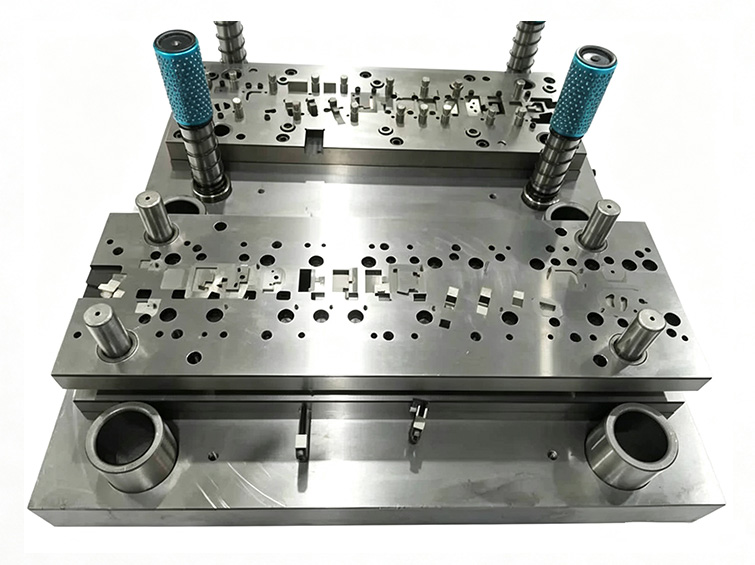
Ein einzelnes Folgeverbundwerkzeug, das mehrere Präge- und Umformvorgänge integriert.
Die Matrize transportiert das Bandmaterial automatisch durch mehrere Stationen, um ultradünne Kontakte, leitende Federn, Steckereinsätze und kleine strukturgeprägte Bauteile zu lochen, zu beschneiden, zu biegen, zu formen und abzutrennen.
Typische Anwendungen sind Steckverbinder für Mobilgeräte und Computer, Batteriekontakte, Ladesysteme, Automobilsensoren, Kabelbaumkontakte, Relais und Miniaturschalterbauteile.
Ultradünnes Band, Rückfederung, Mikromerkmale, Gratrisiko, Werkzeugverschleiß und langsamer Produktlaunch.
Der Kunde nutzte mehrere Einzelwerkzeuge und manuelle Werkstückübergaben. Dünnes Material und komplexe Biegungen verursachten Maßabweichungen, Rückfederung und hohe Personalkosten.
- 0,05–0,3 mm starkes Band mit schwer kontrollierbarer Rückfederung
- Mehrere separate Werkzeuge und manuelle Übergabevorgänge
- Schneller Verschleiß von Stempeln und Schneidkanten bei Hochgeschwindigkeitsproduktion
- Mikrolöcher und schmale Kragarmstrukturen, anfällig für Grate und Ausbrüche
- Wiederholte Werkzeugkorrekturen verzögerten den Launch neuer Produkte
- Chargenweise Maßausschuss bei der Wareneingangsprüfung des Kunden
Der Kunde benötigte ein Hochgeschwindigkeitswerkzeug, das gleichzeitig die Rückfederung des dünnen Bands, Grate an Mikromerkmalen und die Maßkonstanz über lange Produktionsläufe regeln kann.
Wichtiger technischer GesichtspunktWarum Bandsimulation, Werkzeugwerkstoff und Schneidspiel die Produktionsstabilität bestimmten.
Dünnes Band speichert beim Biegen elastische Energie, daher erforderten die Umformstationen eine gezielte Rückfederungskompensation. Abfallfluss und Stationeninterferenzen mussten vor der Stahlbearbeitung geklärt werden.
Mikromerkmale erforderten eine stabile Führungsgenauigkeit, verschleißfeste Stempel und präzise geregeltes Matrizenspiel. Andernfalls steigen Grathöhe und Kantenausbrüche bei der Hochgeschwindigkeitsstanzung schnell an.
Bandlayout, Rückfederung, Stationeninterferenz, Abfallauswurf, Führungsgenauigkeit, Stempelwerkstoff, Schneidspiel, Wärmebehandlung, Kantenverschleiß, Grathöhe und Wartungszugänglichkeit.
Ein simuliertes, verschleißoptimiertes Folgeverbundwerkzeug mit kontrolliertem Mikrospiel.
Integriertes Mehrstationen-Design
Lochen, Beschneiden, Biegen, Umformen und Abtrennen wurden in einem einzigen Folgeverbundwerkzeug kombiniert für eine kontinuierliche Fertigung.
3D-Bandlayout-Simulation
UG-Modellierung und Bandsimulation wurden verwendet, um Rückfederung, Interferenzen und Abfallauswurf vor der Werkzeugherstellung zu bewerten.
Präzisionswerkzeugbau
CNC-Bearbeitung, Drahterosion, Profilschleifen, Innen- und Außenschleifen, Passung und Führungsassembly erstellten die kritischen Schneid- und Umformgeometrien.
Verschleißfeste Werkstoffe und Behandlungen
Für kritische Stempel wurde SKH‑9 oder vergleichbarer Schnellarbeitsstahl und Pulverstahl verwendet. Wärmebehandlung, Tieftemperaturbehandlung und Nitrierung verbesserten die Verschleißfestigkeit.
Mikrospiel und Rückfederungskompensation
Laut Quelle beträgt die Maßkontrolle für kritische Werkzeugmerkmale ±0,003 bis ±0,005 mm mit Kompensation für die Umformung dünner Bänder.
Produktions- und Wartungsunterstützung
Hochgeschwindigkeits-Stanzversuche, Austausch von Verschleißteilen und Wartungssupport stabilisierten die 24-Stunden-Produktion.
Von der Bandsimulation zur Hochgeschwindigkeits-Folgeverbundproduktion.
DFM-Analyse und Bandlayout-Simulation
Materialfluss, Reihenfolge der Stationen, Rückfederung, Interferenzen und Abfallbeseitigung bewerten.
Werkzeugträger- und Einsatzbearbeitung
Platten, Taschen und unterstützende Geometrien per CNC bearbeiten.
Drahterosion und Profilschleifen
Präzisionsschneidkanten, Einsätze, Stempel und Umformmerkmale herstellen.
Wärmebehandlung und Oberflächenveredelung
Härten, Anlassen, Tieftemperaturbehandlung und Nitrierung nach Bedarf durchführen.
Werkzeugmontage und Spielpassung
Führungen, Stempel, Einsätze und Stationenbauteile montieren.
Hochgeschwindigkeits-Stanzversuch
Bandvorschub, Maße, Grate, Rückfederung und Bauteilabtrennung validieren.
Produktionsprüfung und Wartungssupport
Gestanzte Bauteile überwachen und Verschleißteile während der Serienproduktion warten.
Werkzeug- und Stanzteilprüfung direkt verbunden mit der Hochgeschwindigkeits-Produktionsleistung.
Kritische Werkzeugmerkmale, Führungselemente, Stempelspiel, Stanzmaße, Gratzustand und Rückfederung werden bei Versuchen und Serienfertigung geprüft.
Werkzeugstahlidentifikation, Schneidkantenmaße, Führungsausrichtung, Schneidspiel, Rückfederungskompensation, Stanzteiltoleranz, Grathöhe, Stabilität des Bandvorschubs und Wartungsrückverfolgbarkeit.
Höhere Kapazität bei weniger Personal, Gratfehlern und Wartungskosten.
Der Kunde meldete eine stabile Wareneingangsqualität und keine ausgeschiedenen Produktionschargen nach der Umsetzung.
Das Werkzeug absolvierte eine millionenfache Hochgeschwindigkeitsstanzung mit begrenztem Verschleiß, während die jährlichen Reparaturkosten deutlich sanken.
Quantitative Werte, Zertifizierungs-, Qualifizierungs- und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Langfristiges Werkzeugprogramm für elektronische Bauteile und Batteriekontakte.
Der Kunde hat weitere Werkzeuge für 3C- und Energiewende-Kontakte in dasselbe Entwicklungsprogramm vergeben und einen jährlichen Rahmenvertrag abgeschlossen.
Projektzusammenfassung basierend auf dem bereitgestellten Fallbericht