️

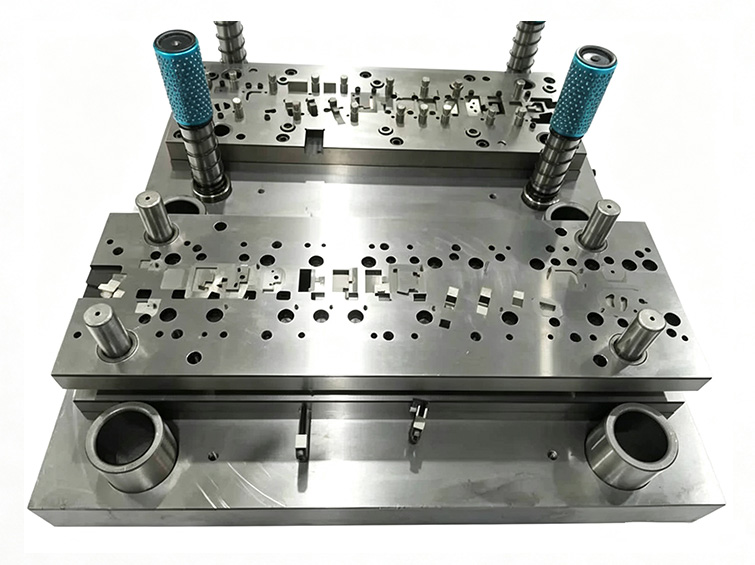
Un outil progressif unique intégrant plusieurs opérations de formage de précision.
La matrice fait avancer automatiquement le matériau en bande à travers plusieurs postes pour percer, ébarber, plier, former et séparer des bornes ultra-minces, des ressorts conducteurs, des inserts de connecteur et de petits emboutis structuraux.
Les applications typiques incluent les connecteurs pour mobiles et ordinateurs, les contacts de batterie, les systèmes de charge, les capteurs automobiles, les bornes de faisceau de câbles, les relais et les composants d’interrupteur miniature.
Bande ultra-mince, retour élastique, micro-caractéristiques, risque de bavures, usure de la matrice et lancement lent des nouveaux produits.
Le client utilisait plusieurs matrices à opération unique et des transferts manuels. Le matériau mince et les pliages complexes généraient des variations dimensionnelles, un retour élastique et des coûts de main-d’œuvre élevés.
- Bande de 0,05 à 0,3 mm avec un contrôle difficile du retour élastique
- Plusieurs matrices autonomes et transferts manuels
- Usure rapide des poinçons et des arêtes de coupe pendant la production à grande vitesse
- Trous microscopiques et porte-à-faux étroits vulnérables aux bavures et aux éclats
- Corrections répétées de la matrice retardant le lancement des nouveaux produits
- Rejet dimensionnel de lots lors du contrôle entrant du client
Le client avait besoin d’une matrice à grande vitesse capable de contrôler simultanément le retour élastique de la bande mince, les bavures sur les micro-caractéristiques et la cohérence dimensionnelle sur longue durée.
Considération technique principalePourquoi la simulation de bande, le matériau de l’outil et le jeu de coupe déterminaient la stabilité de production.
La bande mince stocke de l’énergie élastique pendant le pliage ; c’est pourquoi les postes de formage nécessitaient une compensation délibérée du retour élastique. L’écoulement des chutes et les interférences entre postes devaient également être résolus avant l’usinage de l’acier.
Les micro-caractéristiques exigeaient une précision de guidage stable, des poinçons résistants à l’usure et un jeu de matrice contrôlé avec précision. Sinon, la hauteur des bavures et l’éclatement des arêtes augmenteraient rapidement pendant l’emboutissage à grande vitesse.
Disposition de la bande, retour élastique, interférence entre postes, évacuation des chutes, précision de guidage, matériau du poinçon, jeu de découpe, traitement thermique, usure des arêtes, hauteur des bavures et accès de maintenance.
Une matrice progressive optimisée pour l’usure après simulation, avec un micro-jeu contrôlé.
Conception multi-postes intégrée
Le perçage, l’ébarbage, le pliage, le formage et la séparation ont été regroupés dans une seule matrice progressive pour une production continue.
Simulation 3D de la disposition de bande
La modélisation UG et la simulation de bande ont été utilisées pour évaluer le retour élastique, les interférences et l’évacuation des chutes avant la fabrication de l’outil.
Fabrication d’outils de précision
L’usinage CNC, l’électroérosion à fil lent, la rectification de profil, la rectification intérieure et extérieure, l’ajustement et l’assemblage des guides ont permis de réaliser les géométries critiques de coupe et de formage.
Matériaux et traitements résistants à l’usure
Les poinçons critiques sont fabriqués en acier rapide SKH‑9 ou acier à poudre équivalent. Le traitement thermique, la cryogénie et la nitruration améliorent la résistance à l’usure.
Micro-jeu et compensation du retour élastique
La source indique un contrôle dimensionnel de ±0,003 à ±0,005 mm pour les caractéristiques critiques de l’outil et une compensation adaptée au formage de bande mince.
Assistance à la production et à la maintenance
L’essai d’emboutissage à grande vitesse, le remplacement des consommables et le support de maintenance stabilisent la production 24 h/24.
De la simulation de bande à la production progressive à grande vitesse.
Analyse DFM et simulation de disposition de bande
Évaluer l’écoulement du matériau, la séquence des postes, le retour élastique, les interférences et l’évacuation des chutes.
Usinage du bâti et des inserts
Usiner les plaques, les logements et les géométries de support par CNC.
Électroérosion à fil et rectification de profil
Réaliser les arêtes de coupe de précision, les inserts, les poinçons et les caractéristiques de formage.
Traitement thermique et renforcement de surface
Appliquer la trempe, le revenu, le traitement cryogénique et la nitruration selon les besoins.
Assemblage de l’outil et ajustement du jeu
Assembler les guides, poinçons, inserts et composants des postes.
Essai d’emboutissage à grande vitesse
Valider l’alimentation de la bande, les dimensions, les bavures, le retour élastique et la séparation des pièces.
Contrôle de production et support de maintenance
Surveiller les pièces embouties et entretenir les composants d’usure pendant la production en série.
L’inspection des outils et des pièces embouties directement liée aux performances de production à grande vitesse.
Les caractéristiques critiques de l’outil, les éléments de guidage, le jeu du poinçon, les dimensions d’emboutissage, l’état des bavures et le retour élastique sont vérifiés pendant les essais et la production en série.
Identification de l’acier d’outil, dimensions des arêtes de coupe, alignement des guides, jeu de découpe, compensation du retour élastique, tolérance des pièces embouties, hauteur des bavures, stabilité de l’alimentation de bande et traçabilité de la maintenance.
Capacité supérieure avec moins de main-d’œuvre, de défauts de bavures et de coûts de maintenance.
Le client a signalé une qualité entrante stable et aucun lot de production rejeté après mise en œuvre.
La matrice a réalisé une production à grande vitesse de plusieurs millions de cycles avec une usure limitée, tandis que le coût annuel de réparation a fortement diminué.
Les résultats quantitatifs, de certification, de qualification et d’essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés sur les dossiers internes avant publication publique.
Programme d’outillage à long terme pour les bornes électroniques et de batterie.
Le client a confié d’autres outillages de bornes pour les produits 3C et les énergies nouvelles au même programme de développement et a établi une relation cadre annuelle.
Résumé du projet basé sur le dossier de cas fourni