️

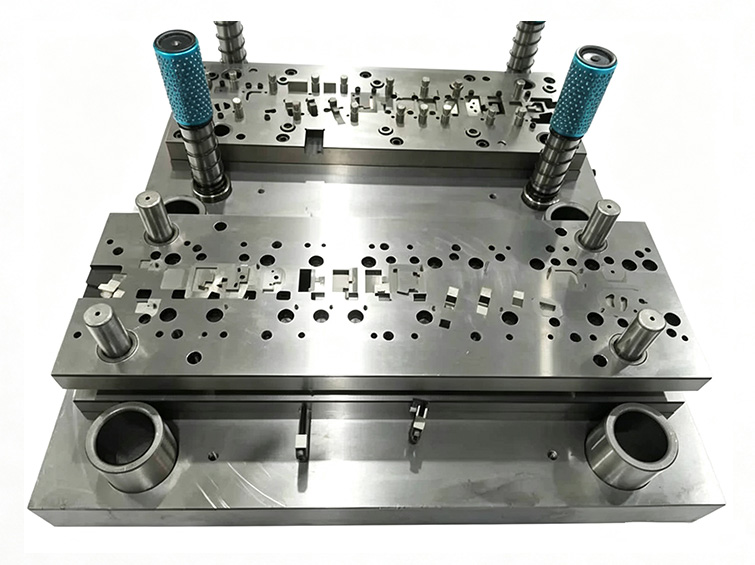
集成多道精密成型工序的单套连续级进模具
该模具可自动将带状原材料输送至多个工位,完成冲孔、修边、折弯、成型与分离加工,用于生产超薄端子、导电弹片、连接器嵌件以及小型结构冲压件。
典型应用包括手机与电脑连接器、电池触点、充电组件、汽车传感器、线束端子、继电器以及微型开关零件。
超薄带材、回弹问题、微型特征、毛刺风险、模具磨损以及新品上市周期缓慢
客户原先使用多套单工序模具,依靠人工转运工件。薄料与复杂折弯带来尺寸波动、回弹问题,人工成本居高不下。
- 0.05–0.3 mm 薄带材,回弹控制难度大
- 多套独立模具,工件依靠人工转运
- 高速生产时冲头与刃口磨损快
- 微孔与窄悬臂结构极易产生毛刺、崩缺
- 反复修模,延误新品上市进度
- 批次产品在客户来料检验时出现尺寸不良拒收
客户需要一套高速模具,同时解决薄带回弹、微型特征毛刺问题,并保证长期量产尺寸一致性。
核心工程考量带料仿真、模具钢材与冲裁间隙决定生产稳定性
薄带材折弯时会储存弹性势能,因此成型工位需要针对性的回弹补偿设计。在钢材加工前,还必须解决废料流向与工位干涉问题。
微型特征要求稳定的导向精度、耐磨冲头以及精准控制的模具间隙。否则高速冲压过程中毛刺高度与刃口崩损会快速加剧。
带料排样、回弹、工位干涉、废料排出、导向精度、冲头材质、冲裁间隙、热处理、刃口磨损、毛刺高度、维护操作空间。
经过仿真优化、耐磨设计并配备微小间隙控制的级进模
多工位一体化设计
冲孔、修边、折弯、成型、分离集成在同一套级进模具,实现连续自动化生产。
3D带料排样仿真
采用UG建模与带料仿真,在模具加工前评估回弹、干涉以及废料排出效果。
精密模具加工
通过CNC加工、慢走丝电火花线切割、轮廓磨削、内外圆磨削、配研、导向组件装配,制作关键的切削与成型型面。
耐磨材料与表面处理
关键冲头选用SKH-9或同等级高速钢、粉末冶金钢;搭配热处理、深冷处理与氮化处理提升耐磨性。
微小间隙与回弹补偿
关键模具特征尺寸控制精度可达 ±0.003 ~ ±0.005 mm,针对薄料成型做回弹补偿设计。
生产与维护支持
高速试冲压、易损件更换以及运维保障,实现24小时稳定量产。
从带料仿真到高速级进量产
可制造性分析与带料排样仿真
评估材料流动、工位顺序、回弹、干涉以及废料排出。
模架与镶件加工
CNC加工模板、型腔以及支撑结构。
线切割与轮廓磨削
加工精密刃口、镶件、冲头以及成型特征。
热处理与表面强化
按需执行淬火、回火、深冷处理、氮化处理。
模具装配与间隙配研
装配导向件、冲头、镶件以及各工位组件。
高速试冲压
验证送料、尺寸、毛刺、回弹以及零件分离效果。
量产检验与维护支持
量产过程监控冲压件,对易磨损零件进行维护。
模具与冲压件检验直接关联高速生产性能
试模与量产阶段,持续检测模具关键特征、导向部件、冲裁间隙、冲压尺寸、毛刺状态以及回弹量。
模具钢材牌号、刃口尺寸、导向同轴度、冲裁间隙、回弹补偿量、冲压件公差、毛刺高度、带料送料稳定性、维护追溯记录。
产能提升,人力、毛刺不良与维护成本下降
项目落地后,客户来料检验品质稳定,无批量拒收情况。
该模具实现百万次高速冲压生产,磨损量可控,年度维修成本大幅降低。
量化数据、认证、鉴定及环境测试结果均来源于项目文档,对外发布前请对照内部记录复核。
电子与电池端子长期模具开发项目
客户将更多3C产品与新能源端子模具交由本项目开发,建立长期年度框架合作。
项目总结,基于项目案例记录