️

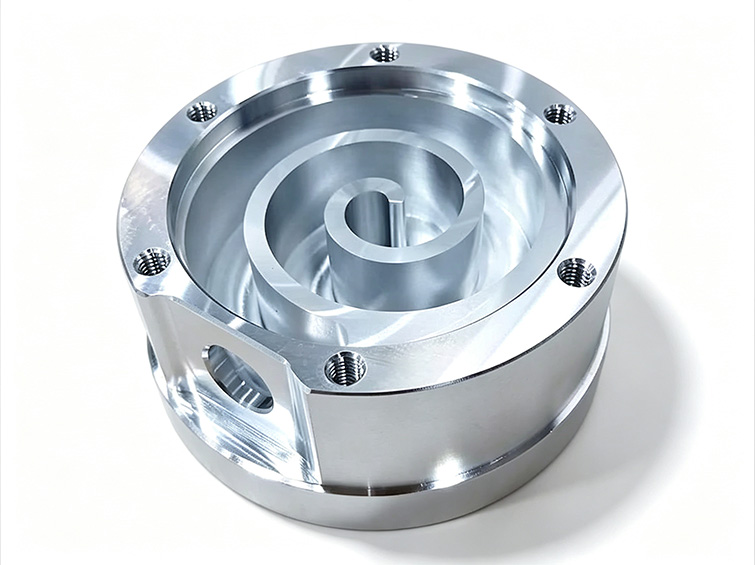
Un composant de compresseur dont la précision du profil contrôle directement les performances.
La volute fixe est un élément de compression central à l’intérieur d’un compresseur à volute. Son profil en spirale doit s’engager précisément avec la volute mobile pour comprimer le fluide frigorigène efficacement tout en conservant une étanchéité performante.
Ce composant a été développé pour des applications incluant les systèmes de climatisation de véhicules électriques, les équipements CVC commerciaux, les pompes à chaleur, la réfrigération industrielle et les équipements médicaux basse température.
Tolérance de contour serrée, stabilité des parois minces et qualité de la surface d’étanchéité.
L’ancien procédé d’usinage du client produisait des variations de profil, des dérives dimensionnelles et des surfaces fonctionnelles incohérentes. Même de petites erreurs sur la géométrie de la volute affectaient l’étanchéité, le rendement de refroidissement, le bruit de fonctionnement et le rendement d’assemblage.
- Tolérance du contour de volute de 0,008 mm ou mieux
- Parois spirales minces vulnérables à la déformation pendant la coupe et le serrage
- Traces d’outil et rayures sur les surfaces fonctionnelles de la cavité
- Plusieurs montages générant une erreur de positionnement accumulée
- Délais de livraison instables, rebuts et retouches d’assemblage répétées
L’exigence technique ne consistait pas simplement à usiner la forme en spirale. Le profil, la planéité et les surfaces fonctionnelles devaient rester stables tout au long de la production en série.
Considération technique principalePourquoi l’ancien procédé de fabrication produisait des pièces incohérentes.
Lorsque la matière était retirée de l’ébauche forgée, les contraintes résiduelles pouvaient provoquer le déplacement des parois minces de la volute. Une pression de serrage concentrée constituait une autre source de distorsion.
Le fait de séparer le profil externe, la géométrie spirale, les trous et les filetages en plusieurs montages augmentait également l’erreur de transfert de repère. Le broutage de surface et l’adhérence de l’aluminium réduisaient davantage la qualité des surfaces fonctionnelles.
Contraintes résiduelles du matériau, déformation au serrage, transfert de repère sur plusieurs montages, broutage de l’outil, rayures de surface et contrôle incomplet du profil fonctionnel.
Une stratégie d’usinage cinq axes en un seul montage, maîtrisée au niveau des contraintes.
Décontrainte avant l’usinage de précision
La pièce forgée en aluminium 7075 subissait un traitement de décontrainte avant les opérations finales de précision. Cela réduisait le risque de dérive dimensionnelle après l’usinage des parois minces de la volute et des formes profondes.
Montage hydraulique à faible contrainte
Un montage hydraulique sur mesure répartissait la force de serrage et protégeait les formes minces en aluminium contre la compression et le gauchissement.
Un seul montage principal cinq axes
La géométrie externe, le profil de volute, les trous de fixation et les filetages étaient intégrés dans une séquence d’usinage maîtrisée, réduisant l’erreur de positionnement accumulée.
Stratégie de coupe à haute finition
Des outils dédiés à l’usinage de l’aluminium et des trajectoires d’outil spirales superposées minimisaient le broutage et l’adhérence de matière, pour créer une surface fonctionnelle lisse et uniforme.
De l’ébauche forgée au composant de compresseur contrôlé.
Préparation de l’ébauche forgée
Préparer la forge en aluminium 7075 et vérifier l’état du matériau.
Traitement de décontrainte
Réduire les contraintes résiduelles du matériau avant l’usinage de précision des parois minces.
Usinage CNC cinq axes
Usiner la forme externe, la géométrie de volute, les trous et les filetages.
Ébavurage de précision et polissage
Supprimer les arêtes vives et affiner les surfaces fonctionnelles sans modifier la géométrie.
Dégraissage, nettoyage et séchage
Éliminer les résidus d’usinage avant le contrôle et l’expédition.
Contrôle dimensionnel sur machine à mesurer tridimensionnelle (MMT)
Vérifier le contour de volute, la planéité, la position des trous et la cohérence du lot.
Un contrôle axé sur les caractéristiques qui déterminent les performances du compresseur.
Le plan de contrôle combinait la vérification de la première pièce, des prélèvements en cours de fabrication et le contrôle final avant expédition. La mesure MMT portait principalement sur le profil de volute, la planéité de la face d’appui et les caractéristiques de fixation critiques.
Contour de volute, planéité de la face d’étanchéité, position des trous, qualité des filetages, état de surface et cohérence dimensionnelle sur tout le lot de production.
Amélioration de l’étanchéité, de la cohérence et de l’économie de production.
Le client a signalé un bruit de fonctionnement plus faible, une meilleure cohérence dimensionnelle des lots et une forte diminution des rebuts et des retouches d’assemblage.
Après le succès de la production, le client a poursuivi le programme de fourniture et a ajouté trois variantes de volutes associées.
Les résultats quantitatifs et liés aux certifications sont basés sur la documentation du projet fournie et doivent être vérifiés par rapport aux enregistrements internes avant publication publique.
Confiance pour la production à long terme après validation réussie.
Le dossier de projet fourni indique que les pièces finies respectaient les objectifs d’étanchéité et de cohérence dimensionnelle requis. Le client a également signalé un calendrier de production plus stable et a approuvé Innova Forge comme fournisseur à long terme pour le programme de compresseur.
Résumé du résultat du projet basé sur le dossier de cas fourni