️

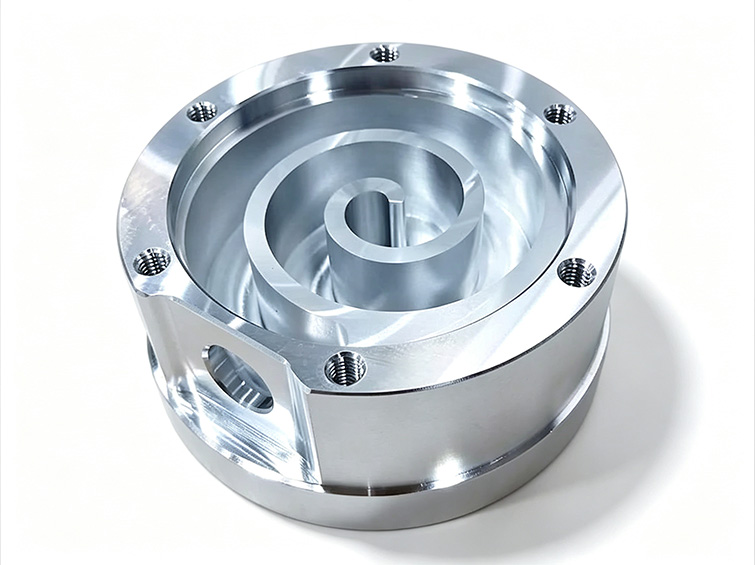
Un corps de vanne monobloc pour la distribution de fluide propre à basse pression.
Le corps de vanne intègre plusieurs canaux d’écoulement internes, interfaces de noyau de vanne, éléments de fixation et surfaces d’étanchéité au sein d’un seul composant résistant à la corrosion.
Il est utilisé dans la purification de l’eau, les systèmes de remplissage alimentaire et de soins personnels, le traitement de l’eau environnemental, les petites vannes à gaz, les équipements pneumatiques à vide ou basse pression et les ensembles de fluide médical généraux.
Contamination par la rouille, fuite des assemblages multi-pièces, mauvais alignement des canaux et bavures internes.
Les conceptions précédentes en acier moulé et en 304 standard subissaient une corrosion en milieu humide ou légèrement acide. La construction multi-pièces créait plusieurs interfaces d’étanchéité, tandis que les répétitions de montage sur machine trois axes réduisaient l’alignement des canaux.
- Rouille et contamination métallique dans le fluide de traitement de l’eau ou de l’alimentation
- Fuites au niveau de multiples interfaces d’étanchéité assemblées
- Grippage du noyau de vanne dû au désalignement des canaux d’écoulement
- Risque de corrosion intergranulaire après usinage du 304 standard
- Bavures résiduelles endommageant les joints et provoquant des fuites internes
- Ajustements et réglages supplémentaires lors de l’assemblage final
Le client avait besoin d’un corps de vanne en acier inoxydable économique, restant propre, étanche et dimensionnellement stable en milieu humide et légèrement corrosif.
Considération technique principalePourquoi la nuance de matériau, la géométrie des canaux et la propreté interne étaient toutes des exigences fonctionnelles.
Le 304L a été sélectionné pour réduire le risque de sensibilisation et de corrosion intergranulaire, tout en restant plus économique que le 316L pour cet environnement de corrosion modérée.
Une forge dense réduit la porosité, mais le composant nécessitait également des canaux internes alignés, des intersections sans bavure, des faces d’étanchéité lisses et des dimensions stables après usinage.
État du matériau 304L, densité de forge, coaxialité des canaux, suppression des bavures internes, Ra des faces d’étanchéité, stabilité des contraintes, propreté pour contact alimentaire, passivation et intégrité sous pression.
Un corps de vanne monobloc forgé avec des canaux intégrés propres.
Forge 304L bas carbone
L’ébauche forgée dense réduit les vides internes et offre une résistance à la corrosion adaptée aux milieux humides et légèrement acides.
Usinage multi-axes en un seul montage
Les cavités internes et externes, bossages de fixation, gorges de positionnement et trous sont usinés en un seul montage contrôlé. Les enregistrements indiquent une coaxialité des canaux de 0,003 mm ou mieux.
Perçage profond et ébavurage par flux abrasif
Les passages de fluide croisés sont percés et nettoyés par ébavurage par flux abrasif pour éliminer les fragments dans les zones inaccessibles.
Finition haute qualité des surfaces d’étanchéité et détente des contraintes
Les faces d’étanchéité sont usinées en finition jusqu’à Ra 0,4 ou mieux, suivie d’une détente des contraintes à basse température pour assurer la stabilité dimensionnelle.
Électropolissage, passivation et essai d’étanchéité
La surface est électropolie et passivée, et chaque corps de vanne fini subit un essai d’étanchéité sous pression maintenue.
Un itinéraire de fabrication pour fluide propre : de la forge au corps de vanne testé sous pression.
Préparation de la forge 304L
Vérifier l’ébauche dense en acier inoxydable bas carbone.
Usinage multi-axes des cavités
Usiner les caractéristiques internes et externes dans un montage principal unique.
Perçage profond des canaux
Réaliser les passages de fluide croisés.
Ébavurage par flux abrasif
Supprimer les bavures et les particules métalliques libres aux intersections des canaux internes.
Usinage haute finition des faces d’étanchéité
Réaliser des interfaces d’étanchéité à Ra 0,4 ou mieux.
Détente des contraintes à basse température
Stabiliser le composant pour une durée de service prolongée.
Électropolissage et passivation
Améliorer la propreté et la résistance à la corrosion.
Essai d’étanchéité et contrôle MMT
Vérifier l’intégrité sous pression, la position des trous, le parallélisme et la coaxialité.
Maîtrise de la propreté du fluide, de l’étanchéité et de l’alignement du noyau de vanne.
Chaque pièce subit un essai d’étanchéité sous pression maintenue. Le contrôle MMT par échantillonnage couvre la position des trous, le parallélisme, la coaxialité et les interfaces critiques du noyau de vanne.
Matériau 304L, densité de forge, coaxialité des canaux, passages sans bavure, rugosité des faces d’étanchéité, état de la surface passivée, intégrité sous pression et cohérence dimensionnelle du lot.
Moins de fuites et de contamination, assemblage final plus rapide.
Le client a signalé que les problèmes de contamination par la rouille et de qualité du fluide étaient résolus et que le mouvement du noyau de vanne était devenu plus stable.
Le corps monobloc réduit les interruptions de maintenance et supprime le besoin d’ajustement secondaire avant assemblage.
Les résultats quantitatifs, de certification, de qualification et d’essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés sur les enregistrements internes avant publication publique.
Extension vers des variantes de vanne à plus grand débit et compactes.
Les documents indiquent que le produit a passé l’inspection d’hygiène alimentaire du client et a intégré un approvisionnement en série à long terme. D’autres corps de vanne à haut débit et miniaturisés ont été développés par la suite.
Résumé du résultat du projet basé sur le dossier de cas fourni