️

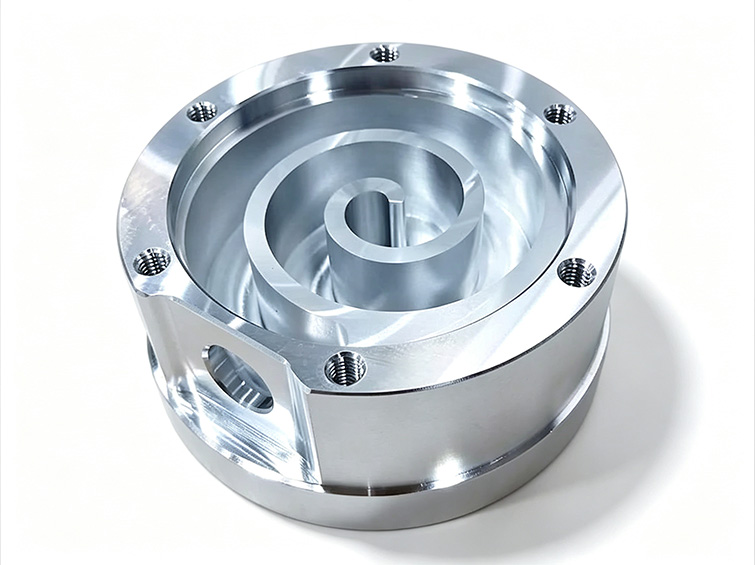
轮廓精度直接决定性能的压缩机零部件
静涡盘是涡旋压缩机内部的核心压缩元件。其螺旋轮廓必须与动涡盘精准啮合,高效压缩制冷剂,同时保持有效密封。
该零部件的应用场景包括电动汽车空调系统、商用暖通空调设备、热泵、工业制冷以及低温医疗设备。
轮廓公差严苛、薄壁稳定性差、密封面品质难保障
客户原有的加工工艺存在轮廓偏差、尺寸漂移、功能表面品质不稳定等问题。涡旋几何结构即使出现微小误差,也会影响气密性、制冷效率、运行噪音以及装配良率。
- 涡旋轮廓公差要求达到0.008 mm及更高精度
- 螺旋薄壁在切削与装夹过程中易发生变形
- 功能型腔表面存在刀纹与划痕
- 多次装夹带来累积定位误差
- 交付周期不稳定、报废率高、装配反复返工
工程要求不只是加工出螺旋外形,在批量生产全过程中,轮廓、平面度与功能表面都必须保持稳定。
核心工程考量原有制造工艺产出零件一致性差的原因
锻件毛坯去除材料时,残余应力会造成涡旋薄壁变形;集中的装夹压力会进一步引发形变。
外轮廓、螺旋结构、孔位、螺纹特征拆分到多道工序、多次装夹加工,加大基准传递误差;加工振纹与铝屑粘刀问题,进一步降低功能表面质量。
材料残余应力、装夹变形、多工序基准传递、刀具振纹、表面划伤、功能轮廓管控不足。
应力管控+单次装夹五轴加工方案
精密加工前进行去应力处理
7075铝锻件在最终精加工之前先做去应力处理,降低薄壁涡旋结构与深腔特征切削后的尺寸漂移风险。
低应力液压工装
定制液压工装均匀分散装夹力,保护铝制薄壁结构,避免受压翘曲变形。
单次五轴一体化装夹加工
外轮廓、涡旋型线、安装孔、螺纹特征集成在一套受控加工流程内完成,减少累积定位误差。
高光洁切削方案
选用专用铝合金刀具与分层螺旋刀路,最大限度减少振纹与材料粘刀,获得光滑、均一的功能表面。
从锻件毛坯到完成检测的压缩机零部件
锻件毛坯备料
准备7075铝锻件,确认材料状态。
去应力处理
薄壁精加工前消除材料残余应力。
五轴CNC加工
加工外轮廓、涡旋结构、孔位与螺纹特征。
精密去毛刺与抛光
去除锐边,优化功能表面,不改变原有几何尺寸。
脱脂、清洗、干燥
清除加工残留物,再进行检测与出货。
三坐标尺寸检测(CMM)
核验涡旋轮廓、平面度、孔位以及批次一致性。
检测重点聚焦决定压缩机性能的关键特征
检测方案包含首件验证、过程抽样以及成品出厂全检。三坐标测量重点检测涡旋轮廓、配合面平面度以及关键安装特征。
涡旋轮廓、密封面平面度、孔位精度、螺纹品质、表面状态、整批产品尺寸一致性。
密封性能、产品一致性与生产经济性全面提升
客户反馈设备运行噪音更低,批次尺寸一致性更好,报废与装配返工量大幅减少。
项目量产验证成功后,客户持续下达供货订单,并新增三款同系列涡旋盘变体零件。
量化指标及相关认证结果基于提供的项目文档,对外发布前请对照内部记录核验。
验证成功,获得长期量产信任
项目资料显示,成品零件满足气密性与尺寸一致性指标。客户的生产计划稳定性得到改善,批准Innova Forge作为该压缩机项目长期供应商。
项目总结,基于案例文档