️

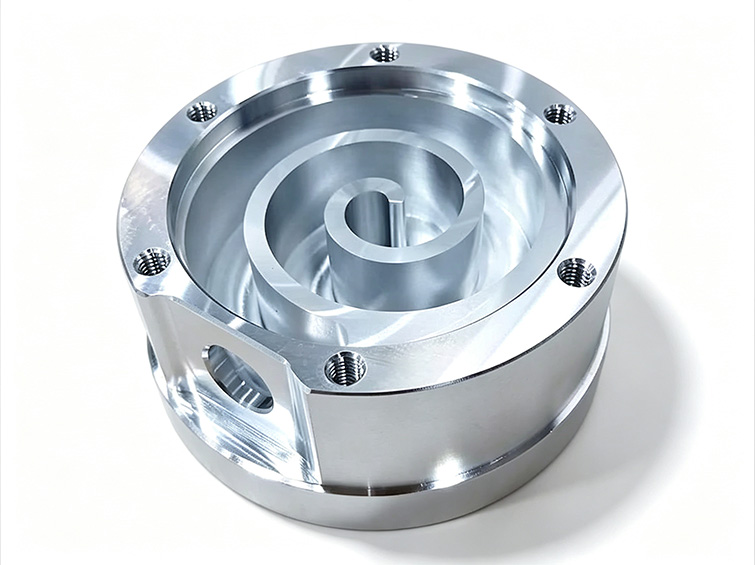
Un componente per compressori dove la precisione del profilo controlla direttamente le prestazioni.
La piastra scroll fissa è un elemento di compressione principale all’interno di un compressore scroll. Il suo profilo a spirale deve ingranare con precisione con la piastra scroll mobile per comprimere il refrigerante in modo efficiente mantenendo una tenuta efficace.
Questo componente è stato sviluppato per applicazioni tra cui sistemi di climatizzazione per veicoli elettrici, apparecchiature HVAC commerciali, pompe di calore, refrigerazione industriale e apparecchiature mediche a bassa temperatura.
Tolleranza del contorno ristretta, stabilità delle pareti sottili e qualità della superficie di tenuta.
Il precedente ciclo di lavorazione del cliente generava variazioni di profilo, derive dimensionali e superfici funzionali incoerenti. Anche piccoli errori nella geometria scroll influivano sulla tenuta all’aria, sull’efficienza di raffreddamento, sul rumore di funzionamento e sulla resa di assemblaggio.
- Tolleranza del contorno scroll pari o migliore di 0,008 mm
- Pareti a spirale sottili soggette a deformazione durante il taglio e il serraggio
- Segni dell’utensile e graffi sulle superfici funzionali della cavità
- Serraggi multipli che causano errore di posizionamento accumulato
- Tempi di consegna instabili, scarti e ripetute riparazioni di assemblaggio
Il requisito ingegneristico non era semplicemente quello di lavorare la forma a spirale. Il profilo, la planarità e le superfici funzionali dovevano rimanere stabili per tutta la produzione in lotti.
Considerazione ingegneristica principalePerché il precedente ciclo di fabbricazione produceva pezzi incoerenti.
Durante la rimozione del materiale dal grezzo forgiato, le tensioni residue potevano causare lo spostamento delle pareti sottili della scroll. La pressione di serraggio concentrata rappresentava un’altra fonte di distorsione.
La separazione del profilo esterno, della geometria a spirale, dei fori e delle caratteristiche filettate in più serraggi aumentava inoltre l’errore di trasferimento del riferimento. Le vibrazioni dell’utensile e l’adesione dell’alluminio riducevano ulteriormente la qualità delle superfici funzionali.
Tensioni residue del materiale, deformazione da serraggio, trasferimento del riferimento con serraggi multipli, vibrazioni dell’utensile, graffi superficiali e controllo incompleto del profilo funzionale.
Strategia di lavorazione a cinque assi con unico serraggio e controllo delle tensioni.
Trattamento di distensione prima della lavorazione di precisione
Il pezzo forgiato in alluminio 7075 è sottoposto a trattamento di distensione prima delle operazioni finali di precisione. Questo riduce il rischio di deriva dimensionale dopo la lavorazione delle pareti sottili della scroll e delle forme profonde.
Attrezzatura idraulica a bassa tensione
Un’attrezzatura idraulica personalizzata distribuisce la forza di serraggio e protegge le strutture sottili in alluminio dalla compressione e dalla deformazione.
Un unico serraggio principale a cinque assi
La geometria esterna, il profilo scroll, i fori di montaggio e le caratteristiche filettate sono integrati in un’unica sequenza di lavorazione controllata, riducendo l’errore di posizionamento accumulato.
Strategia di taglio ad alta finitura
Utensili dedicati per la lavorazione dell’alluminio e traiettorie dell’utensile a spirale stratificate riducono al minimo le vibrazioni e l’adesione del materiale, creando una superficie funzionale liscia e uniforme.
Dal grezzo forgiato al componente del compressore ispezionato.
Preparazione del grezzo forgiato
Preparare il pezzo forgiato in alluminio 7075 e verificare le condizioni del materiale.
Trattamento di distensione
Ridurre le tensioni residue del materiale prima della lavorazione di precisione delle pareti sottili.
Lavorazione CNC a cinque assi
Lavorare la forma esterna, la geometria scroll, i fori e le filettature.
Sbavatura di precisione e lucidatura
Rimuovere gli spigoli vivi e rifinire le superfici funzionali senza modificare la geometria.
Sgrassaggio, pulizia e asciugatura
Rimuovere i residui di lavorazione prima dell’ispezione e della spedizione.
Ispezione dimensionale con macchina di misura a coordinate (CMM)
Verificare il contorno scroll, la planarità, la posizione dei fori e la coerenza del lotto.
Ispezioni focalizzate sulle caratteristiche che determinano le prestazioni del compressore.
Il piano di controllo combina la verifica del primo pezzo, campionamenti durante la produzione e l’ispezione finale prima della spedizione. La misurazione CMM si concentra sul profilo scroll, sulla planarità della faccia di accoppiamento e sulle caratteristiche critiche di montaggio.
Contorno scroll, planarità della faccia di tenuta, posizione dei fori, qualità delle filettature, condizione superficiale e coerenza dimensionale in tutto il lotto di produzione.
Miglioramento delle prestazioni di tenuta, della coerenza e dell’economia di produzione.
Il cliente ha segnalato un rumore di funzionamento inferiore, una migliore coerenza dimensionale dei lotti e una riduzione significativa di scarti e riparazioni di assemblaggio.
Dopo il successo della produzione, il cliente ha proseguito il programma di fornitura e aggiunto tre varianti correlate di piastre scroll.
I risultati quantitativi e relativi alle certificazioni si basano sulla documentazione di progetto fornita e devono essere verificati confrontandoli con i registri interni prima della pubblicazione pubblica.
Fiducia nella produzione a lungo termine dopo la convalida positiva.
La documentazione di progetto riporta che i pezzi finiti hanno raggiunto gli obiettivi richiesti di tenuta all’aria e coerenza dimensionale. Il cliente ha inoltre segnalato una pianificazione della produzione più stabile e ha approvato Innova Forge come fornitore a lungo termine per il programma del compressore.
Riassunto del risultato del progetto basato sulla documentazione del caso fornita