️

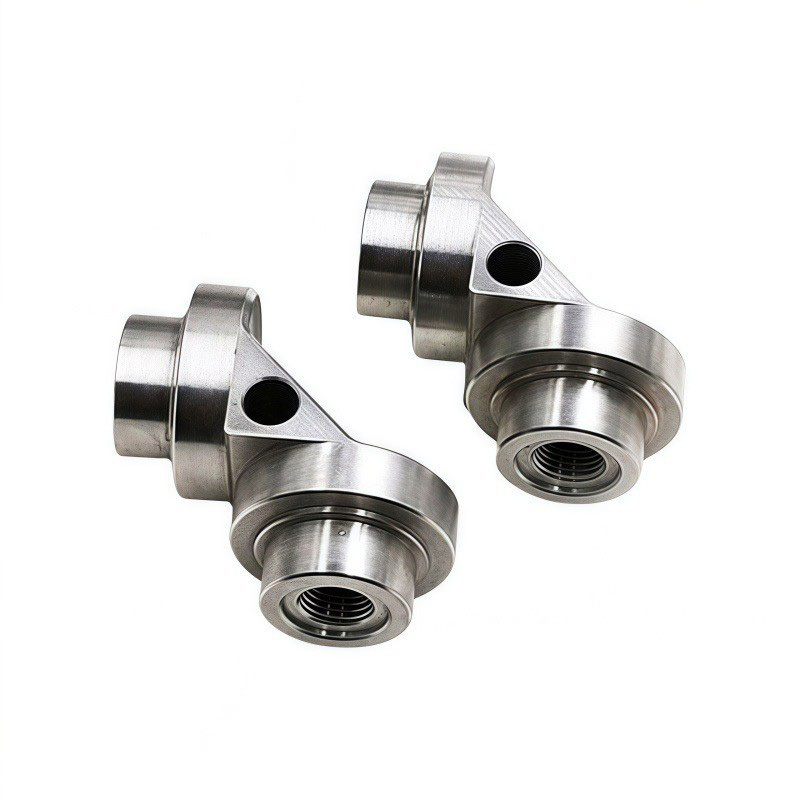
Un raccord compact pour le mouvement directionnel dans les systèmes haute pression corrosifs.
Le raccord assure la connexion des conduites de fluide tout en permettant un changement de direction contrôlé. Il a été développé pour des systèmes transportant de l’eau de mer, des milieux chimiques, des fluides acides ou alcalins et de l’huile hydraulique.
Ses applications incluent les équipements marins, la dessalement, le traitement chimique, les équipements pharmaceutiques et alimentaires, les systèmes environnementaux et les machines de levage offshore.
Corrosion, erreur angulaire, débris internes et dégradation des joints d’étanchéité.
Les anciens raccords en acier au carbone et en 304 standard du client se corrodent dans les environnements d’eau salée et chimiques. La corrosion, la porosité interne et les formes angulaires imprécises entraînaient des fuites et des arrêts d’équipement coûteux.
- Corrosion rapide et perforation en service marin et chimique
- Porosité du matériau augmentant le risque de fuite sous pression
- Tournage et fraisage séparés générant des erreurs angulaires et d’alignement
- Bavures et copeaux internes endommageant les joints et contaminant les milieux de procédé
- Surfaces non polies difficiles à nettoyer dans les environnements pharmaceutiques et alimentaires
- Contraintes résiduelles créant un risque de fissuration pendant les cycles de température
Le raccord devait associer un assemblage angulaire précis, un chemin d’écoulement interne propre, une étanchéité haute pression et une résistance à la corrosion à long terme.
Considération technique principalePourquoi le seul choix du matériau n’était pas suffisant.
Le 316L offrait la résistance à la corrosion requise, mais le raccord dépendait également d’un matériau forgé dense, d’une géométrie angulaire précise, de surfaces d’étanchéité maîtrisées et de passages internes propres.
Les contraintes résiduelles et les cycles de température devaient également être pris en compte, car une pièce apparemment saine pouvait présenter des fissures ou des fuites après une utilisation prolongée en milieu offshore ou chimique.
Densité du forgeage, tolérance angulaire, précision du filetage, suppression des bavures internes, rugosité des surfaces d’étanchéité, relaxation des contraintes, passivation de surface, propreté et intégrité sous pression.
Un processus coordonné d’usinage, de traitement thermique et de finition de surface.
Matière première forgée dense en 316L
L’ébauche forgée réduit le risque de vides internes et fournit la résistance à la corrosion nécessaire pour l’eau de mer, la brume saline et les milieux acides ou alcalins.
Tournage coordonné et usinage des formes angulaires
Les épaulements d’étanchéité et les filetages internes sont tournés avant l’usinage des pattes angulaires et des trous de positionnement. La spécification du projet indique une tolérance angulaire de ±0,02°.
Maîtrise du passage interne et de l’étanchéité
L’ébavurage par flux abrasif supprime les fragments métalliques sur l’ensemble du chemin d’écoulement. Le tournage miroir permet d’obtenir une rugosité de surface d’étanchéité de Ra 0,4 ou mieux.
Relaxation des contraintes, électropolissage et passivation
Le traitement thermique de mise en solution réduit les contraintes résiduelles, tandis que l’électropolissage et la passivation améliorent la nettoyabilité et la résistance à la corrosion.
Du forgeage 316L au raccord résistant à la corrosion testé sous pression.
Préparation du forgeage 316L
Utiliser un matériau forgé dense pour réduire la porosité et le risque de fuite.
Tournage CNC de précision
Usiner les épaulements d’étanchéité et les filetages internes 6H.
Usinage multiaxe des formes angulaires
Usiner les pattes angulaires et les trous de positionnement avec un alignement maîtrisé.
Ébavurage par flux abrasif
Éliminer les bavures et fragments d’acier inoxydable du chemin d’écoulement interne.
Finition miroir des surfaces d’étanchéité
Obtenir l’interface d’étanchéité à faible rugosité requise.
Traitement thermique de mise en solution
Relâcher les contraintes d’usinage et préserver la ténacité sous cycles de température.
Électropolissage et passivation
Améliorer la résistance à la corrosion, l’aspect et la nettoyabilité.
Essai de pression individuel
Réaliser un essai d’étanchéité pneumatique ou hydraulique haute pression sur chaque pièce.
Inspection axée sur l’étanchéité, l’angle d’assemblage et l’écoulement propre du fluide.
Les contrôles critiques comprenaient la précision du filetage 6H, la géométrie des formes angulaires, la coaxialité, la finition des surfaces d’étanchéité, la propreté interne, l’état de surface passivé et l’intégrité sous pression individuelle.
Nuance du matériau, tolérance angulaire de ±0,02°, qualité du filetage, surfaces d’étanchéité Ra 0,4, suppression des bavures internes, passivation de surface, géométrie mesurée par MMT et essai de pression à 100 %.
Réduction des réparations liées à la corrosion et amélioration de la fiabilité d’assemblage.
Le client a indiqué que les problèmes de perforation par corrosion et de fuite ont été résolus, tandis que la géométrie angulaire précise réduit l’alignement forcé et l’endommagement du filetage lors du montage.
Les passages internes propres prolongent également la durée de vie des joints et réduisent le risque de contamination des milieux chimiques ou pharmaceutiques.
Les résultats quantitatifs et liés aux certifications sont basés sur la documentation du projet fournie et doivent être vérifiés par rapport aux enregistrements internes avant publication publique.
Extension vers un programme continu de raccords résistants à la corrosion.
Le dossier de cas indique que le raccord a été approuvé pour une production continue. Le client a ensuite élargi la collaboration à d’autres raccords pivotants résistants à la corrosion à grand débit.
Résumé des résultats du projet basé sur le dossier de cas fourni