️

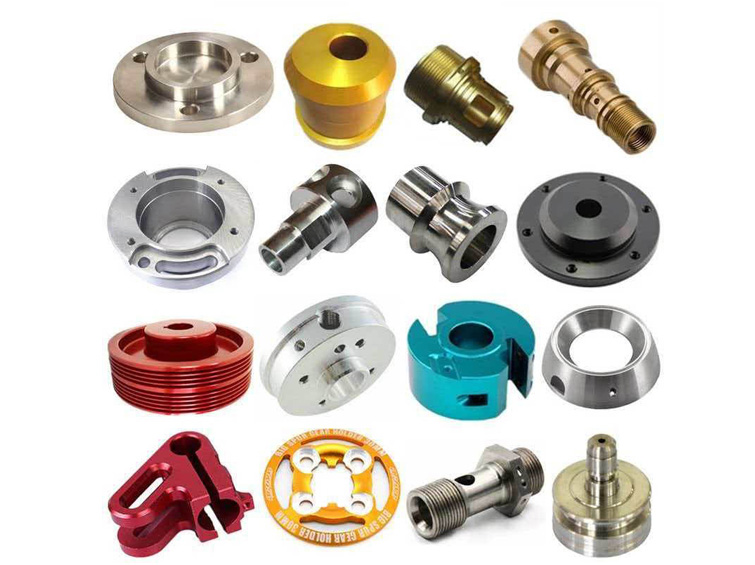
Flexibles Präzisionsbearbeitungsprogramm für unterschiedliche Werkstoffe und Bauteilgeometrien.
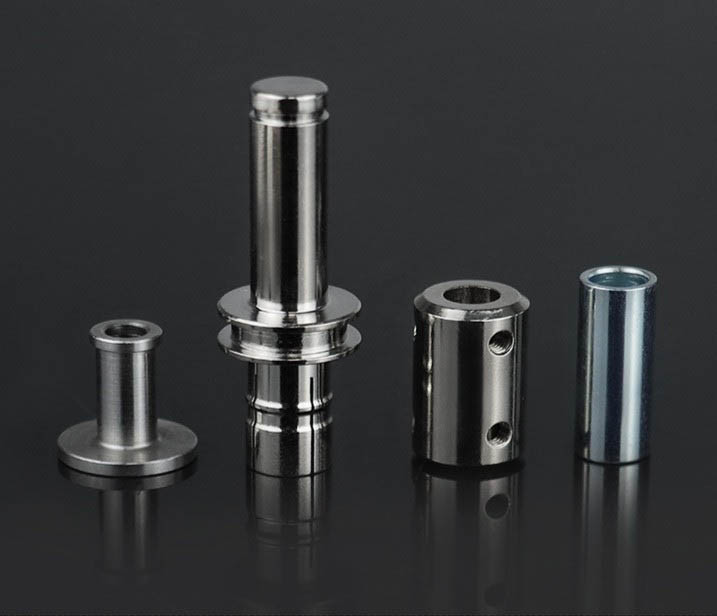
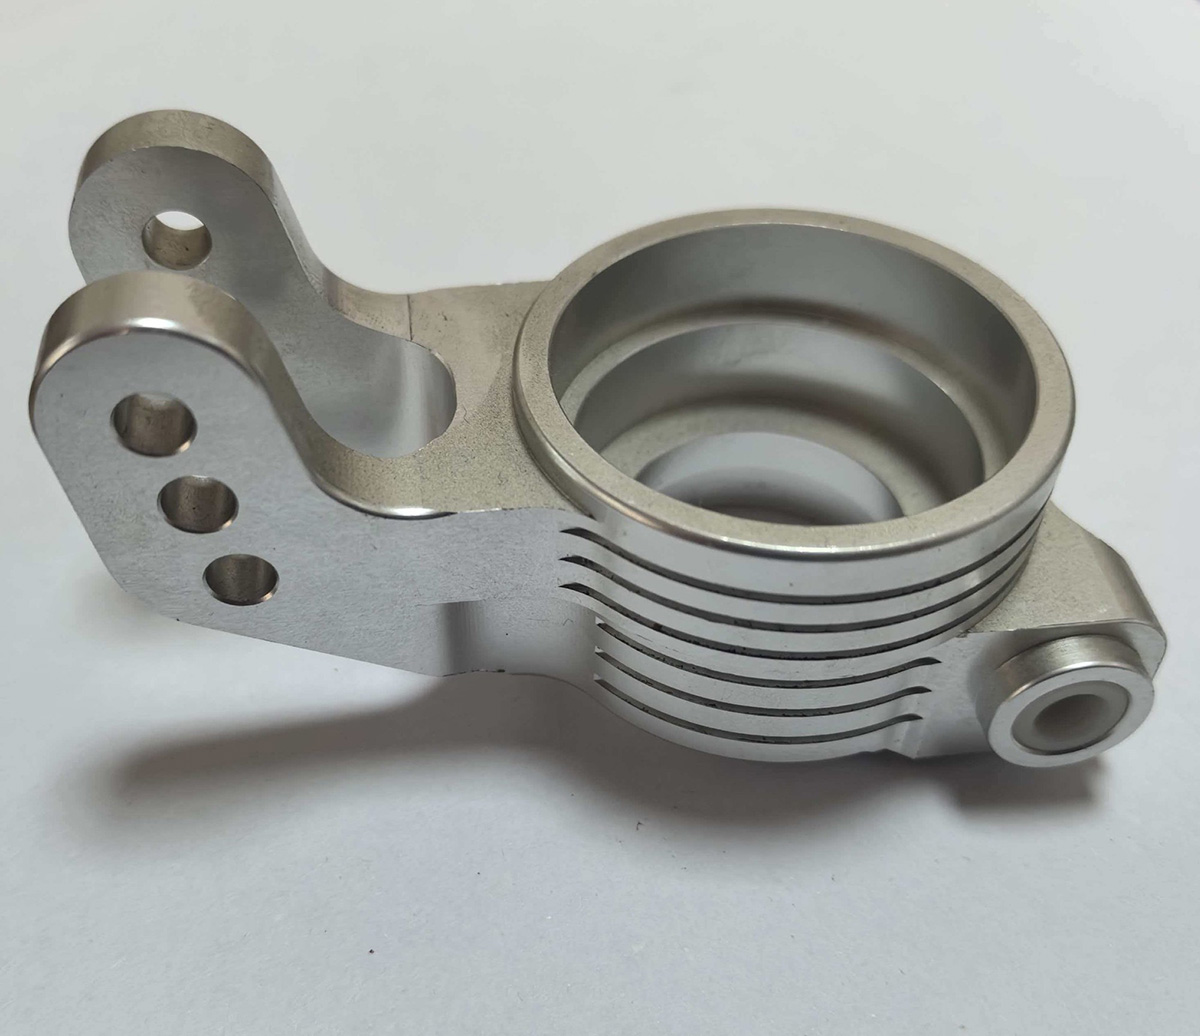
Das Bauteilsortiment umfasste rotationssymmetrische Merkmale wie Gewinde und Bohrungen sowie gefräste Nuten, gekrümmte Oberflächen, Seitenbohrungen, Befestigungsmerkmale und Dichtschnittstellen.
Die Anwendungen reichten von Hydraulikanschlüssen und Servoadaptern über Energiesystemverbinder, Fahrzeugnachrüstteile, medizinische Basen, Prüfvorrichtungen bis hin zu kundenspezifischen Werkzeugkomponenten.
Getrennte Dreh- und Fräsbearbeitung, uneinheitliche Oberflächen, Leckagen, Vibrationen und fragmentierte Fremdvergabe.
Die Bauteilfamilie des Kunden kombinierte Dreh- und Fräsmerkmale. Die herkömmliche Fertigung auf getrennten Maschinen verursachte Konzentrizitätsfehler, lange Lieferzeiten und uneinheitliche Qualität.
- Rotations- und prismatische Merkmale erfordern mehrere Aufspannungen
- Konzentrizitäts- und Koaxialitätsfehler nach dem Umsetzen zwischen Maschinen
- Gewinde- und Dichtflächenfehler, die zu Fluidleckagen führen
- Begrenzte Auswahl an korrosionsbeständigen und farbigen Oberflächenveredelungen
- Mehrere Zulieferer für Bearbeitung, Entgraten und Oberflächenbehandlung
- Langsame Reaktion bei kleinen Prototypen und wechselnden Teilenummern
Der Kunde benötigte ein einheitliches Produktionssystem, das unterschiedliche Legierungen, Geometrien, Oberflächenveredelungen und Stückzahlen verarbeiten kann, wobei der maßgebliche Zusammenhang zwischen Dreh- und Fräsmerkmalen erhalten bleibt.
Wichtigster technischer GesichtspunktWarum die Geometrie aus einer Aufspannung und nachgelagerte Oberflächenveredelung als einheitlicher Prozess gesteuert werden müssen.
Gewinde, Dichtflächen und Rotationsbezüge legen oft die funktionelle Referenz fest, während Seitenuten und Befestigungsbohrungen auf derselben Achse aufbauen.
Die Oberflächenbehandlung kann ebenfalls das Passspiel oder die Korrosionsbeständigkeit verändern. Daher müssen Bearbeitungsaufmaß, Beschichtungsauswahl, Prüfung und abschließende Verpackung gemeinsam geplant werden.
Bezugsverhältnis zwischen Dreh- und Fräsmerkmalen, Konzentrizität, Oberflächengüte der Dichtfläche, Gewindeklasse, Werkstoffauswahl, Aufmaß für Oberflächenbehandlung, korrosive Umgebung, schneller Produktionswechsel und Chargenrückverfolgbarkeit.
Komplette Dreh-Fräs-Plattform mit Oberflächenveredelung.
Dreh-Fräs-Bearbeitung in einer Aufspannung
Rotationsflächen, Gewinde, Bohrungen, Seitenuten, gekrümmte Konturen und Bohrungen werden mit minimalem erneuten Aufspannen gefertigt. An den vorgeschriebenen Stellen werden die Toleranzen für Dichtbereiche und Gewinde auf ±0,005 mm eingehalten.
Werkstoffspezifische Oberflächenveredelung
Aluminium erhält mehrfarbige Harteloxierung; Stahl wird schwarz oxidiert, verchromt oder wärmebehandelt; Edelstahl wird poliert und passiviert; Kupferlegierungen erhalten Nickel- oder Goldbeschichtung.
Geschlossene dimensionelle Prüfung
KMG, Mikrometer und Gewindelehren erfassen die kritischen Dicht-, Gewinde- und Positionierungsmerkmale.
Flexibles Schnellfertigungsmodell
Das Programm unterstützt Einzelprototypen, Tagesplanung und die Lieferung komplexer Muster innerhalb von nur drei Tagen.
DFM- und Kostenoptimierung
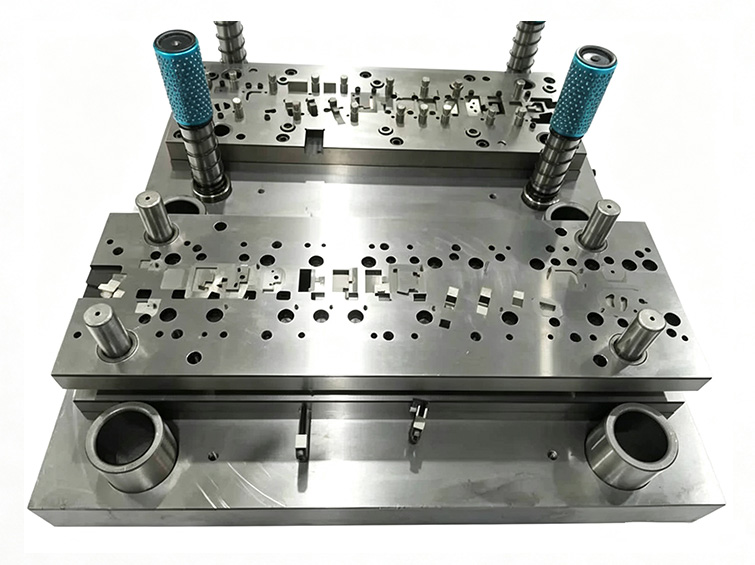
Werkzeugwege, Rohteilaufmaß und Leichtbaugeometrien werden geprüft, um überflüssige Arbeitsschritte und Materialeinsatz zu reduzieren.
Vollständige Endlieferung
Entgraten, Veredelung, Prüfung, Beschriftung und Verpackung sind integriert, sodass die Teile montagefertig angeliefert werden.
Konfigurierbarer Ablauf für viele Arten von Präzisionsbauteilen.
DFM-Prüfung und Prozessauswahl
Prüfung von Werkstoff, Geometrie, Bezug, Passung, Oberflächenbehandlung und Produktionsmenge.
Dreh-Fräs- oder Mehrachsbearbeitung
Fertigung der Rotations- und prismatischen Merkmale mit wenigen erneuten Aufspannungen.
Sekundäre Präzisionsbearbeitung
Anfertigen von Bohrungen, Gewinden, Innenbohrungen, Nuten und speziellen Oberflächendetails.
Entgraten und Handveredelung
Entfernen scharfer Kanten und Vorbereiten sichtbarer Flächen oder Dichtflächen.
Werkstoffspezifische Oberflächenbehandlung
Aufbringen von Eloxierung, Passivierung, Beschichtung, Schwarzoxid oder Wärmebehandlung.
Dimensionelle, Gewinde- und Sichtprüfung
Dokumentation der kritischen Montage- und Dichteigenschaften.
Beschriftung, Verpackung und Lieferung
Anbringen rückverfolgbarer Markierungen und montagefertige Verpackung.
Qualitätskontrolle abgestimmt auf den funktionellen Bezug und die Einsatzumgebung jedes Bauteils.
Die Prüfpläne werden individuell an Rotationsbezüge, Dichtflächen, Gewindeklassen, Befestigungspositionen, Aufmaß für Oberflächenbehandlung, Korrosionsschutz und die Montageanforderungen des Kunden angepasst.
Werkstoffidentifikation, Konzentrizität, Koaxialität, Oberflächengüte der Dichtfläche, Gewinde, Positionierungsmerkmale, Beschichtungsaufmaß, korrosionsschützende Veredelung, optische Qualität und Chargenprotokolle.
Konstantere Bauteile mit kürzeren Beschaffungs- und Entwicklungszyklen.
Der Kunde berichtete, dass Beschwerden über Geräusch und Vibrationen der Geräte weitgehend beseitigt wurden und dass farbig eloxierte Produkte eine stärkere Marktunterscheidung erzielen.
Die integrierte Bearbeitung und Veredelung ersetzte drei bis vier externe Lieferanten und halbierte den Koordinationsaufwand.
Quantitative Daten, Zertifizierungen, Qualifizierungen und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor einer öffentlichen Veröffentlichung anhand interner Unterlagen überprüft werden.
Jährliche branchenübergreifende Beschaffung im gesamten Präzisionsbauteil-Sortiment.
Der Kunde hat einen langfristigen Jahresrahmenvertrag für Hydraulik-, Automatisierungs- und Fahrzeugnachrüstbauteile abgeschlossen und empfiehlt weiterhin neue Kunden.
Zusammenfassung des Projektergebnisses basierend auf der bereitgestellten Fallakte