️

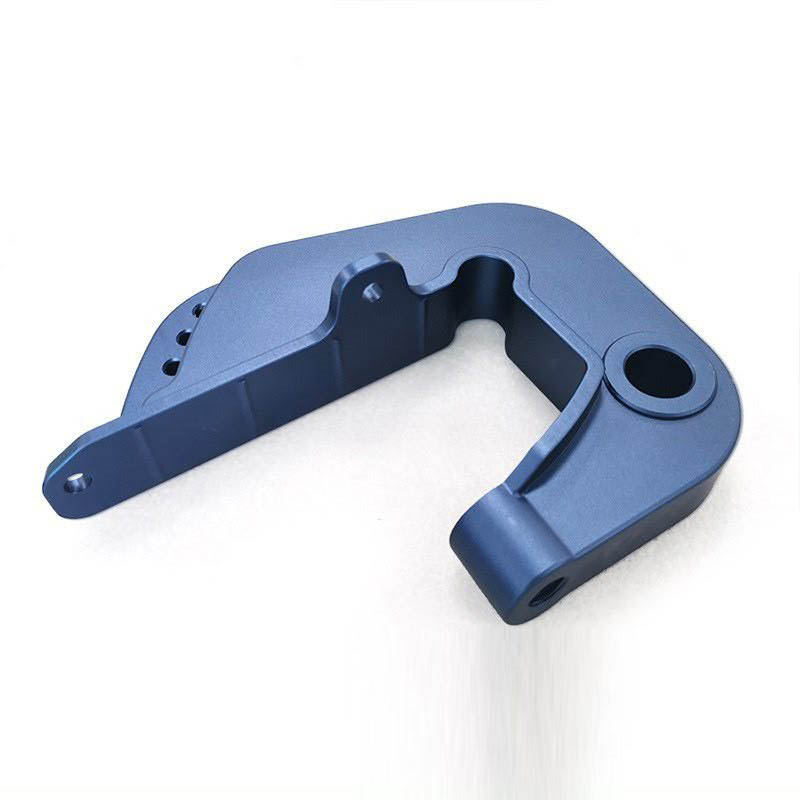
Ein leichter Gelenkarm, der den Servoantrieb mit dem Bewegungsmechanismus verbindet.
Der Schwenkarm überträgt wiederholte dynamische Lasten zwischen Servomotor und Endmechanismus. Seine Steifigkeit und die Ausrichtung der Bohrungen beeinflussen direkt die Positioniergenauigkeit und einen gleichmäßigen Bewegungsablauf.
Das Schmiedewerkstoff 6061-T6 bietet eine kostengünstige Kombination aus geringem Gewicht, Ermüdungsfestigkeit, Bearbeitungsstabilität und farbig eloxierter Oberfläche für Automatisierungsanlagen mit mittlerer Belastung.
Fehlausrichtung der Bohrungen, Gelenkvibrationen, Maßveränderungen nach der Bearbeitung und geringe Oberflächenbeständigkeit.
Das frühere Drei-Achsen-Verfahren erforderte mehrere Werkstückwendungen, wodurch die Koaxialität der Montagebohrungen abnahm. Die mehrteilige Halterungskonstruktion verursachte zudem Spiel und Vibrationen bei schnellen Bewegungen.
- Blockieren der Montage durch Fehler in der Koaxialität der Montagebohrungen
- Materialunterschiede bei gewalztem Blech unter wiederholter Belastung
- Maßrückstellung nach der Bearbeitung ohne Spannungsabbau
- Vibrationen durch eine mehrteilige Verbindungsstruktur
- Kratzer und Oxidation von unbearbeitetem Aluminium in der Werkstatt
- Hohe Nacharbeitsquote und zeitaufwendige Gerätekalibrierung
Der Arm musste leicht genug für die Servoreaktion sein, gleichzeitig aber steif und präzise ausgerichtet, um die Wiederholgenauigkeit bei schnellen, wiederholten Bewegungen zu gewährleisten.
Wichtiger technischer GesichtspunktWarum die einteilige Steifigkeit und die Ausrichtung der Bohrungen die Geräteleistung bestimmen.
Die beiden Hauptbohrungen bilden die Bewegungsachse. Eine Fehlausrichtung erzeugt Reibung und Blockaden bei der Montage und macht die Servoeinstellung weniger reproduzierbar.
Ein einteiliges Schmiedestück beseitigt das Montagespiel, jedoch löst die Schruppbearbeitung nach wie vor Eigenspannungen aus. Eine kontrollierte Stabilisierung und ein gleichmäßiger gekrümmter Lastpfad sind für die langfristige Maßhaltigkeit und das Ermüdungsverhalten erforderlich.
Dichte des Schmiedewerkstoffs, Koaxialität der Bohrungen, Bohrungsposition, Eigenspannungen, Steifigkeit des einteiligen Bauteils, Spannungsverlauf an gekrümmten Flächen, Servolast, Eloxaldicke und Chargenreproduzierbarkeit.
Einteiliger geschmiedeter Arm mit ausgerichteten Schnittstellen und stabilisierter Geometrie.
Einteilige Konstruktion aus 6061-T6 Schmiedewerkstoff
Die mehrteilige Halterung wurde durch ein kompaktes Aluminium-Schmiedeteil ersetzt, um Ermüdungsfestigkeit und Steifigkeit zu verbessern.
Mehr-Achsen-Bearbeitung in einer einzigen Aufspannung
U-Profil, Aussparungen zur Gewichtsreduzierung, Senkbohrungen und koaxiale Montagebohrungen werden gemeinsam bearbeitet. Die Unterlagen belegen eine Koaxialität von ±0,003 mm.
Spannungsabbau nach der Schruppbearbeitung
Kontrollierte Schwingungsalterung löst Bearbeitungsspannungen vor der Feinbearbeitung und reduziert langfristige Maßveränderungen.
Glatte Konturfeinbearbeitung
Gekrümmte Flächen werden ohne sichtbare Übergangsstufen bearbeitet, wodurch die lokale Spannungskonzentration verringert wird.
Tiefblaue Harteloxierung und CMM-Prüfung
Eine 8–12 µm dicke Schicht verbessert Verschleiß- und Korrosionsbeständigkeit und dient der Modellkennzeichnung. Die CMM-Prüfung überprüft die Montagebezüge.
Ein kompakter Fertigungsablauf für einen stabilen servoangetriebenen Gelenkarm.
Vorbereitung des Schmiederohlings
Vorbereitung des 6061-T6-Schmiedeteils und Festlegung stabiler Bearbeitungsbezüge.
Mehr-Achsen-Schruppbearbeitung
Herstellen des U-Profils, der Hohlräume und der Gewichtsaussparungen.
Spannungsabbau durch Alterung
Freisetzung der Schnittspannungen vor Fertigstellung der endgültigen Geometrie.
Feinbearbeitung
Fertigen der koaxialen Bohrungen, weiteren Löcher, Flächen und glatten gekrümmten Übergänge.
Entgraten
Entfernen scharfer Kanten, die Kabel oder Dichtungen beschädigen könnten.
Tiefblaue Harteloxierung
Aufbringen der 8–12 µm dicken Schutz- und Kennzeichnungsoberfläche.
CMM-Prüfung
Prüfung von Koaxialität, Bohrungsposition, Parallelität und Chargenkonstanz.
Die Prüfung konzentriert sich auf die Gelenkachse und die Montagebezüge.
Das Maßprüfkonzept umfasst die koaxialen Montagebohrungen, Positionsmerkmale, Parallelität der Stirnflächen, eloxierte Oberfläche und Stabilität nach dem Spannungsabbau.
Koaxialität der Bohrungen, Bohrungsposition, Parallelität der Stirnflächen, Stabilität nach Spannungsabbau, Glattheit der Kontur, Dicke und Farbe der Eloxalschicht sowie Maßkonstanz zwischen den Chargen.
Höhere Gerätebelastbarkeit bei weniger Nacharbeiten und schnellerer Montage.
Der Kunde berichtete, dass der einteilige Arm Vibrationen und Blockaden beseitigte und die erforderliche Wiederholpositionierleistung beibehielt.
Die leichte Konstruktion senkt die Servolast, während die eloxierte Oberfläche Werkstattverschleiß und Korrosion widersteht.
Quantitative Werte, Zertifizierungs-, Qualifizierungs- und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Jährliches Lieferprogramm für eine wachsende Familie von Gelenkbauteilen.
Nach erfolgreicher Produktion vereinbarte der Kunde einen jährlichen Lieferrahmen und entwickelte weitere Varianten leichter Schwenkarme.
Projektzusammenfassung basierend auf dem bereitgestellten Fallbericht