️

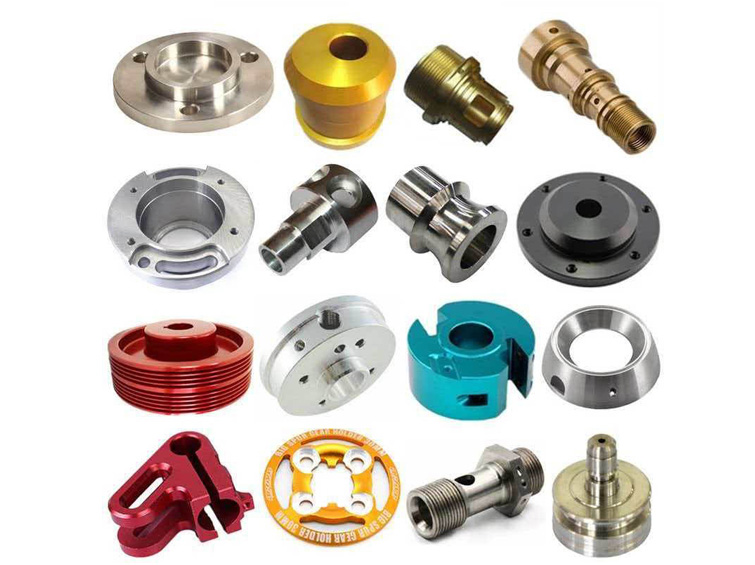
Programma di lavorazione di precisione flessibile per materiali vari e geometrie di componenti diverse.
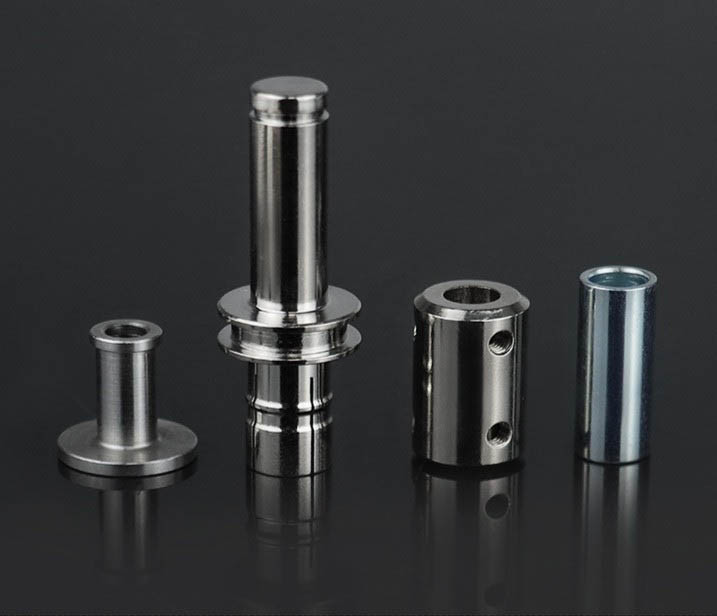
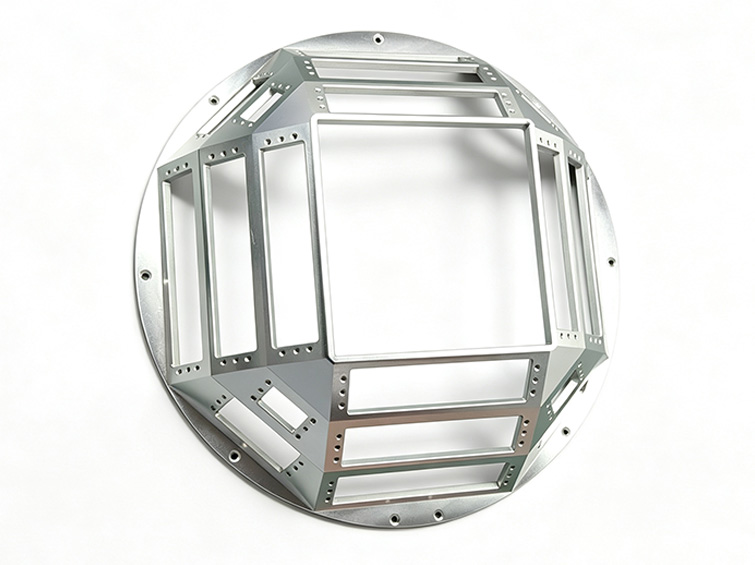
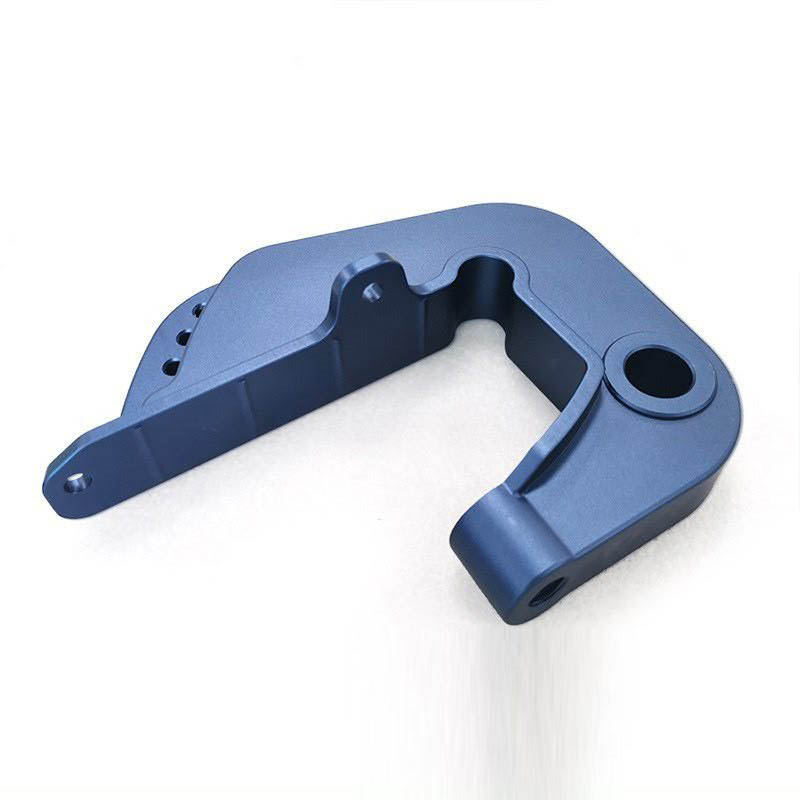
Il portafoglio comprendeva caratteristiche di rotazione come filettature e fori passanti, oltre a scanalature fresate, superfici curve, fori laterali, elementi di fissaggio e interfacce di tenuta.
Le applicazioni spaziavano da raccordi idraulici e adattatori per servomotori a connettori per sistemi energetici, pezzi per modifiche veicolari, basi medicali, attrezzature di ispezione e componenti di utensili personalizzati.
Tornitura e fresatura separate, finiture non uniformi, perdite, vibrazioni e esternalizzazione frammentata.
La gamma di componenti del cliente combinava elementi torniti e fresati. Il processo tradizionale su macchine separate introduceva errori di concentricità, tempi di consegna lunghi e qualità disomogenea.
- Caratteristiche rotoidali e prismatiche che richiedono più serraggi
- Errori di concentricità e coassialità dopo il trasferimento tra macchine
- Difetti di filettatura e della faccia di tenuta che causano perdite di fluido
- Scarse opzioni di finitura resistente alla corrosione e colorata
- Vari subappaltatori per lavorazione, sbavatura e trattamento superficiale
- Risposta lenta per piccoli prototipi e variazioni di codici articolo
Il cliente aveva bisogno di un unico sistema produttivo in grado di gestire diverse leghe, geometrie, finiture e volumi, mantenendo la relazione critica tra le caratteristiche tornite e fresate.
Considerazione ingegneristica principalePerché la geometria realizzata con un solo serraggio e le finiture successive devono essere gestite come un processo unico.
Filettature, facce di tenuta e riferimenti di rotazione definiscono spesso il riferimento funzionale, mentre le scanalature laterali e i fori di fissaggio dipendono dallo stesso asse.
Il trattamento superficiale può modificare anche l’accoppiamento o la resistenza alla corrosione. Per questo motivo, sovrametallo di lavorazione, scelta del rivestimento, ispezione e imballaggio finale devono essere pianificati insieme.
Relazione di riferimento tra elementi torniti e fresati, concentricità, finitura della faccia di tenuta, classe di filettatura, scelta del materiale, sovrametallo per trattamento superficiale, ambiente corrosivo, cambio rapido di produzione e tracciabilità dei lotti.
Piattaforma completa di tornitura-fresatura e finitura superficiale.
Lavorazione tornitura-fresatura con un solo serraggio
Superfici di rotazione, filettature, fori, scanalature laterali, profili curvi e fori vengono completati con meno ri-serraggi. Dove richiesto, le tolleranze delle zone di tenuta e delle filettature sono controllate a ±0,005 mm.
Finiture specifiche per materiale
L’alluminio riceve anodizzazione dura multicolore; l’acciaio viene ossidato nero, cromato o sottoposto a trattamento termico; l’acciaio inox viene lucidato e passivato; le leghe di rame ricevono placcatura nichelata o dorata.
Ispezione dimensionale a ciclo chiuso
Si utilizzano macchine di misura a coordinate, micrometri e calibri per filettature per registrare le caratteristiche critiche di tenuta, filettatura e posizionamento.
Modello di produzione rapida e flessibile
Il servizio supporta prototipi anche di un solo pezzo, pianificazione nello stesso giorno e consegna di campioni complessi in soli tre giorni.
Ottimizzazione DFM e dei costi
Vengono analizzate le traiettorie utensile, i sovrametalli del grezzo e le geometrie leggere per eliminare operazioni e materiale non necessari.
Consegna completa con processi successivi
Sbavatura, finitura, controllo, marcatura e imballaggio sono integrati, così i pezzi arrivano pronti per l’assemblaggio.
Percorso configurabile per molte tipologie di componenti di precisione.
Revisione DFM e selezione del processo
Analizzare materiale, geometria, riferimento, accoppiamento, trattamento superficiale e volume di produzione.
Lavorazione tornitura-fresatura o multiasse
Realizzare le caratteristiche rotoidali e prismatiche con pochi ri-serraggi.
Operazioni di precisione secondarie
Realizzare fori, filettature, fori passanti, cave e dettagli superficiali speciali.
Sbavatura e finitura manuale
Rimuovere i bordi taglienti e preparare le superfici visibili o di tenuta.
Trattamento superficiale specifico per materiale
Applicare anodizzazione, passivazione, placcatura, ossidazione nera o trattamento termico.
Ispezione dimensionale, delle filettature e visiva
Registrare le caratteristiche critiche di assemblaggio e tenuta.
Marcatura, imballaggio e consegna
Realizzare marcatura tracciabile e imballaggio per montaggio diretto.
Controllo qualità adattato al riferimento funzionale e all’ambiente di utilizzo di ogni componente.
I piani di ispezione sono personalizzati in base ai riferimenti di rotazione, superfici di tenuta, classi di filettatura, posizioni di fissaggio, sovrametallo per trattamento superficiale, protezione anticorrosione e requisiti di montaggio diretto del cliente.
Identificazione materiale, concentricità, coassialità, finitura della faccia di tenuta, filettature, elementi di posizionamento, sovrametallo del rivestimento, finitura anticorrosiva, qualità visiva e registrazioni di lotto.
Componenti più uniformi con cicli di approvvigionamento e sviluppo ridotti.
Il cliente ha segnalato che i reclami relativi a vibrazioni e rumori delle apparecchiature sono stati quasi eliminati e che i prodotti anodizzati colorati hanno ottenuto una maggiore differenziazione sul mercato.
La lavorazione e finitura integrate hanno sostituito tre o quattro fornitori esterni e dimezzato il lavoro di coordinamento.
I risultati quantitativi, di certificazione, qualifica e test ambientali si basano sulla documentazione del progetto fornita e devono essere verificati rispetto ai registri interni prima della pubblicazione pubblica.
Approvvigionamento annuale multi-settore per tutta la gamma di componenti di precisione.
Il cliente ha stabilito un accordo quadro annuale a lungo termine per componenti idraulici, di automazione e per modifiche veicolari e continua a segnalare nuovi clienti.
Riassunto dei risultati del progetto basato sulla documentazione del caso fornita