️

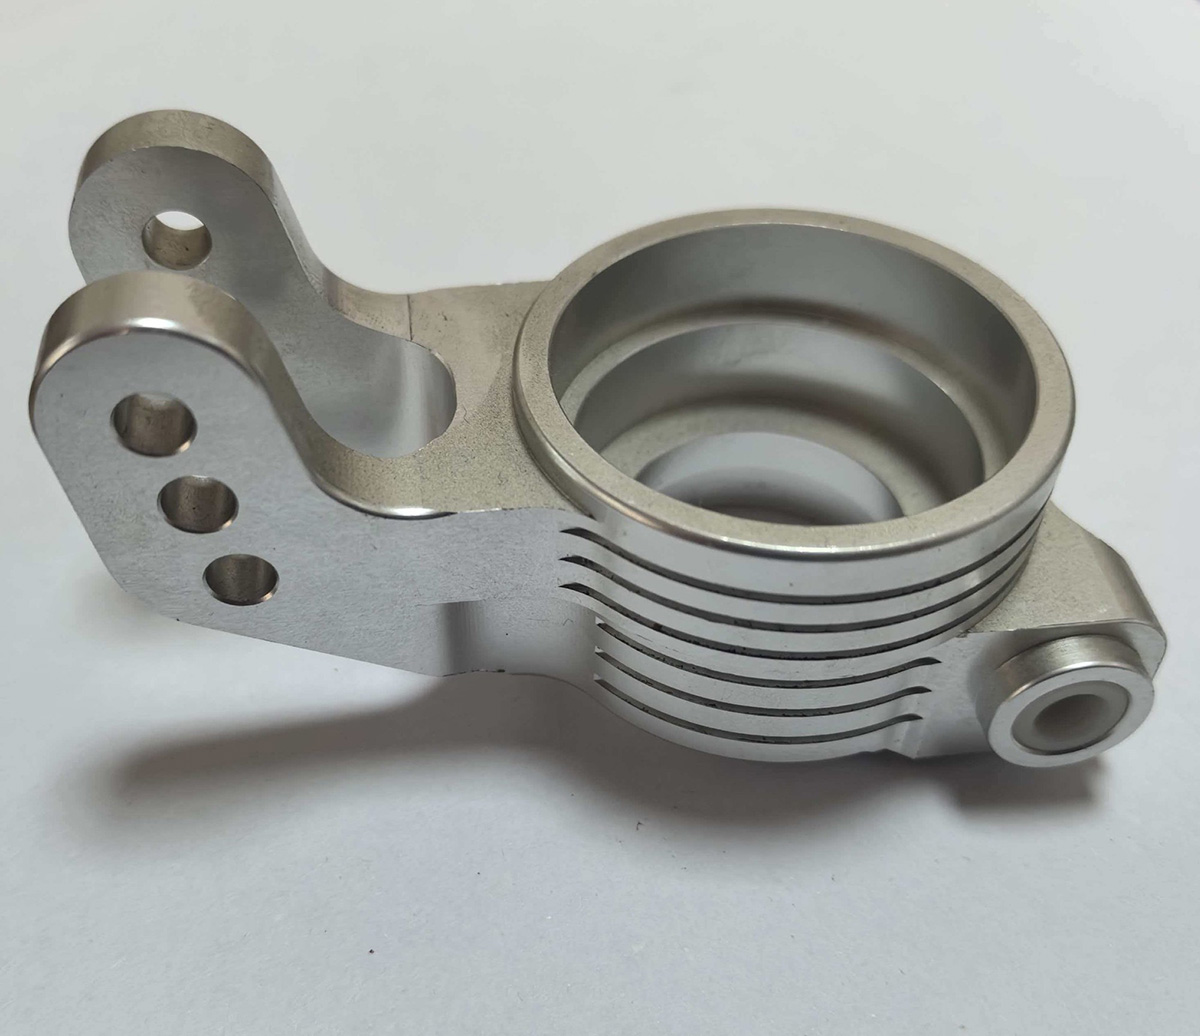
Ein Strukturbügel, der zugleich die Motorwärme abführt.
Dieses Bauteil sichert den Gimbal-Motor und leitet die Wärme mithilfe integrierter Kühlrippen ab. Es wird in Luftbild-Drohnen, Handstabilisatoren und professionellen schwingungsdämpfenden Kameragimbals eingesetzt.
Das Teil musste eine präzise Motorpositionierung, effektive Wärmeübertragung, geringes Gewicht und eine hochwertige Oberfläche für ein Premium-Endprodukt vereinen.
Thermische Instabilität, Montagefehler, Verformung dünner Rippen und Übergewicht.
Das Bauteil des vorherigen Lieferants leitete Wärme nicht effektiv ab, sodass der Motor bei erhöhten Temperaturen instabil werden konnte. Mehrseitige Bearbeitungen in mehreren Aufspannungen verursachten zudem Abweichungen bei den Befestigungsbohrungen, was zu Vibrationen des Gimbals führte.
- Unzureichende Wärmeabfuhr und motorische Instabilität bei hohen Temperaturen
- Fehlausrichtung der Befestigungsbohrungen durch wiederholtes Umspannen
- Dünne Rippen anfällig für Schwingungsmarken und Bearbeitungsverformungen
- Sichtbare Werkzeugspuren, die nicht zu einem Premiumprodukt passen
- Überschüssiges Material verkürzt die Betriebszeit des Geräts
Der Bügel musste sowohl als präziser Motorträger als auch als integrierter Kühlkörper fungieren, ohne die Gimbal-Baugruppe mit unnötiger Masse zu belasten.
Wichtiger technischer GesichtspunktWarum thermische und maßliche Leistung gemeinsam gelöst werden mussten.
Die Kühlrippen durften nicht als rein ästhetisches Merkmal betrachtet werden. Ihre Dicke, ihr Abstand und die Verbindung zum Motorbefestigungskörper beeinflussen direkt die Wärmeübertragung.
Gleichzeitig mussten die Innenkavität und die Befestigungsbohrungen ausgerichtet bleiben. Mehrere Aufspannungen erhöhen das Risiko von Positionsfehlern, während ein aggressiver Schnitt die dünnen Rippen verformen oder sichtbare Ratterschläge hinterlassen kann.
Wärmeleitpfad, Position der Befestigungsbohrungen, Steifigkeit der dünnen Rippen, Werkzeugschwingung, Gesamtmasse und Oberflächenkonsistenz.
Ein einteiliger Bearbeitungsablauf, ausgerichtet auf Stabilität und Gewichtskontrolle.
Spezialaufnahme für eine einzige Aufspannung
Eine kundenspezifische Aufnahme ermöglichte die Bearbeitung der Innenkavität, Kühlrippen und Befestigungsmerkmale in einer einzigen Hauptaufspannung, wodurch akkumulierte Positionierungsfehler reduziert wurden.
Hochgeschwindigkeits-Schichtbearbeitung der Rippen
Gesteuerte Hochgeschwindigkeitsbahnen senken die Schnittbelastung der dünnen Rippen und verhindern Rattern sowie Verformungen.
Optimierte leichte Geometrie
Material wurde in nicht kritischen Bereichen entfernt, während die für eine stabile Motorhalterung erforderliche Steifigkeit erhalten blieb.
Standardisierte Oberflächenveredelung
Feines Perlstrahlen erzeugt ein gleichmäßiges Aussehen, gefolgt von Reinigung und vollständiger Maßprüfung.
Ein kontrollierter Ablauf für dünne Rippen und präzise Befestigungsmerkmale.
Materialvorbereitung
Aluminiumrohling vorbereiten und stabile Bezugsflächen herstellen.
Kavitätsbearbeitung in einer Aufspannung
Innenkavität und äußere Hauptgeometrie bearbeiten.
Fräsen der dünnen Rippen
Schichtweise Hochgeschwindigkeitsbahnen verwenden, um die Kühlrippen vor Verformung zu schützen.
Bohrungs- und Schnittstellenbearbeitung
Motorbefestigungsbohrungen und Bauteilmerkmale in derselben Aufspannung fertigstellen.
Entgraten und feines Perlstrahlen
Scharfe Kanten entfernen und eine gleichmäßige hochwertige Oberfläche erstellen.
Reinigung und vollständige Prüfung
Befestigungsmerkmale, Gesamtgeometrie, Zustand der Rippen und Optik prüfen.
Maßkontrolle mit Fokus auf Motorausrichtung und Rippenintegrität.
Der Prüfplan umfasste das Bohrbild, die Innenkavität, Montageschnittstellen, den Zustand der Rippen, das Gesamtgewicht und die gleichmäßige Optik.
Position der Befestigungsbohrungen, Geometrie der Kavität, Dicke und Geradheit der Rippen, Kantenzustand, Oberflächengleichmäßigkeit und Maßkonsistenz zwischen Fertigungslosen.
Verbesserte thermische Regelung, Gimbal-Stabilität und Fertigungskonsistenz.
Der Kunde berichtete, dass das Temperaturproblem des Motors behoben wurde und die verbesserte Montagegenauigkeit eine stabilere Bildaufnahme ermöglicht.
Das Bauteil erfüllte das Zielgewicht, verlängerte die Gerätebetriebszeit und erreichte die erforderliche Oberflächenqualität für die hochwertige Produktlinie des Kunden.
Quantitative und zertifizierungsbezogene Ergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Serienreifes Bauteil für langfristige Lieferung akzeptiert.
Laut dem vorliegenden Fallbericht gingen die Montagenacharbeiten deutlich zurück, der Ausschuss blieb niedrig. Der Kunde hat Innova Forge als langfristigen bevorzugten Lieferanten für dieses Bauteil zugelassen.
Zusammenfassung des Projektergebnisses basierend auf dem vorliegenden Fallbericht