️

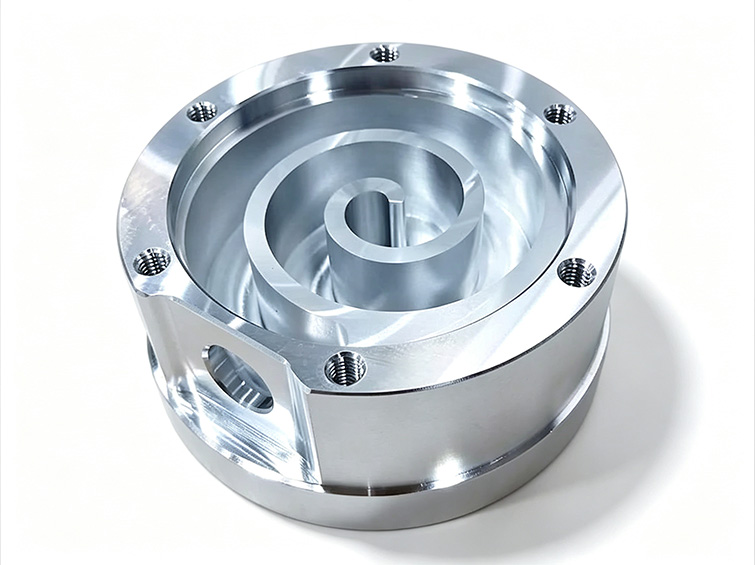
Ein Kompressorbauteil, bei dem die Profilgenauigkeit direkt die Leistung bestimmt.
Die feste Spiralscheibe ist ein zentrales Verdichtungselement in einem Scroll-Kompressor. Ihr Spiralprofil muss präzise mit der beweglichen Spiralscheibe zusammenwirken, um Kältemittel effizient zu verdichten und gleichzeitig eine zuverlässige Abdichtung zu gewährleisten.
Dieses Bauteil wurde für Anwendungen entwickelt, darunter Klimaanlagen von Elektrofahrzeugen, gewerbliche HLK-Anlagen, Wärmepumpen, industrielle Kälteanlagen und medizinische Niedrigtemperaturgeräte.
Enge Konturtoleranz, Stabilität dünner Wände und Qualität der Dichtfläche.
Der vorherige Bearbeitungsprozess des Kunden erzeugte Profilabweichungen, Maßveränderungen und uneinheitliche Funktionsflächen. Bereits kleine Fehler in der Spiralgeometrie beeinträchtigten die Luftdichtheit, den Kältewirkungsgrad, das Betriebsgeräusch und die Montageausbeute.
- Scroll-Konturtoleranz von 0,008 mm oder besser
- Dünne Spiralwände, die bei Schnitt und Einspannung verformungsgefährdet sind
- Werkzeugspuren und Kratzer auf den Funktionsflächen der Kavität
- Mehrere Einspannungen erzeugen akkumulierte Positionierungsfehler
- Instabile Lieferzeiten, Ausschuss und wiederholte Montagenacharbeiten
Die technische Anforderung bestand nicht nur darin, die Spiralform zu fräsen. Profil, Ebenheit und Funktionsflächen mussten während der gesamten Serienproduktion stabil bleiben.
Wichtiger technischer GesichtspunktWarum der alte Fertigungsprozess uneinheitliche Bauteile hervorbrachte.
Beim Abtragen von Material aus dem Schmiederohling konnten Eigenspannungen zu Verformungen der dünnen Scroll-Wände führen. Eine konzentrierte Einspannkraft stellte eine weitere Fehlerquelle für Verzerrungen dar.
Die Aufteilung von Außenprofil, Spiralgeometrie, Bohrungen und Gewinden auf mehrere Einspannungen erhöhte zudem den Bezugsübertragungsfehler. Werkzeugrattern und Aluminiumanhaftungen verschlechterten die Qualität der Funktionsflächen zusätzlich.
Eigenspannungen im Material, Einspannverformung, Bezugsübertragung bei mehreren Einspannungen, Werkzeugrattern, Oberflächenkratzer und unzureichende Steuerung des Funktionsprofils.
Eine spannungsgeführte Fünf-Achsen-Bearbeitungsstrategie mit einer einzigen Einspannung.
Spannungsarmglühen vor der Feinbearbeitung
Das Schmiedeteil aus Aluminium 7075 wurde vor den abschließenden Präzisionsarbeiten einer Spannungsarmglühbehandlung unterzogen. Dadurch wurde das Risiko von Maßveränderungen nach dem Fräsen der dünnen Scroll-Wände und tiefen Strukturen reduziert.
Niederspannungs-Hydraulikaufnahme
Eine kundenspezifische Hydraulikaufnahme verteilte die Einspannkraft gleichmäßig und schützte die dünnen Aluminiumstrukturen vor Druck und Verwerfung.
Eine einzige Hauptaufspannung für die Fünf-Achsen-Bearbeitung
Außengeometrie, Scroll-Profil, Befestigungsbohrungen und Gewinde wurden in einer kontrollierten Bearbeitungssequenz integriert, um akkumulierte Positionierungsfehler zu minimieren.
Hochglanz-Schnittstrategie
Spezielle Werkzeuge für die Aluminiumbearbeitung und geschichtete Spiralwerkzeugwege reduzierten Rattern und Materialanhaftungen und erzeugten eine glatte, gleichmäßige Funktionsoberfläche.
Vom Schmiederohling bis zum geprüften Kompressorbauteil.
Vorbereitung des Schmiederohlings
Den Schmiederohling aus Aluminium 7075 vorbereiten und den Materialzustand prüfen.
Spannungsarmglühbehandlung
Eigenspannungen im Material vor der Feinbearbeitung dünner Wände abbauen.
Fünf-Achsen-CNC-Bearbeitung
Außenform, Scroll-Geometrie, Bohrungen und Gewinde bearbeiten.
Präzisionsentgraten und Polieren
Scharfe Kanten entfernen und Funktionsflächen verfeinern, ohne die Geometrie zu verändern.
Entfetten, Reinigen und Trocknen
Bearbeitungsrückstände vor Prüfung und Versand entfernen.
3D-Messung auf Koordinatenmessgerät
Scroll-Kontur, Ebenheit, Bohrungslage und Chargenkonsistenz prüfen.
Prüfung mit Fokus auf die Merkmale, die die Kompressorleistung bestimmen.
Der Prüfplan kombinierte Erstteilprüfung, Stichproben während der Fertigung und eine Endkontrolle vor dem Versand. Die Messung am Koordinatenmessgerät konzentrierte sich auf das Scroll-Profil, die Ebenheit der Passfläche und kritische Befestigungsmerkmale.
Scroll-Kontur, Ebenheit der Dichtfläche, Bohrungslage, Gewindequalität, Oberflächenzustand und Maßkonsistenz über die gesamte Fertigungscharge.
Verbesserte Dichtleistung, Konsistenz und Wirtschaftlichkeit der Fertigung.
Der Kunde berichtete von geringerem Betriebsgeräusch, besserer Maßkonsistenz der Chargen sowie einer deutlichen Verringerung von Ausschuss und Montagenacharbeiten.
Nach erfolgreicher Serienfreigabe setzte der Kunde das Lieferprogramm fort und fügte drei weitere Varianten verwandter Spiralscheiben hinzu.
Quantitative und zertifizierungsbezogene Ergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Vertrauen in die Langzeitproduktion nach erfolgreicher Validierung.
Der vorliegende Projektbericht besagt, dass die fertigen Bauteile die geforderten Ziele für Luftdichtheit und Maßkonsistenz erfüllten. Der Kunde berichtete zudem über einen stabileren Produktionsplan und genehmigte Innova Forge als Langzeitlieferanten für das Kompressorprojekt.
Zusammenfassung des Projektergebnisses basierend auf dem vorliegenden Fallbericht