️

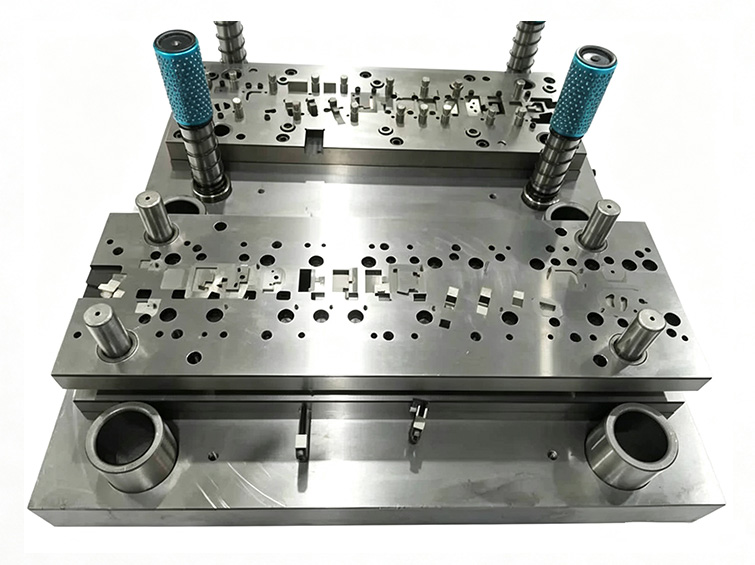
Un unico stampo progressivo che integra diverse operazioni di formatura di precisione.
La matrice fa avanzare automaticamente il materiale in nastro attraverso più stazioni per punzonare, rifilare, piegare, formare e separare terminali ultrasottili, molle conduttive, inserti di connettori e piccoli componenti stampati strutturali.
Le applicazioni tipiche includono connettori per dispositivi mobili e computer, contatti per batterie, sistemi di ricarica, sensori automobilistici, terminali per cablaggi, relè e componenti di interruttori miniaturizzati.
Nastro ultrasottile, ritorno elastico, microcaratteristiche, rischio di bave, usura della matrice e lancio lento dei nuovi prodotti.
Il cliente utilizzava più stampi monofunzione e trasferimenti manuali. Il materiale sottile e le pieghe complesse generavano variazioni dimensionali, ritorno elastico e alti costi di manodopera.
- Nastro da 0,05–0,3 mm con controllo difficile del ritorno elastico
- Più stampi indipendenti e trasferimenti manuali
- Usura rapida di punzoni e bordi di taglio durante la produzione ad alta velocità
- Microfori e strutture a mensola strette vulnerabili a bave e scheggiature
- Correzioni ripetute della matrice che ritardavano il lancio dei nuovi prodotti
- Rigetto dimensionale di lotti durante il controllo in ingresso del cliente
Il cliente necessitava di uno stampo ad alta velocità in grado di controllare contemporaneamente il ritorno elastico del nastro sottile, le bave sulle microcaratteristiche e la coerenza dimensionale su cicli di produzione lunghi.
Considerazione ingegneristica principalePerché la simulazione del nastro, il materiale dell’utensile e il gioco di taglio determinavano la stabilità produttiva.
Il nastro sottile accumula energia elastica durante la piegatura, quindi le stazioni di formatura richiedevano una compensazione mirata del ritorno elastico. Il flusso degli scarti e le interferenze tra stazioni dovevano essere risolti prima della lavorazione dell’acciaio.
Le microcaratteristiche richiedevano una precisione di guida stabile, punzoni resistenti all’usura e un gioco della matrice controllato con precisione. In caso contrario, l’altezza delle bave e la scheggiatura dei bordi aumenterebbero rapidamente durante la stampatura ad alta velocità.
Disposizione del nastro, ritorno elastico, interferenza tra stazioni, espulsione degli scarti, precisione di guida, materiale del punzone, gioco di tranciatura, trattamento termico, usura dei bordi, altezza delle bave e accessibilità per la manutenzione.
Uno stampo progressivo ottimizzato per l’usura dopo simulazione, con microgioco controllato.
Progettazione integrata multistazione
Punzonatura, rifilatura, piegatura, formatura e separazione sono state integrate in un unico stampo progressivo per la produzione continua.
Simulazione 3D della disposizione del nastro
La modellazione UG e la simulazione del nastro sono state utilizzate per valutare ritorno elastico, interferenze ed espulsione degli scarti prima della realizzazione dell’utensile.
Fabbricazione utensili di precisione
Lavorazione CNC, elettroerosione a filo lento, rettifica di profilo, rettifica interna ed esterna, adattamento e assemblaggio delle guide hanno permesso di realizzare le geometrie critiche di taglio e formatura.
Materiali e trattamenti resistenti all’usura
Per i punzoni critici è stato utilizzato l’acciaio rapido SKH-9 o acciaio in polvere equivalente. Il trattamento termico, il trattamento criogenico e la nitrurazione hanno migliorato la resistenza all’usura.
Microgioco e compensazione del ritorno elastico
La fonte riporta un controllo dimensionale di ±0,003 a ±0,005 mm per le caratteristiche critiche dell’utensile e una compensazione adatta alla formatura del nastro sottile.
Supporto alla produzione e alla manutenzione
Le prove di stampatura ad alta velocità, la sostituzione dei componenti di consumo e il supporto di manutenzione hanno stabilizzato la produzione 24 ore su 24.
Dalla simulazione del nastro alla produzione progressiva ad alta velocità.
Analisi DFM e simulazione della disposizione del nastro
Valutare flusso del materiale, sequenza delle stazioni, ritorno elastico, interferenze e rimozione degli scarti.
Lavorazione della base stampo e degli inserti
Lavorare piastre, alloggiamenti e geometrie di supporto con CNC.
Elettroerosione a filo e rettifica di profilo
Realizzare bordi di taglio di precisione, inserti, punzoni e caratteristiche di formatura.
Trattamento termico e potenziamento superficiale
Applicare tempra, rinvenimento, trattamento criogenico e nitrurazione secondo necessità.
Assemblaggio stampo e adattamento del gioco
Montare guide, punzoni, inserti e componenti delle stazioni.
Prova di stampatura ad alta velocità
Convalidare avanzamento del nastro, dimensioni, bave, ritorno elastico e separazione dei pezzi.
Controllo produzione e supporto manutenzione
Monitorare i pezzi stampati e mantenere i componenti soggetti ad usura durante la produzione di serie.
Il controllo dell’utensile e dei pezzi stampati è direttamente collegato alle prestazioni produttive ad alta velocità.
Le caratteristiche critiche dell’utensile, gli elementi di guida, il gioco del punzone, le dimensioni di stampatura, lo stato delle bave e il ritorno elastico vengono verificati durante le prove e la produzione di serie.
Identificazione acciaio utensile, dimensioni bordi di taglio, allineamento guide, gioco di tranciatura, compensazione ritorno elastico, tolleranza pezzi stampati, altezza bave, stabilità avanzamento nastro e tracciabilità della manutenzione.
Maggiore capacità con meno manodopera, difetti da bave e costi di manutenzione.
Il cliente ha riportato una qualità in ingresso stabile e nessun lotto di produzione rifiutato dopo l’implementazione.
Lo stampo ha completato milioni di cicli di produzione ad alta velocità con usura limitata, mentre i costi annuali di riparazione sono diminuiti in modo significativo.
I risultati quantitativi, di certificazione, qualificazione e test ambientali si basano sulla documentazione del progetto fornita e devono essere verificati sui registri interni prima della pubblicazione pubblica.
Programma di utensileria a lungo termine per terminali elettronici e per batterie.
Il cliente ha affidato ulteriori utensili per terminali 3C e per le energie rinnovabili allo stesso programma di sviluppo e ha stabilito un accordo quadro annuale.
Riassunto del progetto basato sulla documentazione del caso fornita