️

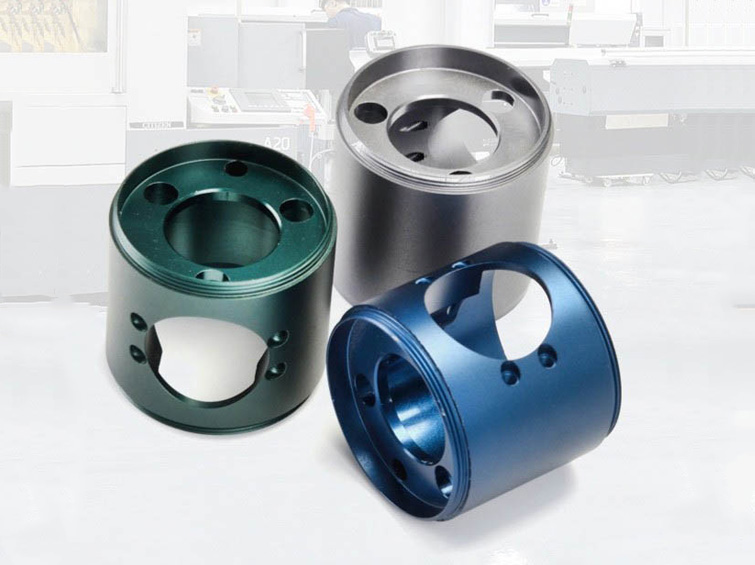
Manicotto motore: la qualità dell’alésaggio e la concentricità determinano le prestazioni ad alta velocità.
Il manicotto supporta lo statore del motore, l’encoder e il riduttore, garantendo al contempo posizionamento, trasferimento termico, blocco meccanico e una superficie anodizzata con isolamento elettrico.
Viene impiegato nei servomotori industriali, articolazioni di robot collaborativi, moduli di automazione ad alta velocità, unità servo per macchine utensili, sistemi di visione e alcune apparecchiature di trasmissione medicale.
Errore di concentricità, alésaggi grezzi, danneggiamenti superficiali e produzione multi-fase lenta.
Nel processo originale, tornitura e fresatura erano separate. Il ri-serraggio modificava la relazione tra l’alésaggio interno e il diametro esterno, causando vibrazioni e rumore del motore e una montaggio non uniforme dello statore.
- Concentricità interno-esterno fuori dall’intervallo richiesto
- Vibrazioni e rumore del motore ad alta velocità
- Superfici dell’alésaggio grezze che danneggiano l’isolamento dello statore durante la pressatura
- Alluminio non trattato soggetto a graffi e ossidazione
- Difficoltà a distinguere le potenze dei motori durante l’assemblaggio
- Lunghe tempistiche per prototipi e piccoli lotti
Il manicotto doveva mantenere lo statore e l’encoder centrati meccanicamente, offrendo al contempo un alésaggio liscio e una parte esterna resistente e facilmente identificabile.
Considerazione ingegneristica principalePerché un unico ciclo di serraggio è fondamentale per la relazione tra alésaggio e diametro esterno.
Se l’alésaggio e il diametro esterno sono realizzati in serraggi separati, anche una minima variazione di bloccaggio riduce la concentricità. Alla velocità di rotazione del motore, questo errore si trasforma in vibrazioni, rumore e instabilità dell’encoder.
L’alésaggio deve essere sufficientemente liscio per consentire una pressatura controllata dello statore; lo strato anodizzato esterno deve avere spessore e colore uniformi senza compromettere gli accoppiamenti critici.
Concentricità alésaggio-diametro esterno, rugosità dell’alésaggio, parallelismo delle facce terminali, tolleranza di accoppiamento, spessore di anodizzazione, controllo colore per modello, qualità delle filettature e ripetibilità produttiva.
Produzione tornitura-fresatura in unico serraggio con interfaccia funzionale ad alésaggio di precisione.
Usinaggio integrato tornitura-fresatura
Diametro esterno, alésaggio interno, aperture laterali, controalésaggi e fori filettati vengono lavorati in un solo serraggio. La concentricità viene mantenuta entro 0,003 mm secondo la documentazione fornita.
Alésaggio interno ad alta finitura
L’alésaggio dello statore è finito con tolleranza Ra 0,4 o migliore, garantendo un montaggio fluido senza danneggiare l’isolamento.
Anodizzazione dura colorata
Uno strato anodizzato di 8–12 μm migliora la resistenza all’usura e alla corrosione; la codifica a colori (verde, blu, grigio) permette di distinguere i modelli.
Meno passaggi di trasferimento e produzione più veloce
L’integrazione delle operazioni elimina le manipolazioni intermedie e aumenta l’efficienza di lavorazione del singolo pezzo del 50%.
Campionatura dimensionale per lotto
Per ogni lotto produttivo vengono verificati concentricità, diametro dell’alésaggio, parallelismo delle facce e aspetto.
Ciclo di lavorazione integrato per l’allineamento motore e un assemblaggio pulito.
Preparazione barra 6061-T6
Preparare il materiale in barra e definire un riferimento di tornitura stabile.
Tornitura e alésaggio integrati
Lavorare diametro esterno, alésaggio, scanalature e caratteristiche terminali.
Fresatura caratteristiche laterali
Realizzare grandi aperture laterali, controalésaggi e fori di fissaggio filettati nello stesso serraggio.
Alésaggio di finitura
Realizzare l’alésaggio liscio di precisione necessario per la pressatura dello statore.
Sbavatura vibratoria
Rimuovere gli spigoli vivi da fori e contorni esterni.
Anodizzazione dura colorata
Applicare il rivestimento colorato resistente all’usura con spessore specificato di 8–12 μm.
Controllo dimensionale e visivo
Verificare concentricità, alésaggio, parallelismo, filettature, colore e stato superficiale.
Controllo del riferimento di rotazione e della superficie di montaggio dello statore.
La documentazione indica requisiti di cilindricità e concentricità pari a 0,005 mm o migliori; con il processo in unico serraggio, la concentricità effettiva è controllata entro 0,003 mm.
Concentricità, cilindricità, diametro e valore Ra dell’alésaggio, parallelismo delle facce terminali, caratteristiche filettate, spessore e colore dell’anodizzazione, condizione dei bordi e uniformità dei lotti.
Funzionamento motore più fluido e assemblaggio con classificazione modelli più efficiente.
Il cliente ha riportato che il servomotore funziona senza le precedenti vibrazioni ad alta velocità e che il rumore è notevolmente ridotto.
La codifica a colori migliora la classificazione durante l’assemblaggio e la pressatura uniforme dello statore elimina i danni all’isolamento.
I risultati quantitativi, certificazioni, qualifiche e test ambientali si basano sulla documentazione di progetto fornita e devono essere verificati con i registri interni prima della pubblicazione pubblica.
Fornitura a lungo termine per tutta la famiglia di manicotti per servomotore.
Il cliente ha riportato tempi di consegna più stabili e iterazioni di prodotto più veloci. L’intera gamma di manicotti per servomotore è stata successivamente affidata a Innova Forge per la fornitura continuativa.
Riassunto dei risultati del progetto basato sulla documentazione del caso fornita