️

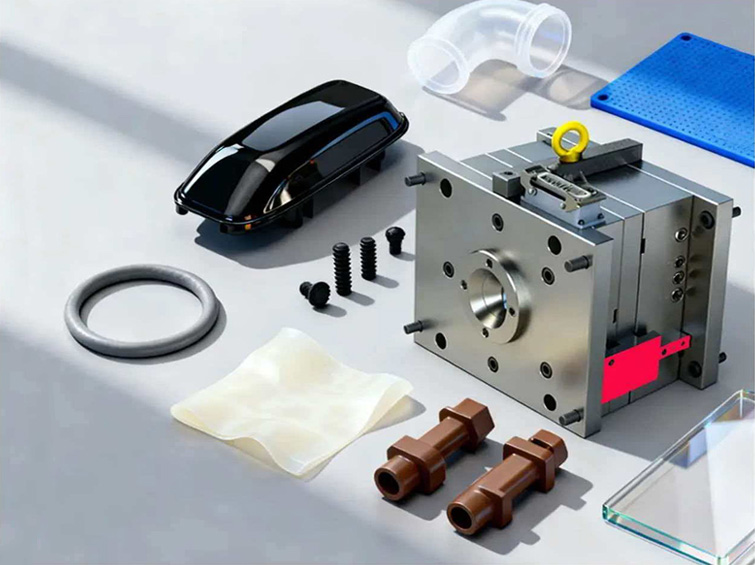
Un programme couvrant l’outillage, le moulage, les composants d’étanchéité et l’assemblage en aval.
Le projet comprenait des moules d’injection de précision et des composants moulés finis tels que des boîtiers plastiques, des tubes transparents, des joints en silicone, des raccords en plastique technique, des entretoises et la visserie d’assemblage associée.
Ce programme intégré dessert l’électronique automobile, les dispositifs médicaux, les appareils électroménagers, les systèmes d’eau et de fluides ainsi que les équipements industriels.
Fragmentation des fournisseurs, défauts d’aspect, résines spéciales et défaut d’ajustement à l’assemblage.
Le client coordonnait auparavant des fournisseurs distincts pour les moules, les plastiques rigides, le silicone et l’assemblage. Cette fragmentation allongeait les cycles de communication et rendait difficile le contrôle des dimensions d’accouplement entre les composants durs et souples.
- Pièces transparentes et haut brillant présentant des rayures, bulles, marques d’enfoncement et retrait
- Révisions répétées du moule dues à l’absence d’analyse d’écoulement avant la fabrication de l’outil
- PEEK et PPSU nécessitant un acier de moule adapté et une capacité de moulage à haute température
- Désaccord dimensionnel entre plastiques rigides et joints en silicone
- Difficulté de passer des quantités pilotes à une production en grande volume stable
- Besoin d’inspection, nettoyage, assemblage et livraison emballée intégrés
Le client n’avait pas seulement besoin d’un moule. L’exigence était un programme de fabrication coordonné dans lequel l’outillage, les plastiques rigides, les joints en silicone et les dimensions finales d’assemblage sont contrôlés conjointement.
Considération technique principalePourquoi des fournisseurs indépendants généraient des problèmes techniques et de planning répétés.
Les pièces transparentes et haut brillant dépendent de la qualité de surface du moule, de l’éventage, de l’emplacement de la porte d’injection, du refroidissement et de la maîtrise du retrait. Sans simulation précoce, les corrections d’essai peuvent prolonger le cycle de développement de l’outil.
Les composants rigides et silicone partagent également des interfaces d’étanchéité fonctionnelles. Si les deux jeux d’outils sont conçus avec des repères ou des hypothèses de tolérance différents, l’assemblage final peut fuir même si chaque pièce individuelle respecte les tolérances du dessin.
Comportement d’écoulement dans le moule, choix de l’acier d’outil, polissage de la cavité, refroidissement et éventage, température des résines spéciales, repères d’assemblage communs, évolutivité du pilote vers la production en volume, qualité visuelle et ajustement final de l’étanchéité.
Un programme intégré d’outillage et de moulage multi-matériaux.
Analyse d’écoulement CAE avant fabrication de l’outil
Le remplissage, le refroidissement, le retrait, la déformation, l’emplacement des portes et l’éventage sont étudiés avant l’usinage du moule, réduisant le besoin de corrections répétées.
Matériaux d’outil adaptés au produit moulé
L’outillage poli miroir en S136 convient aux pièces transparentes et sensibles à la corrosion. L’outillage H13 et la capacité de moulage à haute température sont utilisés pour les applications PEEK et PPSU.
Dimensions coordonnées pour plastiques rigides et silicone
L’outillage dur et souple utilise des repères d’assemblage communs afin que les dimensions d’accouplement et les interfaces d’étanchéité puissent être vérifiées ensemble.
Production flexible du pilote au volume
Le plan de fabrication prend en charge la validation initiale en petit lot et une transition maîtrisée vers une production automatisée à plus grand volume.
Services intégrés en aval
Les travaux après moulage incluent l’ébavurage, le nettoyage par ultrasons, l’inspection dimensionnelle et visuelle, l’assemblage simple et la livraison emballée.
De l’analyse d’écoulement du moule aux produits moulés assemblés.
Analyse DFM et CAE
Étudier le remplissage, le refroidissement, le retrait, la déformation, les portes, les évents et les repères d’assemblage.
Préparation du matériau d’outil et usinage CNC
Usiner le bâti de moule, les inserts et la géométrie principale de la cavité.
EDM, fil de coupe et canaux de refroidissement
Finir les détails, la géométrie de séparation et les circuits d’eau internes.
Polissage, ajustement et essai du moule
Préparer les surfaces miroir ou texturées, assembler l’outil et valider les pièces d’essai.
Moulage plastique rigide et silicone
Produire les composants courants, transparents, en résine technique et d’étanchéité.
Inspection, nettoyage et assemblage
Vérifier les dimensions et l’aspect, nettoyer les pièces et réaliser l’assemblage spécifié.
Production du pilote au volume
Étendre le procédé validé des quantités de développement à une fabrication répétitive.
Le contrôle qualité relie les performances de l’outil à l’ajustement final de l’assemblage.
Le programme combine l’examen de l’écoulement dans le moule, la validation des essais d’outil, l’inspection de la cavité et des surfaces, le contrôle dimensionnel des pièces moulées, l’inspection visuelle et la vérification des interfaces d’accouplement plastique rigide / silicone.
Finition de la cavité, performances des portes et évents, retrait, gauchissement, défauts d’aspect, dimensions des pièces moulées, ajustement de l’assemblage dur/souple, performances d’étanchéité si spécifié et répétabilité de la production.
Cycles de coordination plus courts et production multi-matériaux plus stable.
Le dossier de projet indique moins de révisions du moule, une amélioration des performances au premier essai pour les pièces transparentes et haut brillant, et une production stable des plastiques techniques à haute température.
Le flux de travail intégré permet également aux commandes pilotes et aux productions plus importantes d’utiliser les mêmes normes coordonnées d’outillage, d’inspection et d’assemblage.
Les résultats quantitatifs et liés aux certifications sont basés sur la documentation de projet fournie et doivent être vérifiés par rapport aux enregistrements internes avant publication publique.
Accompagnement à long terme sur plusieurs familles de produits moulés.
Selon le dossier de cas fourni, le client a poursuivi la collaboration sur des produits automobiles, médicaux et de systèmes d’eau et a recommandé d’autres contacts industriels une fois le programme entré en production stable.
Résumé du résultat du projet basé sur le dossier de cas fourni