️

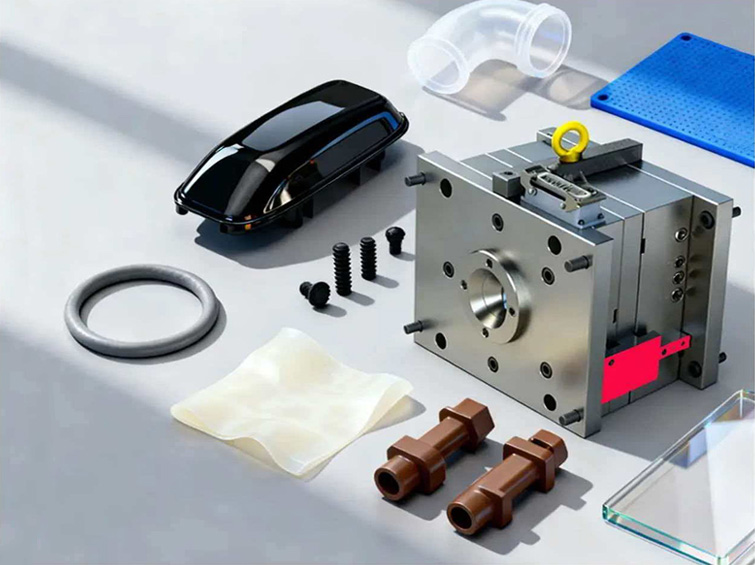
Ein Programm für Werkzeugbau, Spritzguss, Dichtkomponenten und nachgeschaltete Montage.
Das Projekt umfasste Präzisions-Spritzgussformen und fertige Spritzgussteile wie Kunststoffgehäuse, transparente Rohre, Silikondichtungen, technische Kunststoffanschlüsse, Abstandshalter und zugehörige Montagebefestigungen.
Dieses integrierte Programm bedient Automobilelektronik, Medizingeräte, Haushaltsgeräte, Wasser- und Fluidanlagen sowie Industrieanlagen.
Zersplitterte Lieferanten, optische Mängel, Spezialharze und Montagepassungsfehler.
Der Kunde koordinierte zuvor getrennte Lieferanten für Formen, Hartkunststoffe, Silikon und Montage. Diese Zersplitterung verlängerte die Kommunikationszyklen und erschwerte die Kontrolle der Passmaße zwischen harten und weichen Bauteilen.
- Transparente und hochglänzende Teile mit Kratzern, Blasen, Einfallstellen und Schrumpfung
- Wiederholte Formänderungen aufgrund fehlender Fließsimulation vor dem Werkzeugbau
- PEEK und PPSU erfordern geeigneten Formenstahl und Hochtemperatur-Spritzgussfähigkeit
- Maßabweichungen zwischen Hartkunststoffen und Silikondichtungen
- Schwierigkeiten beim Übergang von Pilotchargen zu einer stabilen Großserienproduktion
- Bedarf an integrierter Prüfung, Reinigung, Montage und verpackter Lieferung
Der Kunde benötigte nicht nur eine Form. Gefordert war ein koordiniertes Fertigungsprogramm, bei dem Werkzeugbau, Hartkunststoffe, Silikondichtungen und die endgültigen Montagemaße gemeinsam gesteuert werden.
Wichtiger technischer GesichtspunktWarum unabhängige Lieferanten wiederholt technische Probleme und Terminverzögerungen verursachten.
Transparente und hochglänzende Teile hängen von der Formoberflächenqualität, Entlüftung, Angussposition, Kühlung und Schrumpfkontrolle ab. Ohne frühzeitige Simulation können Korrekturen nach Versuchen den Werkzeugentwicklungszyklus verlängern.
Die Hart- und Silikonbauteile teilen sich zudem funktionale Dichtflächen. Wenn beide Werkzeugsätze mit unterschiedlichen Bezügen oder Toleranzannahmen konstruiert werden, kann die fertige Baugruppe lecken – selbst wenn jedes einzelne Bauteil innerhalb seiner Zeichnungstoleranz liegt.
Formfließverhalten, Auswahl des Formenstahls, Hohlraumpolitur, Kühlung und Entlüftung, Temperatur der Spezialharze, gemeinsame Montagebezüge, Skalierbarkeit vom Pilot- zum Serienbetrieb, optische Qualität und endgültige Dichtpassung.
Ein integriertes Werkzeugbau- und Mehrstoff-Spritzgussprogramm.
CAE-Formfließanalyse vor dem Werkzeugbau
Füllung, Kühlung, Schrumpfung, Verformung, Angussposition und Entlüftung werden vor der Bearbeitung der Form geprüft, wodurch wiederholte Formkorrekturen reduziert werden.
Werkzeugwerkstoffe passend zum Spritzgussprodukt
Gespiegelte S136-Werkzeuge eignen sich für transparente und korrosionsempfindliche Teile. H13-Werkzeuge und Hochtemperatur-Spritzgussverfahren kommen bei PEEK- und PPSU-Anwendungen zum Einsatz.
Abgestimmte Maße für Hartkunststoffe und Silikon
Das Hart- und Weichwerkzeug nutzt gemeinsame Montagebezüge, damit Passmaße und Dichtflächen gemeinsam geprüft werden können.
Flexible Produktion vom Pilot- bis zum Serienmaßstab
Der Fertigungsplan unterstützt die anfängliche Kleinserienvalidierung und einen kontrollierten Übergang in die automatisierte Großserienproduktion.
Integrierte nachgeschaltete Dienstleistungen
Nach dem Spritzguss erfolgen Entgraten, Ultraschallreinigung, Maß- und Sichtprüfung, einfache Montage sowie verpackte Lieferung.
Von der Formfließanalyse bis zu montierten Spritzgussprodukten.
DFM- und CAE-Analyse
Prüfung von Füllung, Kühlung, Schrumpfung, Verformung, Angüssen, Entlüftungen und Montagebezügen.
Werkstoffvorbereitung und CNC-Bearbeitung
Bearbeitung des Formengrundkörpers, der Einsätze und der Haupthohlraumgeometrie.
EDM, Drahterosion und Kühlkanäle
Feinbearbeitung von Details, Trenngeometrie und internen Wasserkreisläufen.
Polieren, Einpassen und Formversuch
Herstellen von Spiegel- oder Strukturoberflächen, Zusammenbau des Werkzeugs und Validierung von Versuchsteilen.
Hartkunststoff- und Silikon-Spritzguss
Herstellung von Standard-, transparenten, technischen Harz- und Dichtkomponenten.
Prüfung, Reinigung und Montage
Kontrolle von Maßen und Aussehen, Reinigung der Teile und Durchführung der spezifizierten Montage.
Produktion vom Pilot- bis zum Serienmaßstab
Skalierung des validierten Verfahrens von Entwicklungsstückzahlen auf eine wiederholbare Fertigung.
Die Qualitätskontrolle verbindet Werkzeugleistung mit der endgültigen Montagepassung.
Das Programm kombiniert Formfließprüfung, Validierung der Werkzeugversuche, Hohlraum- und Oberflächenprüfung, Maßkontrolle der Spritzgussteile, Sichtprüfung sowie die Prüfung der Passflächen zwischen Hartkunststoff und Silikon.
Hohlraumoberfläche, Funktion von Angüssen und Entlüftungen, Schrumpfung, Verzug, optische Mängel, Maße der Spritzgussteile, Passung der Hart-Weich-Montage, Dichtleistung (falls spezifiziert) und Wiederholbarkeit der Produktion.
Kürzere Koordinationszyklen und stabilere Mehrstoffproduktion.
Der Projektbericht weist weniger Formänderungen, verbesserte Ergebnisse beim ersten Versuch für transparente und hochglänzende Teile sowie eine stabile Produktion von Hochtemperatur-Kunststoffen aus.
Der integrierte Arbeitsablauf ermöglicht es zudem, Pilotchargen und größere Serienaufträge mit denselben abgestimmten Werkzeug-, Prüf- und Montagestandards zu fertigen.
Quantitative und zertifizierungsbezogene Ergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Langfristige Betreuung für mehrere Spritzgussproduktfamilien.
Laut dem vorliegenden Fallbericht setzte der Kunde die Zusammenarbeit für Automobil-, Medizin- und Wassersystemprodukte fort und empfahl weitere Industriekontakte, nachdem das Programm in die stabile Produktion übergegangen war.
Zusammenfassung des Projektergebnisses basierend auf dem vorliegenden Fallbericht