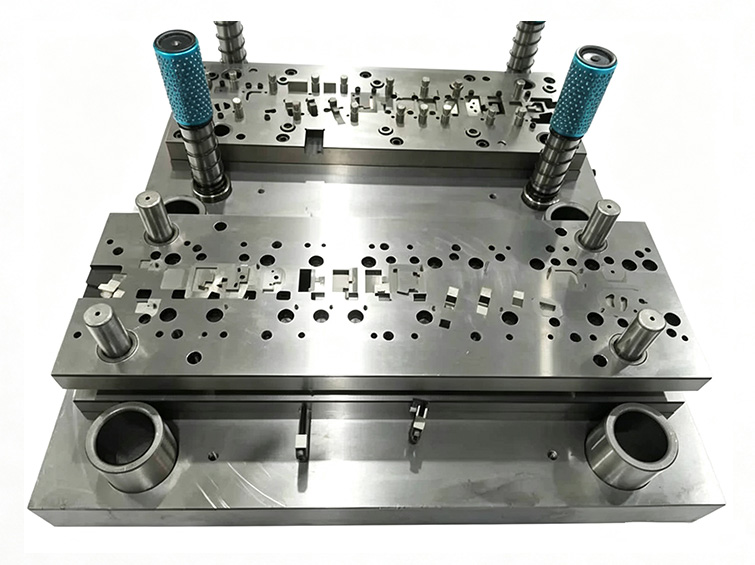
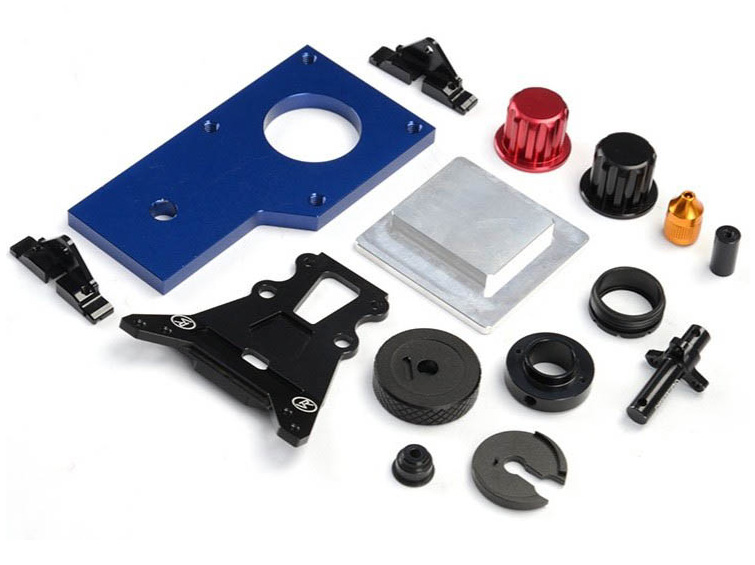
️

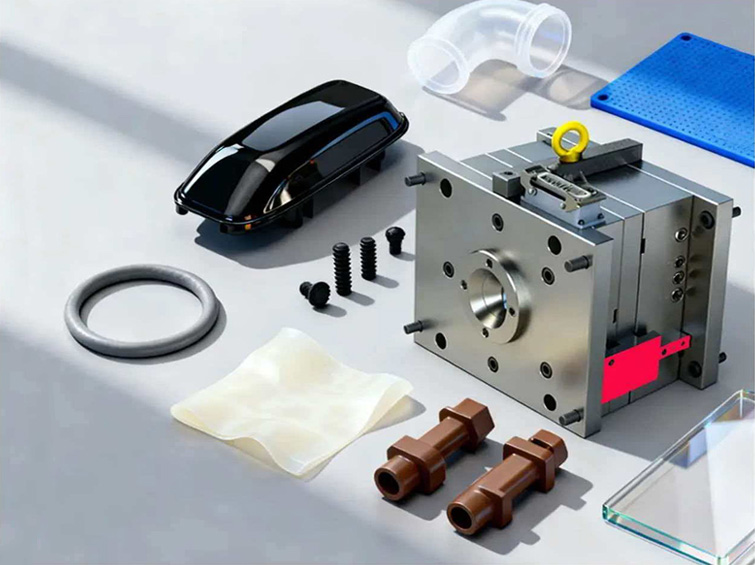
Un unico programma che copre attrezzature, stampaggio, componenti di tenuta e assemblaggio a valle.
Il progetto includeva stampi a iniezione di precisione e componenti stampati finiti come alloggiamenti in plastica, tubi trasparenti, guarnizioni in silicone, raccordi in plastica tecnica, distanziatori e la bulloneria di assemblaggio correlata.
Questo programma integrato supporta l’elettronica automobilistica, dispositivi medici, elettrodomestici, sistemi idrici e di fluidi e apparecchiature industriali.
Frammentazione dei fornitori, difetti estetici, resine speciali e disallineamento nell’assemblaggio.
Il cliente precedentemente coordinava fornitori separati per stampi, plastica rigida, silicone e assemblaggio. Questa frammentazione allungava i cicli di comunicazione e rendeva difficile il controllo delle dimensioni di accoppiamento tra componenti rigidi e morbidi.
- Pezzi trasparenti e lucidi con graffi, bolle, segni di affossamento e ritiro
- Revisioni ripetute dello stampo dovute all’assenza di analisi del flusso prima della realizzazione dell’attrezzatura
- PEEK e PPSU richiedono acciaio per stampi idoneo e capacità di stampaggio ad alta temperatura
- Disallineamento dimensionale tra plastiche rigide e guarnizioni in silicone
- Difficoltà nel passare da quantità pilota a una produzione stabile di grandi volumi
- Necessità di ispezione, pulizia, assemblaggio e consegna confezionata integrati
Il cliente non aveva bisogno solo di uno stampo. Il requisito era un programma di produzione coordinato, in cui attrezzature, plastiche rigide, guarnizioni in silicone e le dimensioni finali di assemblaggio fossero controllate insieme.
Considerazione ingegneristica principalePerché fornitori indipendenti generavano ripetuti problemi tecnici e di pianificazione.
Le parti trasparenti e lucide dipendono dalla qualità della superficie dello stampo, dalla ventilazione, dalla posizione del canale di iniezione, dal raffreddamento e dal controllo del ritiro. Senza una simulazione anticipata, le correzioni dopo le prove possono allungare il ciclo di sviluppo dell’attrezzatura.
I componenti rigidi e in silicone condividono anche interfacce di tenuta funzionali. Se i due set di stampi sono progettati con riferimenti o ipotesi di tolleranza diversi, l’assemblaggio finale può presentare perdite anche se ogni singolo pezzo rientra nella tolleranza del disegno.
Comportamento del flusso nello stampo, scelta dell’acciaio per attrezzature, lucidatura della cavità, raffreddamento e ventilazione, temperatura delle resine speciali, riferimenti comuni di assemblaggio, scalabilità dalla produzione pilota alla produzione di volume, qualità visiva e adattamento finale della tenuta.
Un programma integrato di attrezzature e stampaggio multi-materiale.
Analisi del flusso CAE prima della realizzazione dell’attrezzatura
Riempimento, raffreddamento, ritiro, deformazione, posizione dei canali di iniezione e ventilazione vengono analizzati prima della lavorazione dello stampo, riducendo la necessità di correzioni ripetute.
Materiali dell’attrezzatura adattati al prodotto stampato
Le attrezzature lucidate a specchio in S136 sono adatte per pezzi trasparenti e sensibili alla corrosione. Le attrezzature H13 e la capacità di stampaggio ad alta temperatura vengono utilizzate per applicazioni PEEK e PPSU.
Dimensioni coordinate per plastiche rigide e silicone
Le attrezzature per parti rigide e morbide utilizzano riferimenti di assemblaggio comuni, in modo che le dimensioni di accoppiamento e le interfacce di tenuta possano essere verificate insieme.
Produzione flessibile dalla fase pilota alla produzione di volume
Il piano di produzione supporta la convalida iniziale in piccoli lotti e una transazione controllata verso la produzione automatizzata ad alto volume.
Servizi integrati a valle
Le operazioni successive allo stampaggio includono sbavatura, pulizia ad ultrasuoni, ispezione dimensionale e visiva, assemblaggio semplice e consegna confezionata.
Dall’analisi del flusso dello stampo ai prodotti stampati e assemblati.
Analisi DFM e CAE
Valutare riempimento, raffreddamento, ritiro, deformazione, canali di iniezione, sfiati e riferimenti di assemblaggio.
Preparazione materiale attrezzatura e lavorazione CNC
Lavorare la base dello stampo, gli inserti e la geometria principale della cavità.
EDM, taglio a filo e canali di raffreddamento
Finitura dei dettagli, geometria di separazione e circuiti idrici interni.
Lucidatura, adattamento e prova dello stampo
Preparare superfici a specchio o texturizzate, assemblare l’attrezzatura e convalidare i pezzi di prova.
Stampaggio plastica rigida e silicone
Produrre componenti standard, trasparenti, in resina tecnica e di tenuta.
Ispezione, pulizia e assemblaggio
Verificare dimensioni e aspetto, pulire i pezzi e completare l’assemblaggio specificato.
Produzione dalla fase pilota alla produzione di volume
Scalare il processo convalidato dalle quantità di sviluppo a una produzione ripetibile.
Il controllo qualità collega le prestazioni dell’attrezzatura all’adattamento finale dell’assemblaggio.
Il programma combina revisione del flusso nello stampo, convalida delle prove dell’attrezzatura, ispezione della cavità e delle superfici, controllo dimensionale dei pezzi stampati, ispezione visiva e verifica delle interfacce di accoppiamento tra plastica rigida e silicone.
Finitura della cavità, prestazioni dei canali di iniezione e sfiati, ritiro, deformazione, difetti estetici, dimensioni dei pezzi stampati, adattamento dell’assemblaggio rigido-morbido, prestazioni di tenuta (se specificate) e ripetibilità della produzione.
Cicli di coordinamento più brevi e produzione multi-materiale più stabile.
La documentazione di progetto riporta meno revisioni dello stampo, migliori prestazioni alla prima prova per pezzi trasparenti e lucidi e produzione stabile di plastiche tecniche ad alta temperatura.
Il flusso di lavoro integrato consente inoltre che gli ordini pilota e le produzioni più grandi utilizzino gli stessi standard coordinati di attrezzature, ispezione e assemblaggio.
I risultati quantitativi e relativi alle certificazioni si basano sulla documentazione di progetto fornita e devono essere verificati confrontandoli con i registri interni prima della pubblicazione pubblica.
Supporto a lungo termine per più famiglie di prodotti stampati.
Secondo la documentazione del caso fornita, il cliente ha continuato la collaborazione per prodotti automobilistici, medici e per sistemi idrici e ha segnalato ulteriori contatti industriali dopo che il programma è entrato in produzione stabile.
Riassunto dei risultati del progetto basato sulla documentazione del caso fornita