️

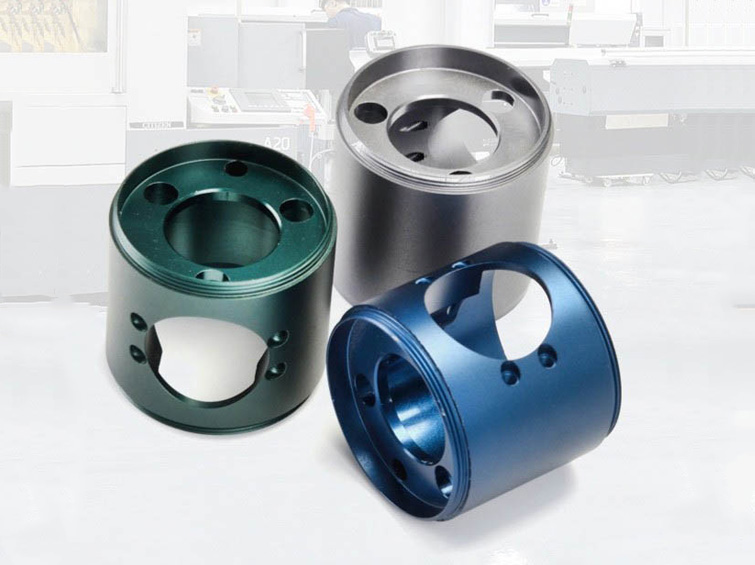
Motormantel: Die Qualität der Bohrung und die Konzentrizität bestimmen die Hochgeschwindigkeitsleistung.
Der Mantel trägt den Motorstator, den Encoder und das Getriebe. Er übernimmt Positionierung, Wärmeübertragung, mechanische Halterung und verfügt über eine elektrisch isolierende anodisierte Oberfläche.
Er kommt in industriellen Servomotoren, Gelenken von kollaborativen Robotern, Hochgeschwindigkeits-Automatisierungsmodulen, Werkzeugmaschinen-Servoeinheiten, Bildverarbeitungssystemen sowie ausgewählten medizinischen Getriebeeinrichtungen zum Einsatz.
Konzentrizitätsfehler, raue Bohrungen, Oberflächenschäden und langwierige Mehrschrittproduktion.
Beim ursprünglichen Verfahren wurden Drehen und Fräsen getrennt ausgeführt. Ein erneutes Einspannen veränderte die Lagebeziehung zwischen Innenbohrung und Außendurchmesser, was zu Motorvibrationen, Geräuschen und uneinheitlicher Statormontage führte.
- Innen-Außen-Konzentrizität außerhalb des geforderten Bereichs
- Vibrationen und Geräusche des Motors bei hoher Drehzahl
- Raue Bohrungsoberflächen beschädigen die Statorisolierung beim Einpressen
- Unbehandeltes Aluminium neigt zu Kratzern und Oxidation
- Schwierigkeiten bei der Unterscheidung der Motorleistungsstärken während der Montage
- Lange Lieferzeiten für Prototypen und Kleinserien
Der Mantel musste Stator und Encoder mechanisch zentriert halten und gleichzeitig eine glatte Bohrung sowie eine widerstandsfähige, eindeutig erkennbare Außenseite bereitstellen.
Wichtigster technischer GesichtspunktWarum ein einziger Einspannzyklus für die Lagebeziehung zwischen Bohrung und Außendurchmesser unerlässlich ist.
Wenn Bohrung und Außendurchmesser in getrennten Aufspannungen hergestellt werden, kann schon eine geringe Spannabweichung die Konzentrizität verschlechtern. Bei Motordrehzahl wandelt sich dieser Fehler in Vibrationen, Geräusche und Instabilität des Encoders um.
Die Bohrung muss zudem glatt genug für ein kontrolliertes Einpressen des Stators sein. Die äußere anodisierte Schicht erfordert gleichmäßige Dicke und Farbe, ohne kritische Passungen zu beeinträchtigen.
Konzentrizität von Bohrung zu Außendurchmesser, Rauheit der Bohrung, Parallelität der Stirnflächen, Passspiel, Anodisierungsdicke, Farbregelung je Baureihe, Gewindequalität und Reproduzierbarkeit der Fertigung.
Dreh-Fräs-Produktion in einer Aufspannung mit präzisionsgebohrter Funktionsschnittstelle.
Integrierte Dreh-Fräs-Bearbeitung
Außendurchmesser, Innenbohrung, seitliche Öffnungen, Senkungen und Gewindelöcher werden in einer einzigen Aufspannung bearbeitet. Die Konzentrizität wird laut vorliegendem Bericht innerhalb von 0,003 mm gehalten.
Hochglanz-Innenbohrung
Die Statorbohrung wird auf Ra 0,4 oder besser feingebohrt, wodurch eine reibungslose Montage ohne Beschädigung der Isolierung ermöglicht wird.
Farbige Hartanodisierung
Eine 8–12 μm dicke anodisierte Schicht verbessert Verschleiß- und Korrosionsbeständigkeit. Die Farbcodierung in Grün, Blau und Grau dient der Baureihenunterscheidung.
Weniger Zwischenhandhabung, schnellere Fertigung
Die Zusammenlegung der Arbeitsgänge entfernt Zwischentransport und erhöht die Effizienz der Einzelteilbearbeitung um 50 %.
Stichprobenprüfung der Maße pro Charge
Konzentrizität, Bohrungsdurchmesser, Stirnflächenparallelität und Aussehen werden für jede Fertigungscharge geprüft.
Vereinigter Bearbeitungsablauf für Motorausrichtung und saubere Montage.
Vorbereitung 6061-T6 Stabmaterial
Stabmaterial vorbereiten und eine stabile Drehbezugsfläche einrichten.
Integriertes Drehen und Bohren
Außendurchmesser, Bohrung, Nuten und Stirnmerkmale bearbeiten.
Fräsen der seitlichen Merkmale
Große seitliche Öffnungen, Senkungen und Gewinde-Befestigungslöcher in derselben Aufspannung fertigstellen.
Feinbohren
Die glatte Präzisionsbohrung herstellen, die für das Einpressen des Stators erforderlich ist.
Vibrationsentgratung
Scharfe Kanten an Löchern und äußeren Konturen entfernen.
Farbige Hartanodisierung
Die spezifizierte verschleißfeste Farbbeschichtung mit 8–12 μm auftragen.
Maß- und Sichtprüfung
Konzentrizität, Bohrung, Parallelität, Gewinde, Farbe und Oberflächenzustand prüfen.
Kontrolle der Rotationsbezugsfläche und der Stator-Montagefläche.
Die Dokumentation gibt eine Zylindrizitäts- und Konzentrizitätsanforderung von 0,005 mm oder besser vor. Bei dem Verfahren mit einer einzigen Aufspannung wird die tatsächliche Konzentrizität innerhalb von 0,003 mm eingehalten.
Konzentrizität, Zylinderform, Bohrungsdurchmesser und Rauheitswert Ra, Parallelität der Stirnflächen, Gewindemerkmale, Dicke und Farbe der Anodisierung, Kantenzustand und Chargenkonstanz.
Sanfterer Motorlauf und effizientere montagegestützte Baureihenunterscheidung.
Der Kunde berichtete, dass der Servomotor ohne die früheren Hochgeschwindigkeitsvibrationen läuft und die Geräuschentwicklung deutlich reduziert wurde.
Die Farbcodierung verbessert die Sortierung bei der Montage. Das sanfte Einpressen des Stators verhindert Beschädigungen der Isolierung.
Quantitative Ergebnisse, Zertifizierungen, Qualifizierungen und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Unterlagen überprüft werden.
Langfristige Beschaffung für die gesamte Servomotor-Mantel-Produktfamilie.
Der Kunde meldete stabilere Lieferzeiten und schnellere Produktiteration. Die gesamte Produktfamilie der Servomotormäntel wurde anschließend für die dauerhafte Lieferung an Innova Forge vergeben.
Zusammenfassung der Projektergebnisse basierend auf dem bereitgestellten Fallbericht