️

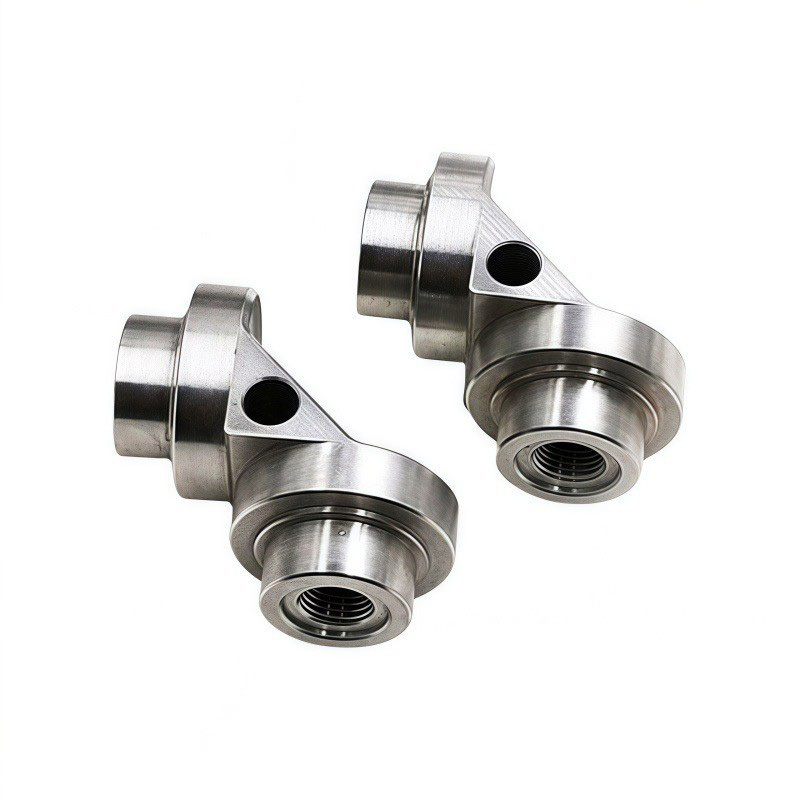
Ein kompakter Anschluss für die Richtungsumlenkung in korrosiven Hochdrucksystemen.
Der Anschluss verbindet Fluidleitungen und ermöglicht gleichzeitig eine kontrollierte Richtungsänderung. Er wurde für Systeme entwickelt, die Meerwasser, chemische Medien, saure oder alkalische Fluide sowie Hydrauliköl transportieren.
Anwendungsbereiche sind Schiffsausrüstung, Entsalzung, chemische Verarbeitung, pharmazeutische und lebensmitteltechnische Anlagen, Umweltsysteme sowie Offshore-Hebezeuge.
Korrosion, Winkelabweichungen, interne Rückstände und Dichtungsbeschädigungen.
Die früheren Anschlüsse aus Kohlenstoffstahl und Standard-304-Stahl des Kunden korrodierten in Salzwasser- und Chemieumgebungen. Korrosion, Materialporosität und ungenaue Winkelgeometrien führten zu Leckagen und kostspieligen Anlagenstillständen.
- Schnelle Korrosion und Perforation im Schiffs- und Chemiebetrieb
- Materialporosität erhöht das Risiko von Druckleckagen
- Getrennte Dreh- und Fräsbearbeitung verursacht Winkel- und Ausrichtungsfehler
- Interne Grate und Späne beschädigen Dichtungen und kontaminieren Prozessmedien
- Unpolierte Oberflächen sind in pharmazeutischen und lebensmitteltechnischen Bereichen schwer zu reinigen
- Eigenspannungen erzeugen Rissgefahr bei Temperaturwechselbelastung
Der Anschluss musste eine präzise Winkelmontage, einen sauberen inneren Strömungspfad, Hochdruckdichtheit und langfristige Korrosionsbeständigkeit vereinen.
Wichtiger technischer GesichtspunktWarum allein die Materialauswahl nicht ausreichte.
316L bot die erforderliche Korrosionsbeständigkeit, aber der Anschluss war zusätzlich auf dichtes Schmiedematerial, genaue Winkelgeometrie, kontrollierte Dichtflächen und saubere interne Kanäle angewiesen.
Eigenspannungen und Temperaturwechsel mussten ebenfalls berücksichtigt werden, da ein äußerst intaktes Bauteil nach längerem Offshore- oder Chemiebetrieb Risse oder Leckagen ausbilden konnte.
Schmiededichte, Winkeltoleranz, Gewindegenauigkeit, Entfernung interner Grate, Rauheit der Dichtflächen, Spannungsarmglühen, Oberflächenpassivierung, Sauberkeit und Druckfestigkeit.
Ein abgestimmter Prozess aus Bearbeitung, Wärmebehandlung und Oberflächenveredelung.
Dichtes Schmiederohmaterial aus 316L
Der Schmiederohling senkt das Risiko innerer Hohlräume und gewährleistet die Korrosionsbeständigkeit für Meerwasser, Salzsprühnebel sowie saure und alkalische Medien.
Abgestimmte Drehbearbeitung und Bearbeitung der Winkelkonturen
Die Dichtstufen und Innengewinde werden gedreht, bevor die Winkelansätze und Positionierbohrungen gefräst werden. Die Projektspezifikation sieht eine Winkeltoleranz von ±0,02° vor.
Steuerung des inneren Kanals und der Dichtheit
Die Abrasivströmungs-Entgratung entfernt Metallspäne über den gesamten Strömungspfad. Die Spiegeldrehung erzielt eine Rauheit der Dichtflächen von Ra 0,4 oder besser.
Spannungsarmglühen, Elektropolieren und Passivierung
Die Lösungsglühbehandlung reduziert Eigenspannungen; Elektropolieren und Passivierung verbessern Reinigbarkeit und Korrosionsbeständigkeit.
Vom 316L-Schmiedeteil zum druckgeprüften, korrosionsbeständigen Anschluss.
Vorbereitung des 316L-Schmiedeteils
Dichtes Schmiedematerial verwenden, um Porosität und Leckagerisiko zu senken.
Präzisions-CNC-Drehen
Bearbeiten der Dichtstufen und 6H-Innengewinde.
Mehrachsenbearbeitung der Winkelkonturen
Bearbeiten der Winkelansätze und Positionierbohrungen mit kontrollierter Ausrichtung.
Abrasivströmungs-Entgratung
Entfernen von Graten und Edelstahlspänen aus dem inneren Strömungskanal.
Spiegelveredelung der Dichtflächen
Herstellen der vorgeschriebenen niedrigrauhen Dichtschnittstelle.
Lösungsglühbehandlung
Abbau von Bearbeitungsspannungen und Erhalt der Zähigkeit bei Temperaturwechselbelastung.
Elektropolieren und Passivierung
Verbessern der Korrosionsbeständigkeit, des Aussehens und der Reinigbarkeit.
Einzelne Druckprüfung
An jedem Bauteil eine Hochdruck-Dichtheitsprüfung (pneumatisch oder hydraulisch) durchführen.
Prüfung mit Fokus auf Dichtheit, Montagewinkel und sauberen Fluidstrom.
Wichtige Prüfpunkte waren die Genauigkeit des 6H-Gewindes, die Geometrie der Winkelkonturen, die Koaxialität, die Oberflächenqualität der Dichtflächen, die innere Sauberkeit, der passivierte Oberflächenzustand sowie die individuelle Druckfestigkeit.
Materialgüte, Winkeltoleranz ±0,02°, Gewindequalität, Dichtflächen Ra 0,4, Entfernung interner Grate, Oberflächenpassivierung, Koordinatenmessung der Geometrie und 100%ige Druckprüfung.
Weniger korrosionsbedingte Reparaturen und höhere Montagezuverlässigkeit.
Der Kunde berichtete, dass Probleme mit korrosionsbedingter Perforation und Leckagen beseitigt wurden. Die präzise Winkelgeometrie vermeidet erzwungene Ausrichtung und Gewindeschäden bei der Montage.
Saubere innere Kanäle verlängern zudem die Lebensdauer der Dichtungen und senken das Risiko einer Kontamination chemischer oder pharmazeutischer Medien.
Die quantitativen Ergebnisse und zertifizierungsbezogenen Angaben basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung mit den internen Aufzeichnungen abgeglichen werden.
Ausweitung zu einem dauerhaften Programm für korrosionsbeständige Anschlüsse.
Aus dem Fallbericht geht hervor, dass der Anschluss für eine dauerhafte Produktion freigegeben wurde. Der Kunde erweiterte später die Zusammenarbeit um weitere korrosionsbeständige Schwenkanschlüsse mit großem Durchfluss.
Zusammenfassung der Projektergebnisse basierend auf dem vorliegenden Fallbericht