️

柔性化生产项目,多款小型精密零件统一质量标准
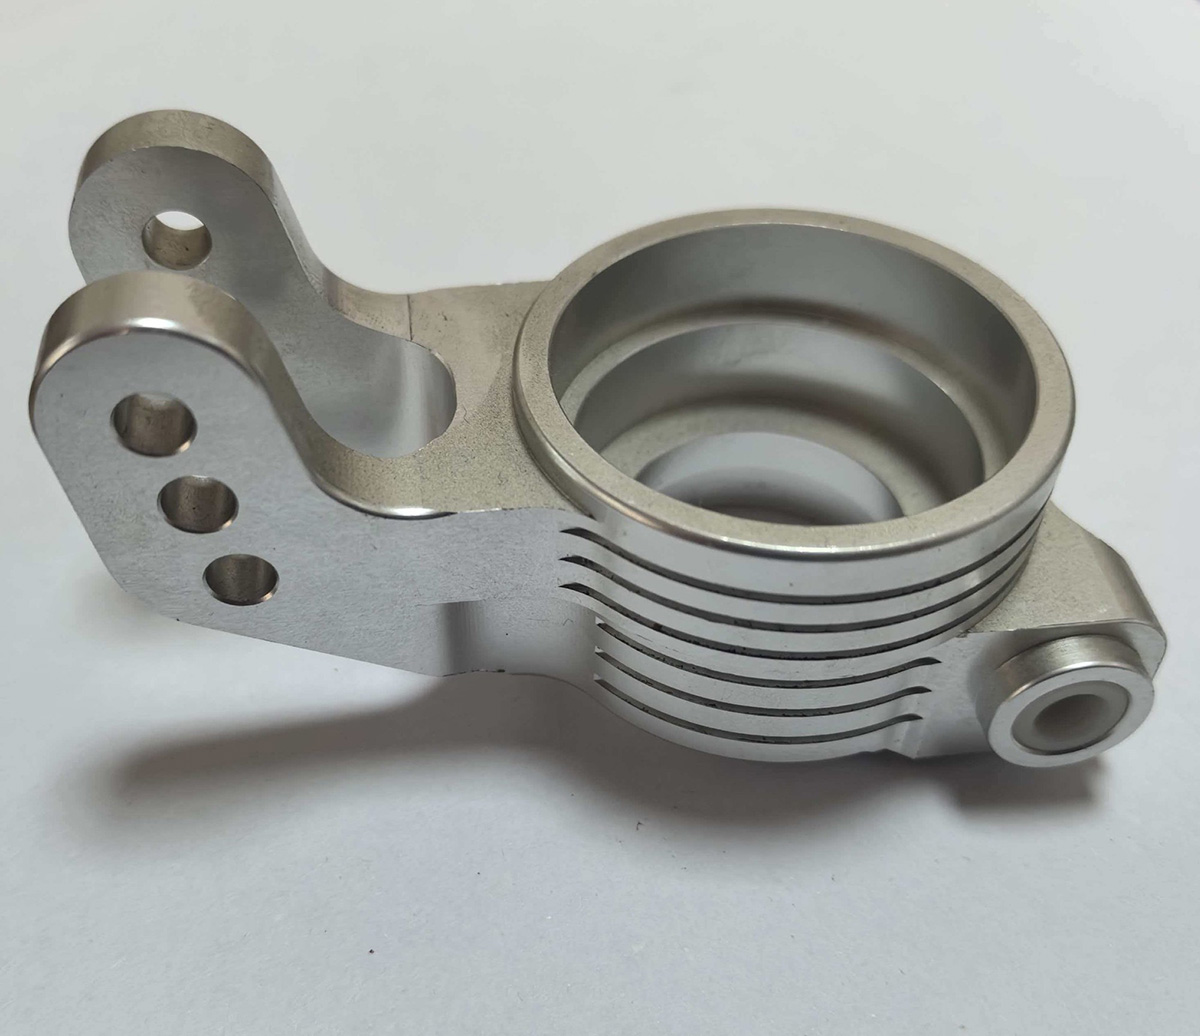
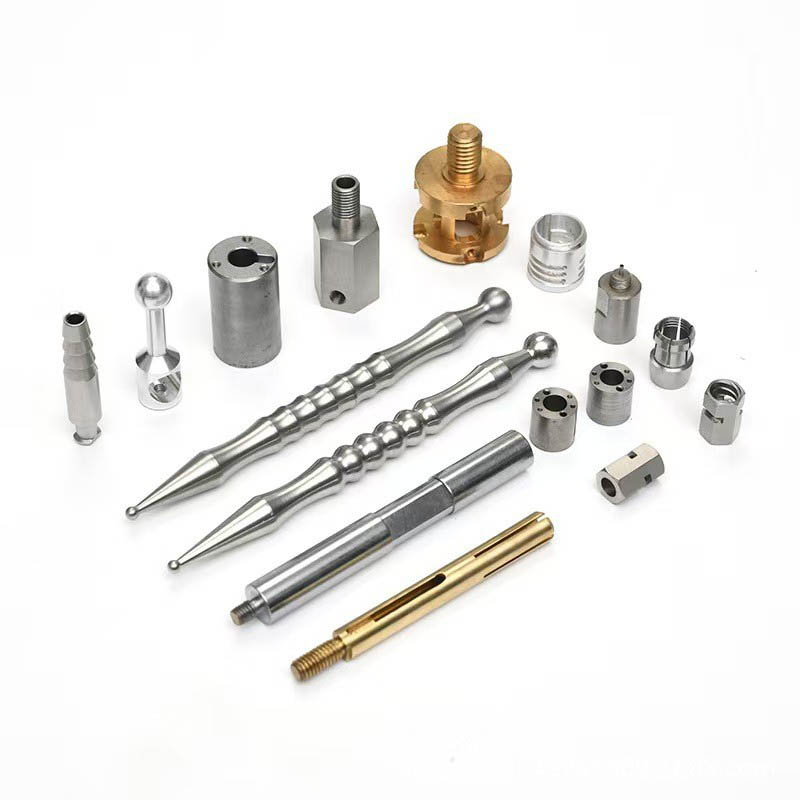
产品系列包含定位轴、流体阀芯、螺纹套筒、调节杆以及小型传动零部件。
每种材料与几何结构对应不同功能,客户希望找到单一供应商,统筹原型件、多品种小批量、表面处理以及量产交付。
材料种类多、零件型号繁杂、供应商品质参差不齐,微小特征存在质量风险
客户此前将小件拆分给多家供应商加工。各家机加工标准不一、换型耗时、同轴度不稳定、医疗件表面粗糙、微小毛刺清理不彻底,引发装配与采购难题。
- 多品种小批量换型慢,交付周期长
- 长轴类与球形特征同轴度存在偏差
- 表面粗糙,摩擦力增大,清洗难度高
- 不同材料、表面处理需要对接多家供应商
- 残留毛刺划伤密封件与医疗耗材
- 不同零件系列检验标准与报告不统一
客户需要一家柔性精密制造厂商,可加工多种小型几何结构、材料与表面处理,同时维持统一质量标准。
核心工程考量生产系统如何兼顾柔性与品质一致性
走心机加工适合细长小直径零件,可在一次装夹内完成车削、铣削、钻孔、开槽与螺纹加工,稳定性好。
质量方案还需要匹配不同材料的热处理与表面工艺:医疗不锈钢钝化、黄铜电镀、铝合金阳极氧化、耐磨零件淬火硬化。
多材料管控、一次装夹同轴度、长轴稳定性、球形轮廓精度、微孔去毛刺、表面粗糙度、螺纹检测、表面处理追溯、零件型号快速换型。
一体化走心机加工平台,配套差异化后处理工艺
多材料走心机加工单元
同一产线可加工不锈钢、黄铜、铝合金、碳钢、马氏体不锈钢棒材。
一次装夹车铣复合成型
外径、波形结构、螺纹、球头、侧向孔、槽体一次性完成,无需二次装夹。长轴与球形零件同轴度可达0.002 mm及更高精度。
镜面功能表面
精车与磨削加工,功能表面粗糙度可达Ra 0.2,适用于低摩擦运动件与医疗零件。
材料专属表面处理
根据使用工况,零件配套对应的热处理、钝化、电镀、阳极氧化、发黑或镀锌处理。
快速换型与统一检测
专用工装支持快速换产品型号,统一检验报告与验收标准,实现多品类零件标准化管控。
棒材原料到精密微小零件的柔性制造流程
材料与图纸评审
确认合金材质、热处理、表面处理、微小特征以及关键配合尺寸。
走机车铣复合加工
一次装夹完成车削、螺纹、球形特征、侧向孔与槽加工。
精密精加工
按需对功能表面进行磨削或高光洁度加工。
微去毛刺
清除小孔与槽内切屑与锐边。
热处理或表面处理
执行零件对应的材料专属工艺。
尺寸与外观检验
检测同轴度、螺纹、配合公差、粗糙度与外观,之后合并交付。
一套质量体系覆盖多种材料与零件系列
检验重点:同轴度、螺纹精度、球形/圆柱轮廓、配合精度、表面粗糙度、微小特征状态,以及对应材料的表面处理质量。
材质核验;指定位置同轴度0.002 mm及以内;按需实现Ra 0.2表面;螺纹量规检测;微小特征毛刺管控;热处理、电镀/钝化质量;批次追溯。
采购供应链简化,精度提升,多品种批次交付提速
客户反馈:运动顺滑度提升,定位数据更稳定;镜面医疗零件清洗更简便。
多种型号、多种材料的零件,在同一套采购与质量管理体系下按期交付。
量化数据、认证、鉴定与环境测试结果均来自项目文档,对外发布前需对照内部记录复核确认。
持续联合开发新型非标微小零件
客户表示将全部零件整合至单一供应商后,采购复杂度降低,新产品开发速度加快,并在长期供货框架中新增更多精密五金件。
项目总结基于项目存档资料