️

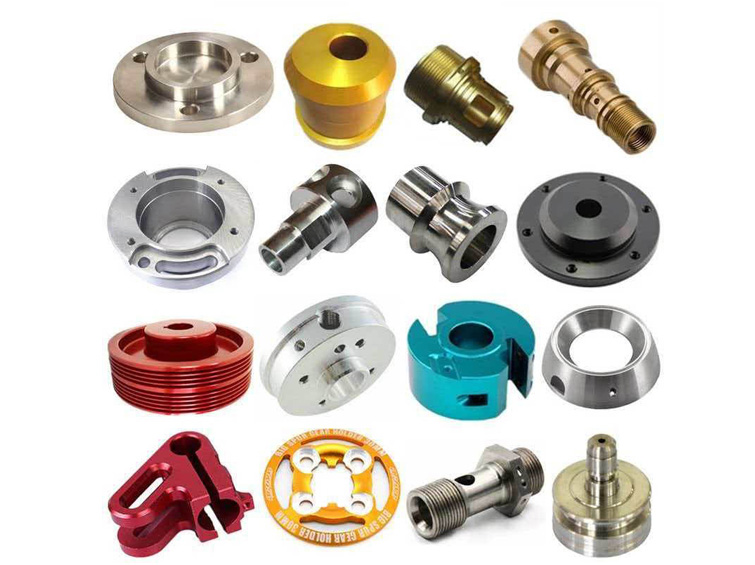
柔性精密加工项目,适配多种材料与零件几何结构
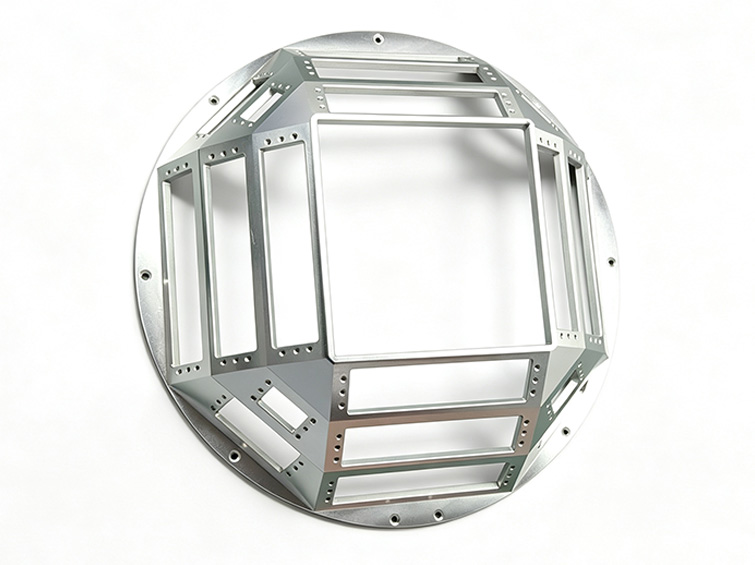
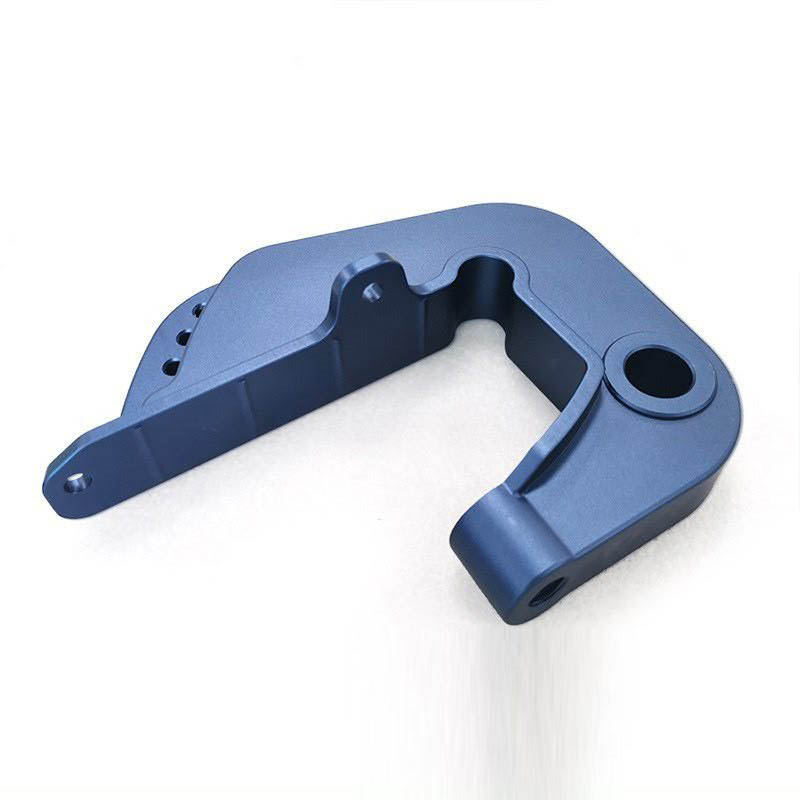
产品范围包含螺纹、内孔等回转特征,以及铣削槽位、曲面、侧向孔、安装结构和密封接口。
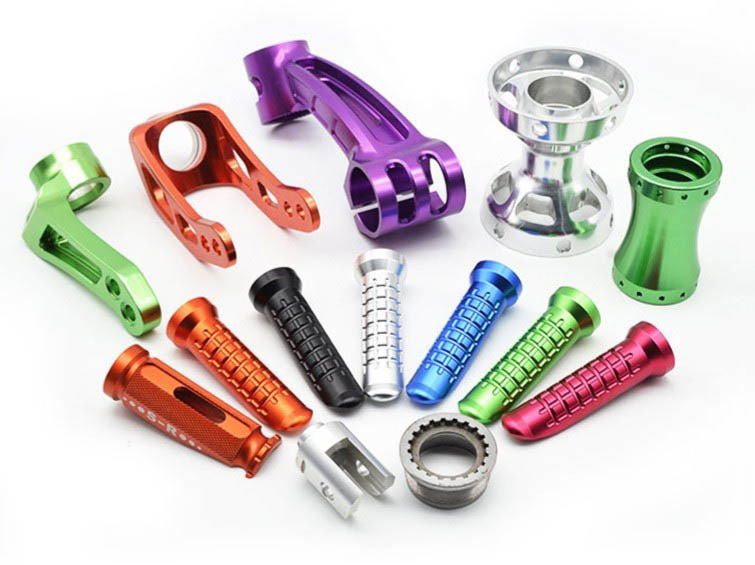
应用领域涵盖液压接头、伺服转接件、能源系统连接器、车辆改装件、医疗基座、检测工装以及定制化刀具组件。
车铣工序分离、表面质量不稳定、渗漏、振动问题,外包供应链分散
客户的零件同时包含车削与铣削特征。传统生产需要在多台设备之间流转,造成同轴度误差、交期拉长以及品质不稳定。
- 回转特征与棱柱特征需要多次装夹加工
- 工件换设备加工后产生同心度、同轴度偏差
- 螺纹与密封面缺陷,引发流体渗漏
- 耐蚀、彩色表面处理可选方案有限
- 机加工、去毛刺、表面处理需要对接多家外协厂商
- 小批量原型件、型号变更时响应速度慢
客户需要一套生产体系,可加工不同合金、几何外形、表面处理与批量产品,同时保证车削与铣削特征之间关键位置精度。
核心工程设计考量为何一次装夹成型的几何结构和后道表面处理必须作为一体化流程管控
螺纹、密封面与回转基准通常作为功能参考基准,侧向槽与安装孔都需要依托同一基准轴进行加工。
表面处理会改变装配间隙与耐腐蚀性能,因此加工余量、镀层选型、检验方案与最终包装必须统筹规划。
车铣特征基准关系、同心度、密封面光洁度、螺纹精度等级、材料选型、表面处理预留余量、腐蚀工况、快速换产、批次追溯。
一站式车铣复合加工与表面处理平台
一次装夹车铣复合加工
回转曲面、螺纹、内孔、侧向槽、曲面特征与孔位一次性完成,减少重复装夹。按图纸要求,密封部位与螺纹公差可达±0.005 mm。
按需定制材料表面处理
铝合金可做多色硬质阳极氧化;钢材可做发黑、镀铬或热处理;不锈钢进行抛光与钝化;铜合金可镀镍或镀金。
闭环尺寸检测
使用三坐标测量仪、千分尺、螺纹量规记录密封、螺纹、定位等关键尺寸。
柔性快速生产模式
支持单件原型,可当日排产,复杂样品最快3天交付。
可制造性DFM与成本优化
对刀具路径、毛坯余量、轻量化结构进行评审,减少多余工序与材料损耗。
完整后道交付
集成去毛刺、表面处理、检验、打标、包装工序,零件到货后可直接装配。
可灵活配置的多类精密零件产线
DFM评审与工艺选型
评估材料、几何结构、基准、配合公差、表面处理与生产批量。
车铣复合/多轴加工
完成回转与棱柱特征加工,减少多次装夹。
二次精密加工
加工孔、螺纹、内孔、沟槽及特殊表面细节。
去毛刺与手工精修
去除锐边,处理外观面与密封面。
差异化材料表面处理
阳极氧化、钝化、电镀、发黑或热处理。
尺寸、螺纹与外观检验
记录装配与密封关键特性。
打标、包装与发货
完成可追溯标识与免装配包装。
质量管控方案适配每个零件的功能基准与使用环境
检验方案根据回转基准、密封面、螺纹等级、安装位置、表面处理余量、防腐性能以及客户直接装配要求定制。
材质核验、同心度、同轴度、密封面光洁度、螺纹、定位特征、镀层余量、防腐涂层、外观质量、批次记录。
零件一致性提升,采购与开发周期缩短
客户反馈:设备振动与噪音投诉基本消除;彩色阳极氧化产品显著提升产品市场差异化竞争力。
一站式机加工+表面处理,替代原来3~4家外部供应商,协调工作量减少一半。
量化数据、认证、鉴定与环境测试结果均来自项目文档,对外发布前需对照内部记录复核确认。
跨多行业年度持续采购全系列精密零件
客户签订长期年度供货框架,覆盖液压、自动化、车辆改装零部件,并持续推荐新客户。
项目总结基于项目存档资料