️

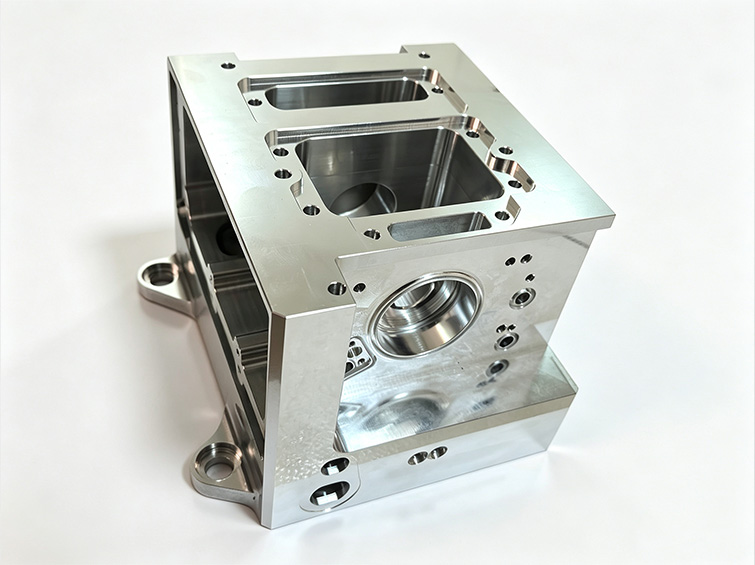
Un collecteur léger intégrant plusieurs chemins de fluide dans une seule pièce.
Le collecteur distribue l’air pneumatique, le vide ou le fluide hydraulique basse pression et fournit des interfaces de montage pour les électrovannes, les régulateurs, les raccords à vide et les commandes associées.
Il est destiné à l’automatisation des batteries, à l’inspection des semi-conducteurs, aux équipements d’assemblage 3C, au contrôle des fluides en salle blanche, aux robots industriels et à certaines applications d’équipements médicaux.
Poids excessif, multiples points de fuite, bavures internes et risque de production propre.
L’ancienne conception en acier à plusieurs blocs augmentait le poids du module mobile et créait de nombreuses interfaces d’étanchéité. Les débris de corrosion et les copeaux d’aluminium internes menaçaient également la production propre et le fonctionnement fiable des vannes.
- Structure en acier augmentant la charge et les vibrations du module mobile
- Rouille et débris métalliques contaminant la production de batteries
- Plusieurs blocs assemblés générant des fuites répétées d’air et d’huile
- Microporosité dans les ébauches d’aluminium à faible densité réduisant le taux de réussite des essais d’étanchéité
- Bavures à l’intérieur des passages croisés provoquant le grippage des vannes
- Surfaces d’étanchéité rugueuses entraînant des fuites sous vide et à basse pression
Le client avait besoin d’un collecteur plus léger et plus propre, sans les interfaces d’étanchéité ni les risques de débris internes de l’ancienne construction à plusieurs blocs.
Considération technique principalePourquoi la densité du matériau, la qualité des passages internes et la finition d’étanchéité sont importantes.
Un collecteur peut sembler conforme aux dimensions mais tomber en panne en service si les intersections internes contiennent des bavures ou des copeaux. Ces particules peuvent endommager les joints ou limiter le mouvement des vannes.
Les systèmes basse pression et à vide sont également sensibles à la rugosité des surfaces d’étanchéité. La forme du matériau, l’alignement des passages et le procédé de nettoyage doivent donc être contrôlés dans le cadre d’un seul processus de fabrication.
Densité du matériau, poids de la pièce, alignement des passages, suppression des bavures internes, rugosité des surfaces d’étanchéité, propreté, intégrité sous pression et montage répétable des vannes.
Un collecteur en aluminium forgé monobloc avec des passages internes maîtrisés.
Aluminium forgé 6061-T6
Le matériau forgé offre une structure plus dense avec moins de vides internes, tout en réduisant le poids d’environ 60 % par rapport à l’ancienne conception en acier.
Usinage multi-axes intégré
Un montage multi-axes maîtrisé permet d’usiner les faces externes, les cavités de vanne, les brides, les épaulements et les caractéristiques de montage, tout en conservant la relation entre les passages et les interfaces.
Ébavurage interne par flux abrasif
Un milieu abrasif sous haute pression circule dans les canaux croisés pour éliminer les bavures inaccessibles et les particules d’aluminium libres.
Surfaces d’étanchéité finies miroir et traitement propre
L’usinage à haute brillance maîtrise la rugosité des surfaces d’étanchéité à Ra 0,4 ou mieux. Le dégraissage par ultrasons et l’essai de pression à 100 % complètent le processus de production propre.
Un processus de fabrication axé sur la propreté interne et la prévention des fuites.
Préparation de l’ébauche forgée
Préparer l’ébauche dense en aluminium 6061-T6 et définir les repères.
Usinage CNC multi-axes
Usiner les cavités, les brides, les épaulements, les trous et les interfaces de montage.
Perçage profond
Réaliser les passages croisés pour fluides pneumatiques et basse pression.
Ébavurage par flux abrasif
Éliminer les copeaux et bavures aux intersections inaccessibles des canaux.
Usinage des surfaces d’étanchéité à haute brillance
Obtenir les surfaces d’étanchéité à faible rugosité spécifiées.
Nettoyage par ultrasons et inspection
Supprimer les résidus d’usinage et vérifier les dimensions critiques.
Essai de maintien de pression à 100 %
Confirmer que chaque collecteur fini est exempt de fuite d’air ou de fluide.
Vérification à la fois de la géométrie visible et des passages de fluide cachés.
L’inspection par machine à mesurer tridimensionnelle maîtrise la planéité, la position des trous et la géométrie des cavités. Chaque collecteur fini est nettoyé par ultrasons et soumis à un essai de pression avant expédition.
État du matériau, alignement des passages, suppression des bavures internes, rugosité des surfaces d’étanchéité, planéité, position de montage des vannes, propreté et intégrité sous pression.
Moins d’interfaces de fuite et un module d’automatisation plus propre et plus léger.
Le client a indiqué que le collecteur plus léger a résolu les vibrations du module de mouvement liées à l’ancienne conception en acier et éliminé les risques de contamination métallique.
La structure intégrée stabilise les performances sous vide et réduit significativement les arrêts de production liés aux fuites.
Les résultats quantitatifs et liés aux certifications sont basés sur la documentation de projet fournie et doivent être vérifiés par rapport aux enregistrements internes avant publication publique.
Validé pour la production propre et poursuite des développements.
Le dossier de projet indique que le collecteur a satisfait aux exigences de salle blanche du client et est entré dans un programme d’approvisionnement annuel. D’autres variantes de corps de vanne intégrés légers ont été développées par la suite.
Résumé du résultat du projet basé sur le dossier de cas fourni