️

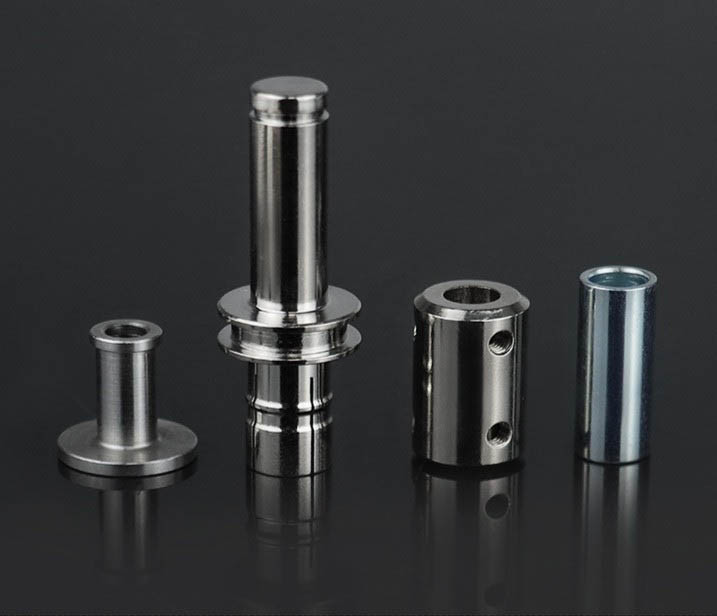
Ein abgestimmtes Bewegungspaar für die präzise Steuerung kleiner Flüssigkeitsmengen.
Der Ventilkolben und die Ventilhülse arbeiten als abgestimmte Baugruppe, um den Ein-Aus-Zustand oder die Dosierung korrosiver Flüssigkeiten zu regeln. Niedrige Reibung, ein stabiler Spalt und saubere, korrosionsbeständige Oberflächen sind unerlässlich.
Typische Anwendungen sind Dialyse- und biochemische Geräte, saubere pharmazeutische Ventile, Entsalzungsanlagen, chemische Prozessanlagen, Fluidsteuerung für Halbleiter, Labordosierung und Lebensmittelabfüllung.
Korrosion, Fressen, instabiler Spalt, interne Leckage und Kontamination.
Die früheren Bauteile aus 304-Edelstahl zeigten in chemischen Umgebungen und bei Meerwassereinsatz Lochfraß. Die mehrstufige Bearbeitung verursachte zudem Koaxialitätsfehler und raue Bewegungsflächen, was zu Fressen und instabilem Durchfluss führte.
- Lochfraß und Rost, die medizinische oder Prozessflüssigkeit verunreinigen
- Koaxialitätsfehler von Kolben und Hülse, der Bewegungs Widerstand erzeugt
- Hohe Oberflächenreibung beschleunigt Verschleiß und interne Leckage
- Maßveränderungen bei Temperaturschwankungen
- Unzureichende Passivierung und Salzsprühbeständigkeit
- Lange Montageeinstellungen durch uneinheitliche Passspalte
Die Funktionsanforderung hing von dem Zusammenspiel zweier Bauteile ab: Kolben und Hülse mussten während der gesamten Nutzungsdauer glatt, korrosionsbeständig und maßlich aufeinander abgestimmt bleiben.
Wichtiger technischer GesichtspunktWarum Korrosionsschutz und Passung im Mikrometerbereich gemeinsam gesteuert werden müssen.
Ein korrosionsbeständiger Legierungswerkstoff allein garantiert keine Ventilleistung. Koaxialität, Bohrungsform, Rauheit der Bewegungsflächen und thermische Maßstabilität bestimmen die Betriebsreibung und interne Leckage.
Kleine radiale Bohrungen und Nuten erfordern zudem eine vollständige Entgratung, damit Dichtungen, Membranen und medizinische Fluidwege nicht durch scharfe Kanten oder lose Partikel beschädigt werden.
Materialintegrität von 316L, Koaxialität, Zylindrizität, Passspalt, Spiegelfinish, Eigenspannungen, Entgratung von Kleinstbohrungen, Passivierung, Sauberkeit und Rückverfolgbarkeit der Bauteilpaare.
Ein Fertigungsablauf für abgestimmte Bauteile, kombiniert mit Swiss-Drehen und Präzisionsfinish.
Material durchgängig 316L
Die komplette Kolben-Hülsen-Baugruppe verwendet 316L-Edelstahl für Korrosionsbeständigkeit und Verträglichkeit mit sauberen Fluiden.
Swiss-Drehen in einer Aufspannung
Außendurchmesser, Absätze, Flansche, Nuten, Bohrungen, radiale Bohrungen und Aussparungen werden in einer Aufspannung gefertigt. Die Dokumentation weist eine Koaxialität von 0,002 mm oder besser nach.
Präzisionsfinish von Bohrung und Außendurchmesser
Die Hülsenbohrung und der Außendurchmesser des Kolbens werden feingeschliffen und poliert, um eine mikrometergenaue, reibungsarme Passung herzustellen.
Spannungsarmung und Oberflächenschutz
Niedertemperatur-Spannungsarmung verbessert die langfristige Maßstabilität. Elektropolieren und Passivierung erhöhen Reinigbarkeit und Korrosionswiderstand.
Prüfung und Versand als abgestimmte Bauteilpaare
Fertige Teile werden vermessen, nach Spaltgröße gruppiert und als abgestimmte Sätze für die direkte Montage geliefert.
Vom 316L-Stabmaterial bis zu abgestimmten Präzisionsventilbauteilen.
Vorbereitung des 316L-Stabmaterials
Materialprüfung und Vorbereitung des stabilen Rohmaterials für das Swiss-Drehen.
Swiss-Drehen in einer Aufspannung
Bearbeitung der Konturen von Kolben und Hülse, Nuten, Bohrungen, Löchern und Aussparungen.
Präzisionsfinish von Bohrung und Außendurchmesser
Steuerung von Zylindrizität, Koaxialität und Betriebsspalt.
Entgratung von Mikrostrukturen
Entfernen scharfer Kanten an radialen Bohrungen und Fluidführungen.
Niedertemperatur-Spannungsarmung
Stabilisierung der Maße für den Einsatz bei Temperaturschwankungen.
Elektropolieren und Passivierung
Herstellung einer glatten, korrosionsbeständigen und sauberen Oberfläche.
Abgestimmte Prüfung und Gruppierung
Vermessung des Betriebsspalts und Gruppierung der Bauteile zur direkten Montage.
Bei der Prüfung werden Kolben und Hülse als funktionales abgestimmtes System betrachtet.
Der Prüfplan umfasst Zylindrizität, Koaxialität, Oberflächenrauheit, Zustand der Kleinstbohrungen, Passspalt und Qualität der passivierten Oberfläche.
Koaxialität von 0,002 mm oder besser, abgestimmter Passspalt, spiegelglatte Bewegungsflächen, gratfreie Bohrungen, Stabilität nach Spannungsarmung, korrosionsbeständige Oberfläche und Rückverfolgbarkeit der Bauteilpaare.
Verbesserte Durchflussstabilität, längere Nutzungsdauer und höhere Effizienz bei der Direktmontage.
Der Kunde berichtete über ein glattes Ventilverhalten ohne Fressen und eine gleichmäßigere Mikrodosierung.
Der Betrieb bei Temperaturschwankungen verursacht keine früheren Leckageprobleme mehr. Die Lieferung als abgestimmte Bauteilsätze senkt den Einstellaufwand in der Produktionslinie.
Quantitative Werte, Zertifizierungen, Qualifikationen und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen geprüft werden.
Freigabe für laufende Präzisionsventil-Projekte.
Die Unterlagen belegen, dass das Ausschussproblem bei medizinischen Verbrauchsmaterialien beseitigt wurde und die Ventilbaugruppe die branchenspezifische Qualifikationsprüfung des Kunden bestanden hat. Der Kunde erweiterte das Projekt um weitere Miniatur-Dosierventilbauteile.
Zusammenfassung des Projektergebnisses basierend auf dem bereitgestellten Fallbericht