










 ️

面向结构频繁变更设备的无模具制造方案
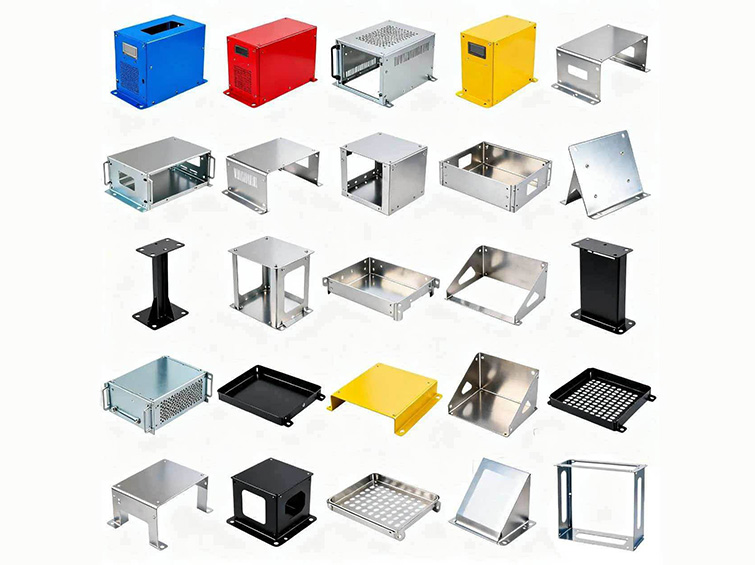
项目产品包含控制柜、仪器外壳、设备支架、冷却托盘、机座、防护盖板以及其他非标钣金结构件。
数字化切割与折弯工艺,支持客户快速修改图纸,生产原型件或多品种小批量产品,无需投入专用冲压模具,节省模具成本与等待周期。
模具成本高昂、外包分散、工程变更响应慢、装配匹配不良
客户有大量小批量外壳与支架设计需求。传统冲压模具经济性差;切割、折弯、焊接、喷涂分别交由不同供应商,导致排期混乱,产品质量波动。
- 小批量非标产品模具投入成本高
- 复杂通风孔图案难以用传统冲孔工艺实现
- 多家外部供应商协同,总交期不可控
- 涂层色差、附着力不足、毛刺、腐蚀等问题
- 图纸频繁变更,延缓原型验证进度
- 盖板、框架、支架之间尺寸配合差
客户需要一套灵活的钣金制造体系,能够快速响应设计变更,交付整套尺寸精准、装配贴合的成品组件。
核心工程考量仅依靠数字化切割不足以满足生产要求的原因
激光切割虽然省去硬模具,但成品装配质量仍取决于折弯顺序、折弯补偿量、焊接变形、螺纹结构、涂层厚度以及统一基准管控方案。
这套生产体系还需要兼容多种材料与表面处理工艺,保证多次翻单时外观、颜色保持一致。
展开图精度、材料纹理与板厚、板材排版、切割边缘质量、折弯补偿、折弯顺序、焊接变形、螺纹位置、涂层厚度、颜色管控、装配配合精度。
从CAD图纸到成品组件的完整数字化钣金工艺流程
无模具激光生产
图纸直接展开并编写光纤激光切割程序,支持单件定制和频繁图纸修改。
排版优化
专业排版软件提升板材利用率15%,降低材料成本。
可控折弯与连接工艺
CNC数控折弯保证角度标准化;根据结构与外观需求,选用点焊、满焊或激光焊接。
一体化后处理工序
攻牙、沉孔、铆接、去毛刺、装配全部在同一生产计划内完成。
标准化表面处理
碳钢采用耐用粉末喷涂;不锈钢件去毛刺、拉丝与钝化处理;铝合金采用轻量化散热表面方案。
快速响应工程变更
简单原型件可在24小时内切割完成,图纸变更通过程序更新快速落地。
从CAD展开图到成品外壳/支架
可制造性分析与展开图设计
审核折弯、避让槽、螺纹、材料、表面处理与装配配合。
板材排版与光纤激光切割
优化板材利用率,切割轮廓、孔位与通风图案。
CNC数控折弯
按照预设折弯顺序与成型角度加工外壳或支架。
机加工、攻牙与连接
加工附属特征,完成焊接、铆接或组件装配。
去毛刺与表面预处理
修整边缘,为指定表面处理做准备。
粉末喷涂或金属表面处理
喷涂选定颜色,或执行拉丝、抛光、钝化、镀锌等工艺。
尺寸与装配检验
检查孔位、折弯、涂层、外观质量与装配配合。
检验覆盖展开图尺寸直至最终装配配合精度
质量管控计划包含材料与板厚、激光切割轮廓、折弯角度、螺纹特征、焊接质量、表面涂层,以及盖板、支架和设备终端接口之间的匹配关系。
材料与板厚、切割边缘状态、孔位、折弯角度、平面度、焊接变形、螺纹配合、涂层附着力与颜色、不锈钢钝化效果、装配对中性。
非标混合钣金产品原型交付更快,成本更低
客户反馈多品种小批量产品成本下降,交期稳定,外壳与支架装配对位精准,无需二次修正。
粉末喷涂件与不锈钢件均满足外观与防腐要求。
量化指标、认证、鉴定及环境测试结果均来自项目文档,对外发布前请对照内部记录复核。
自动化与新能源钣金产品年度框架采购
客户就此整套控制设备及新能源钣金产品建立长期合作框架,并引荐了其他设备制造厂商。
项目总结,基于项目案例记录