










 ️

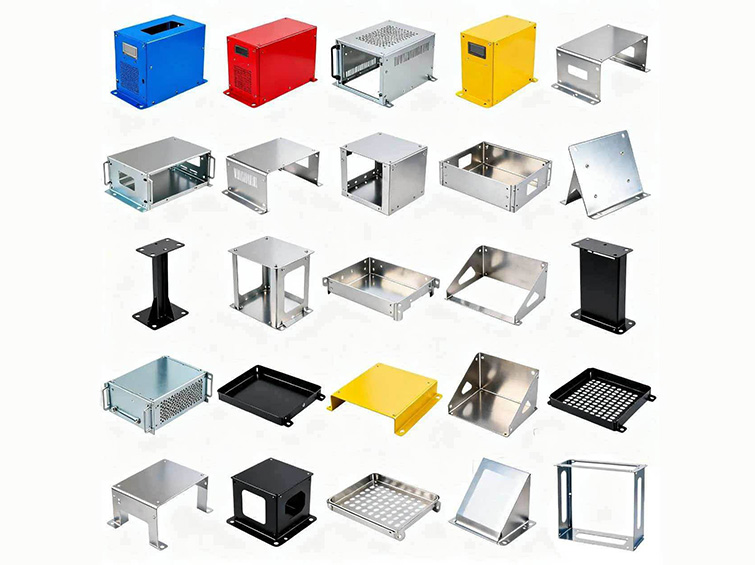
Un percorso di fabbricazione senza attrezzature per strutture di apparecchiature soggette a modifiche frequenti.
Il progetto comprendeva armadi di controllo, alloggiamenti per strumenti, supporti per apparecchiature, piastre di raffreddamento, basi per macchinari, coperture protettive e altre strutture in lamiera non standard.
Il taglio e la piegatura digitali hanno permesso al cliente di revisionare i disegni e produrre prototipi o piccole serie miste, senza i costi e i ritardi derivanti dagli stampi di punzonatura dedicati.
Costi elevati per gli stampi, esternalizzazione frammentata, lentezza nelle modifiche progettuali e difetti di accoppiamento durante l’assemblaggio.
Il cliente gestiva numerosi progetti di alloggiamenti e supporti a basso volume. Gli stampi di punzonatura tradizionali non erano economici; affidare separatamente taglio, piegatura, saldatura e rivestimento a diversi fornitori generava problemi di programmazione e variazioni di qualità.
- Costi elevati di stampi per progetti non standard con volumi ridotti
- Motivi di ventilazione complessi, difficili da realizzare con la punzonatura convenzionale
- Più fornitori esterni con tempi di consegna complessivi non controllati
- Variazioni di colore del rivestimento, problemi di adesione, bave e corrosione
- Modifiche frequenti dei disegni che rallentano la convalida dei prototipi
- Scarso accoppiamento dimensionale tra coperture, telai e supporti
Il cliente aveva bisogno di un sistema di lavorazione lamiera flessibile, capace di rispondere rapidamente alle modifiche di progettazione e consegnare assemblaggi completi con un accoppiamento preciso.
Considerazione ingegneristica principalePerché il solo taglio digitale non era sufficiente.
Il taglio laser eliminava la necessità di stampi rigidi, ma l’assemblaggio finale dipendeva comunque dalla sequenza di piegatura, dal margine di piegatura, dalla distorsione da saldatura, dagli elementi filettati, dallo spessore del rivestimento e da una strategia di riferimenti comuni controllati.
Il sistema produttivo doveva inoltre gestire diversi materiali e finiture, mantenendo uniformità di colore e aspetto nelle ripetizioni degli ordini.
Precisione dello sviluppo piatto, venatura e spessore del materiale, nesting, qualità del bordo di taglio, margine di piegatura, sequenza di piegatura, distorsione da saldatura, posizione delle filettature, spessore del rivestimento, controllo del colore e accoppiamento dopo l’assemblaggio.
Un flusso di lavoro completo di lamiera digitale, dal file CAD all’assemblaggio finito.
Produzione laser senza stampi
I disegni vengono sviluppati e programmati direttamente per il taglio laser a fibra, supportando ordini di pezzi singoli e revisioni frequenti.
Ottimizzazione del nesting
Un software professionale di nesting ha aumentato l’utilizzo della lamiera del 15%, riducendo i costi del materiale.
Piegatura e giunzione controllate
La piegatura CNC ha standardizzato gli angoli; la saldatura a punti, continua o laser viene scelta in base alla struttura e all’aspetto richiesto.
Operazioni secondarie integrate
Filettatura, svasatura, rivettatura, sbavatura e assemblaggio vengono eseguiti nello stesso piano di produzione.
Finiture standardizzate
L’acciaio al carbonio riceve un rivestimento in polvere resistente; i pezzi in acciaio inox vengono sbavati, spazzolati e passivati; l’alluminio viene trattato con una soluzione leggera per la dissipazione del calore.
Risposta rapida alle modifiche progettuali
I prototipi semplici possono essere tagliati in 24 ore, le modifiche ai disegni vengono applicate tramite aggiornamento del programma.
Dallo sviluppo piatto CAD all’alloggiamento o supporto finito.
Analisi DFM e sviluppo piatto
Verifica delle piegature, delle scanalature di scarico, delle filettature, del materiale, della finitura e dell’accoppiamento in fase di assemblaggio.
Nesting e taglio laser a fibra
Ottimizzazione dell’uso della lamiera e taglio di contorni, fori e motivi di ventilazione.
Piegatura CNC
Formazione dell’alloggiamento o del supporto con sequenza e angoli di piegatura controllati.
Lavorazione, filettatura e giunzione
Realizzazione di caratteristiche secondarie, saldature, rivetti o assemblaggi.
Sbavatura e preparazione della superficie
Rifinitura dei bordi e preparazione del materiale per la finitura specificata.
Rivestimento in polvere o finitura metallica
Applicazione del colore selezionato, spazzolatura, lucidatura, passivazione o zincatura.
Ispezione dimensionale e di assemblaggio
Controllo della posizione dei fori, delle piegature, del rivestimento, della qualità visiva e dell’accoppiamento.
Ispezione che collega le dimensioni dello sviluppo piatto all’accoppiamento finale dell’assemblaggio.
Il piano di qualità comprendeva materiale e spessore, geometria del taglio laser, angoli di piegatura, elementi filettati, qualità della saldatura, rivestimento superficiale e le relazioni tra coperture, supporti e interfacce finali dell’apparecchiatura.
Materiale e spessore, stato del bordo di taglio, posizione dei fori, angolo di piegatura, planarità, distorsione da saldatura, accoppiamento delle filettature, adesione e colore del rivestimento, passivazione dell’inox e allineamento dopo l’assemblaggio.
Prototipazione più rapida e costi ridotti per prodotti in lamiera non standard misti.
Il cliente ha riportato costi inferiori per prodotti misti a bassa serie, tempi di consegna stabili e alloggiamenti e supporti allineati con precisione, senza necessità di correzioni secondarie.
I prodotti con rivestimento in polvere e quelli in acciaio inox hanno soddisfatto i requisiti di aspetto e resistenza alla corrosione.
I risultati quantitativi, di certificazione, qualificazione e test ambientali si basano sulla documentazione di progetto fornita e devono essere verificati rispetto ai registri interni prima della pubblicazione pubblica.
Fornitura annuale di prodotti in lamiera per automazione e settore energetico.
Il cliente ha stabilito un accordo quadro a lungo termine per l’intera gamma di prodotti in lamiera per apparecchiature di controllo e per il settore delle energie rinnovabili, segnalando altri produttori di macchinari.
Riassunto del progetto basato sulla documentazione del caso fornita