️

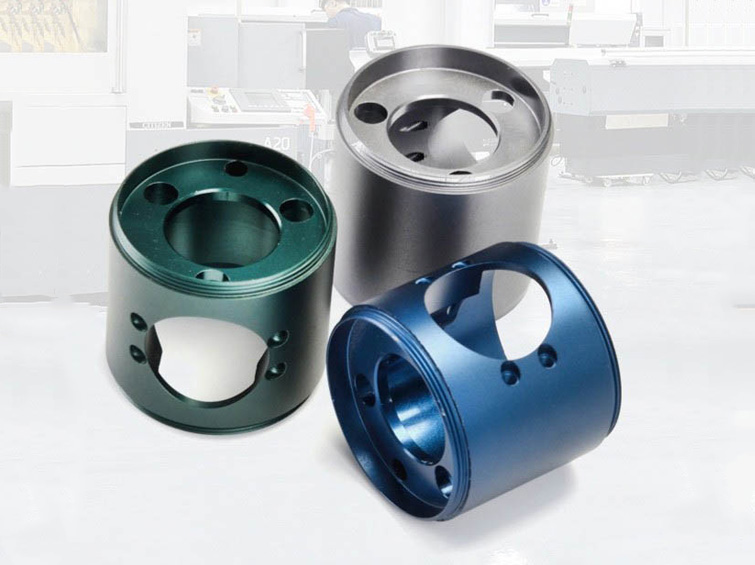
电机套筒:内孔品质与同轴度决定高速性能
该套筒用于支撑电机定子、编码器与减速器,同时实现定位、导热、机械固定,并提供绝缘阳极氧化表面。
产品应用于工业伺服电机、协作机器人关节、高速自动化模组、机床伺服单元、视觉系统以及部分医疗传动设备。
同轴度超差、内孔粗糙、表面损伤,多工序生产周期漫长
原工艺将车削与铣削分开加工。二次装夹导致内孔与外圆位置偏移,造成电机振动、噪音大,定子装配一致性差。
- 内外圆同轴度达不到要求范围
- 高速电机振动、产生噪音
- 内孔表面粗糙,压装定子时划伤定子绝缘层
- 铝合金未做处理,易刮伤、氧化
- 装配阶段难以区分不同功率规格电机
- 原型件与小批量产品交付周期长
套筒需要保证定子和编码器的机械对中,同时提供光滑内孔以及耐用、便于识别的外表面。
核心工程考量为何单次装夹加工是保证内孔与外圆位置关系的关键
如果内孔与外圆分两次装夹加工,即使微小的卡盘装夹偏差,也会降低同轴度。电机高速运转时,该误差会转化为振动、噪音以及编码器工作不稳定。
内孔表面必须足够光滑,以实现定子可控压装;外部阳极氧化层需要厚度与颜色均匀,且不能影响关键配合尺寸。
内外圆同轴度、内孔粗糙度、端面平行度、配合公差、阳极氧化层厚度、型号颜色管控、螺纹质量、生产一致性。
一次装夹车铣复合加工,精密镗削功能配合面
一体化车铣复合加工
外圆、内孔、侧部开口、沉孔与螺纹孔在同一装夹工序完成,实测同轴度控制在0.003 mm以内。
高光洁度内孔精镗
定子安装内孔精镗至Ra 0.4及更高光洁度,实现平稳压装,不损伤绝缘层。
彩色硬质阳极氧化
8–12 μm氧化膜提升耐磨与耐腐蚀性,可通过绿色、蓝色、灰色区分产品型号。
减少工序转运,提升生产效率
多工序合并,省去中间转运环节,单件加工效率提升50%。
批量尺寸抽样检测
每生产批次均抽检同轴度、内孔直径、端面平行度及外观。
一体化加工方案,保障电机对中与洁净装配
6061-T6棒料备料
准备棒材,建立稳定车削基准。
一体化车削与镗孔
加工外圆、内孔、沟槽与端面特征。
侧部特征铣削
同一装夹下完成侧面大开口、沉孔与安装螺纹孔加工。
精镗加工
加工满足定子压装所需的光滑精密内孔。
振动去毛刺
去除孔位与外轮廓锐边。
彩色硬质阳极氧化
生成指定厚度8–12 μm耐磨彩色氧化层。
尺寸与外观检验
检测同轴度、内孔、平行度、螺纹、颜色及表面状态。
回转基准与定子装配面管控
图纸圆柱度与同轴度要求0.005 mm以内;采用一次装夹工艺,实际同轴度控制在0.003 mm以内。
同轴度、圆柱度、内孔直径与粗糙度Ra、端面平行度、螺纹特征、阳极氧化厚度与颜色、边缘状态、批次一致性。
电机运行更平稳,型号区分装配效率更高
客户反馈:伺服电机不再出现之前的高速振动,噪音大幅降低。
颜色编码方便装配分拣;定子压装顺滑,杜绝绝缘层损伤问题。
量化数据、认证、鉴定及环境测试结果均来自项目文档,对外发布前需要对照内部记录复核。
全系列伺服套筒长期供货合作
客户反馈交付周期更加稳定,产品迭代速度加快。后续将全部伺服套筒系列交由Innova Forge持续供货。
项目总结基于提供的案例文档