️

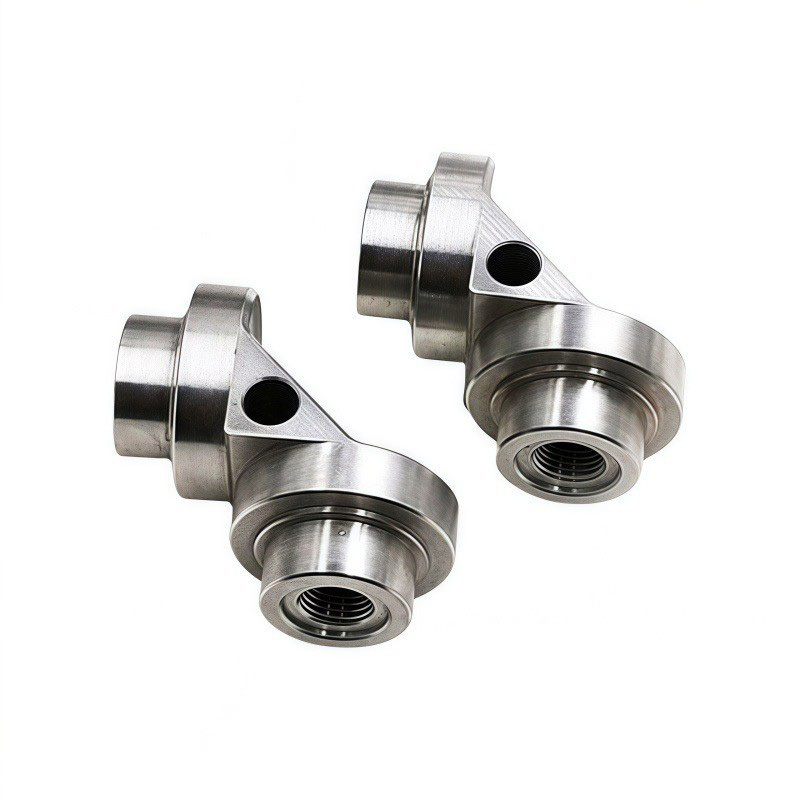
Un raccordo compatto per il movimento direzionale in sistemi ad alta pressione corrosivi.
Il raccordo collega le linee di fluido consentendo al contempo una variazione controllata della direzione. È stato sviluppato per sistemi che trasportano acqua di mare, mezzi chimici, fluidi acidi o alcalini e olio idraulico.
Le applicazioni includono apparecchiature marine, desalinizzazione, lavorazione chimica, apparecchiature farmaceutiche e alimentari, sistemi ambientali e macchinari di sollevamento offshore.
Corrosione, errore angolare, detriti interni e danneggiamento delle guarnizioni.
I precedenti raccordi in acciaio al carbonio e standard 304 del cliente si corrodevano in ambienti con acqua salata e chimici. La corrosione, la porosità interna e le geometrie angolari imprecise causavano perdite e costosi fermi macchina.
- Corrosione rapida e perforazione in utilizzo marino e chimico
- Porosità del materiale che aumenta il rischio di perdite sotto pressione
- Tornitura e fresatura separate che generano errori angolari e di allineamento
- Bave e trucioli interni che danneggiano le guarnizioni e contaminano i mezzi di processo
- Superfici non lucidate difficili da pulire in ambienti farmaceutici e alimentari
- Sollecitazioni residue che creano rischio di cricche durante i cicli termici
Il raccordo doveva combinare un assemblaggio angolare accurato, un percorso di flusso interno pulito, tenuta ad alta pressione e resistenza alla corrosione a lungo termine.
Considerazione ingegneristica principalePerché la sola scelta del materiale non era sufficiente.
Il 316L garantiva la resistenza alla corrosione richiesta, ma il raccordo dipendeva anche da materiale forgiato compatto, geometria angolare precisa, superfici di tenuta controllate e passaggi interni puliti.
Anche le sollecitazioni residue e i cicli termici dovevano essere presi in considerazione, poiché un componente apparentemente integro poteva sviluppare cricche o perdite dopo un uso prolungato in ambienti offshore o chimici.
Densità della forgiatura, tolleranza angolare, precisione della filettatura, rimozione delle bave interne, rugosità delle superfici di tenuta, alleviamento delle sollecitazioni, passivazione superficiale, pulizia e integrità sotto pressione.
Un percorso coordinato di lavorazione, trattamento termico e finitura superficiale.
Materiale di partenza forgiato compatto in 316L
Il semilavorato forgiato riduce il rischio di vuoti interni e garantisce la resistenza alla corrosione necessaria per acqua di mare, nebbia salina e mezzi acidi o alcalini.
Tornitura coordinata e lavorazione delle geometrie angolari
Le spalle di tenuta e le filettature interne vengono tornite prima della lavorazione delle alette angolari e dei fori di posizionamento. La specifica di progetto definisce una tolleranza angolare di ±0,02°.
Controllo del passaggio interno e della tenuta
La sbavatura con flusso abrasivo rimuove i frammenti metallici da tutto il percorso di flusso. La tornitura a specchio raggiunge una rugosità della superficie di tenuta pari a Ra 0,4 o inferiore.
Alleviamento delle sollecitazioni, elettrolucidatura e passivazione
Il trattamento termico di solubilizzazione riduce le sollecitazioni residue, mentre l’elettrolucidatura e la passivazione migliorano la pulibilità e la resistenza alla corrosione.
Dalla forgiatura 316L al raccordo resistente alla corrosione testato sotto pressione.
Preparazione della forgiatura 316L
Utilizzare materiale forgiato compatto per ridurre la porosità e il rischio di perdite.
Tornitura CNC di precisione
Lavorare le spalle di tenuta e le filettature interne 6H.
Lavorazione multiasse delle geometrie angolari
Lavorare le alette angolari e i fori di posizionamento con allineamento controllato.
Sbavatura con flusso abrasivo
Rimuovere bave e frammenti di acciaio inossidabile dal percorso di flusso interno.
Finitura a specchio delle superfici di tenuta
Ottenere l’interfaccia di tenuta a bassa rugosità richiesta.
Trattamento termico di solubilizzazione
Alleviare le sollecitazioni di lavorazione e mantenere la tenacità nei cicli termici.
Elettrolucidatura e passivazione
Migliorare la resistenza alla corrosione, l’aspetto e la pulibilità.
Test di pressione individuale
Eseguire test di tenuta ad alta pressione pneumatica o idraulica su ogni componente.
Ispezione focalizzata sulla tenuta, sull’angolo di assemblaggio e sul flusso di fluido pulito.
I controlli critici includevano la precisione della filettatura 6H, la geometria delle forme angolari, la coassialità, la finitura delle superfici di tenuta, la pulizia interna, lo stato superficiale passivato e l’integrità sotto pressione individuale.
Qualità del materiale, tolleranza angolare ±0,02°, qualità della filettatura, superfici di tenuta Ra 0,4, rimozione delle bave interne, passivazione superficiale, geometria misurata con macchina di misura a coordinate e test di pressione al 100%.
Meno riparazioni legate alla corrosione e maggiore affidabilità di assemblaggio.
Il cliente ha segnalato che i problemi di perforazione e perdite per corrosione sono stati risolti; la geometria angolare accurata riduce l’allineamento forzato e il danneggiamento della filettatura durante il montaggio.
I passaggi interni puliti prolungano inoltre la durata delle guarnizioni e riducono il rischio di contaminazione dei mezzi chimici o farmaceutici.
I risultati quantitativi e quelli relativi alle certificazioni si basano sulla documentazione di progetto fornita e devono essere verificati confrontandoli con i registri interni prima della pubblicazione pubblica.
Ampliamento in un programma continuativo di raccordi resistenti alla corrosione.
La documentazione del caso riporta che il raccordo è stato approvato per la produzione continuativa. Successivamente il cliente ha ampliato la collaborazione includendo ulteriori raccordi girevoli resistenti alla corrosione ad alto flusso.
Riassunto dei risultati del progetto basato sulla documentazione del caso fornita