️

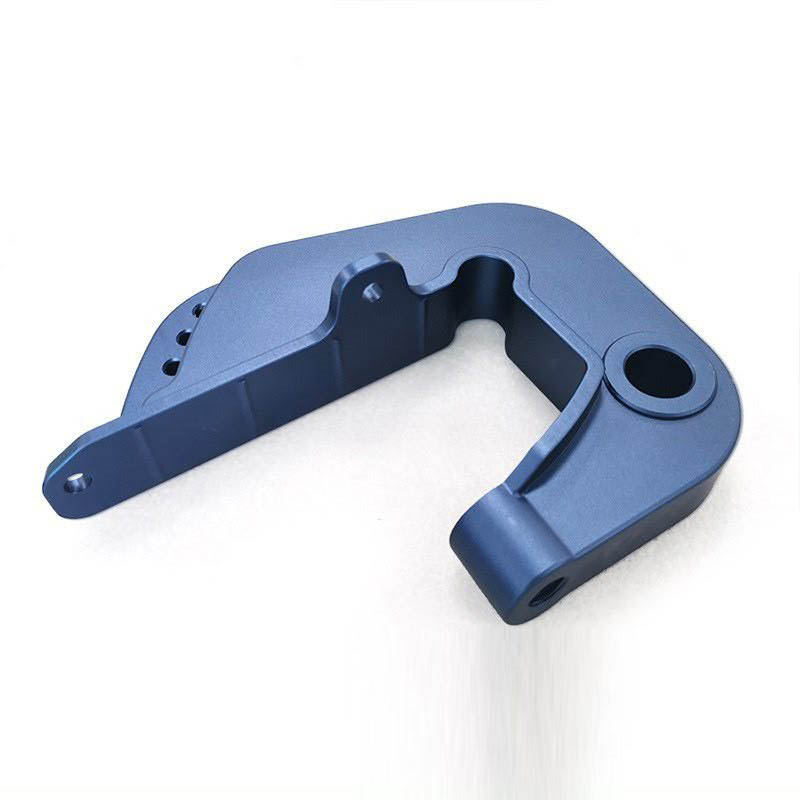
Un braccio articolato leggero che collega il servomotore al meccanismo di movimento.
Il braccio oscillante sopporta carichi dinamici ripetuti tra un servomotore e il meccanismo terminale. La sua rigidità e l’allineamento dei fori influenzano direttamente la precisione di posizionamento e la fluidità del movimento.
La forgia 6061-T6 offre un buon compromesso economico tra leggerezza, resistenza alla fatica, stabilità di lavorazione e finitura con anodizzazione colorata per apparecchiature di automazione a carico medio.
Disallineamento dei fori, vibrazioni dell’articolazione, deformazioni post-lavorazione e scarsa durabilità superficiale.
Il precedente processo a tre assi richiedeva diversi ribaltamenti del pezzo, riducendo la coassialità tra i fori di montaggio. Il progetto del supporto assemblato introduceva inoltre gioco e vibrazioni durante i movimenti rapidi.
- Blocco dell’assemblaggio causato da errore di coassialità dei fori di montaggio
- Incoerenza del materiale della lamiera laminata sotto carico ripetuto
- Rimbalzo dimensionale dopo la lavorazione senza scarico delle tensioni
- Vibrazioni derivanti da una struttura assemblata in più pezzi
- Graffi e ossidazione dell’alluminio grezzo in officina
- Alto tasso di rilavorazioni e calibrazione delle apparecchiature dispendiosa in termini di tempo
Il braccio doveva essere sufficientemente leggero per garantire la risposta del servomotore, ma rigido e allineato a sufficienza per mantenere la precisione di riposizionamento durante movimenti rapidi e ripetuti.
Considerazione ingegneristica principaleMotivi per cui la rigidità monoblocco e l’allineamento dei fori determinano le prestazioni dell’apparecchiatura.
I due fori principali definiscono l’asse di movimento. Un disallineamento genera attrito e blocco durante l’assemblaggio e rende la taratura del servomotore meno ripetibile.
Una forgia monoblocco elimina il gioco di montaggio, ma la sgrossatura libera comunque tensioni residue. È necessaria una stabilizzazione controllata e un percorso di carico curvo uniforme per garantire prestazioni dimensionali e di resistenza alla fatica a lungo termine.
Densità della forgia, coassialità dei fori, posizione dei fori, tensioni residue, rigidità del pezzo monoblocco, flusso di tensione sulle superfici curve, carico del servomotore, spessore dell’anodizzazione e ripetibilità dei lotti.
Un braccio monoblocco forgiato con interfacce allineate e geometria stabilizzata.
Struttura monoblocco in forgia 6061-T6
Il supporto multiparte è sostituito da un componente in alluminio forgiato compatto per migliorare la resistenza alla fatica e la rigidità.
Lavorazione multiasse in un solo serraggio
Il profilo a U, le caratteristiche di alleggerimento, i controfori e i fori di montaggio coassiali vengono lavorati contemporaneamente. La documentazione riporta una coassialità controllata a ±0,003 mm.
Scarico delle tensioni dopo la sgrossatura
L’invecchiamento vibratorio controllato libera le tensioni di lavorazione prima della finitura e riduce le variazioni dimensionali a lungo termine.
Finitura del contorno liscio
Le superfici curve vengono lavorate senza gradini di raccordo visibili, riducendo la concentrazione locale di tensioni.
Anodizzazione dura blu profondo e controllo CMM
Una finitura di 8–12 μm migliora la resistenza all’usura e alla corrosione e facilita l’identificazione del modello. Il controllo CMM verifica i riferimenti di montaggio.
Un percorso di produzione compatto per un’articolazione stabile azionata da servomotore.
Preparazione del grezzo forgiato
Preparazione della forgia 6061-T6 e definizione di riferimenti di lavorazione stabili.
Sgrossatura multiasse
Realizzazione del profilo a U, delle cavità e delle caratteristiche di alleggerimento.
Invecchiamento per scarico tensioni
Rilascio delle tensioni di taglio prima del completamento della geometria finale.
Finitura di lavorazione
Realizzazione dei fori coassiali, dei fori, delle facce e delle transizioni curve lisce.
Sbavatura
Rimozione dei bordi taglienti che potrebbero danneggiare cavi o guarnizioni.
Anodizzazione dura blu profondo
Applicazione dello strato superficiale protettivo e identificativo di 8–12 μm.
Controllo CMM
Verifica di coassialità, posizione dei fori, parallelismo e coerenza dei lotti.
Il controllo si concentra sull’asse dell’articolazione e sui riferimenti di montaggio.
Il piano dimensionale copre i fori di montaggio coassiali, le caratteristiche di posizione, il parallelismo delle facce terminali, la superficie anodizzata e la stabilità dopo lo scarico delle tensioni.
Coassialità dei fori, posizione dei fori, parallelismo delle facce terminali, stabilità dopo scarico tensioni, levigatura del contorno, spessore e colore dell’anodizzazione, coerenza dimensionale tra lotti.
Maggiore capacità di carico dell’apparecchiatura con meno rilavorazioni e assemblaggio più rapido.
Il cliente ha segnalato che il braccio monoblocco ha risolto i problemi di vibrazione e blocco mantenendo le prestazioni di riposizionamento richieste.
La struttura leggera riduce il carico del servomotore, mentre la finitura anodizzata resiste all’usura e alla corrosione in officina.
I risultati quantitativi, di certificazione, qualificazione e test ambientali si basano sulla documentazione di progetto fornita e devono essere verificati rispetto ai registri interni prima della pubblicazione pubblica.
Programma di fornitura annuale per una gamma in crescita di componenti di articolazione.
Dopo la produzione positiva, il cliente ha stabilito un quadro di approvvigionamento annuale e ha continuato a sviluppare ulteriori varianti di bracci oscillanti leggeri.
Riassunto del progetto basato sulla documentazione del caso fornita