










 ️

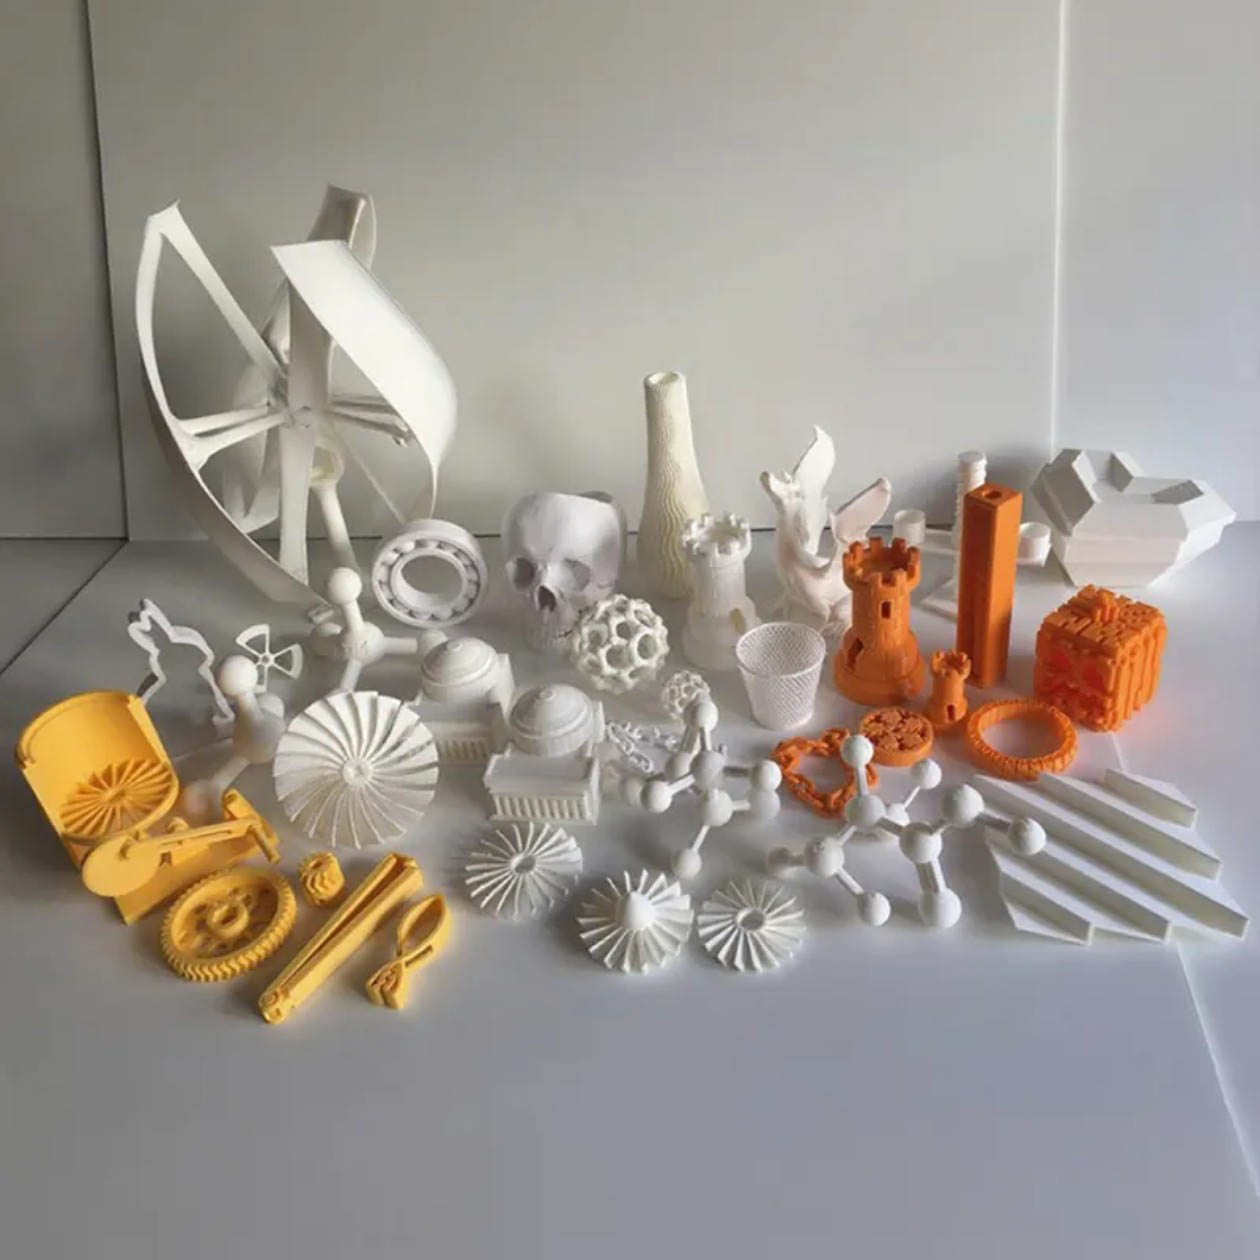
Une solution rapide sans outillage pour les prototypes complexes et les modèles visuels.
Le programme couvrait les roues à aubes industrielles, les structures de palier, les engrenages, les échantillons de réseau cellulaire, les boîtiers médicaux, les modèles pédagogiques, les présentations architecturales, les sculptures et les formes décoratives.
La technologie SLA a été choisie pour les détails fins et les caractéristiques minces complexes, tandis que le procédé FDM convenait aux pièces structurelles plus grandes à moindre coût.
Prototypage conventionnel lent, géométrie monobloc impossible, coût élevé pour pièces uniques et finition fragmentée.
Les prototypes traditionnels par usinage CNC ou moulage nécessitaient des délais plus longs et ne pouvaient pas reproduire certaines structures fermées, en réseau cellulaire ou à contre-dépouille profonde en une seule pièce.
- Cycles de prototype conventionnel de sept à quinze jours
- Formes complexes de réseau cellulaire, roues à aubes et creuses nécessitant un assemblage
- Coût élevé pour des quantités de développement de une à cinq pièces
- Reproduction insuffisante des sculptures et des textures fines
- Différents fournisseurs requis pour l’impression, la réparation, la finition et la préparation des présentations
- Besoins d’options de matériaux à la fois visuelles et fonctionnelles
Le client avait besoin de valider rapidement la géométrie et la présentation, sans fabriquer d’outillage ni repenser les caractéristiques complexes pour s’adapter aux limites de l’usinage conventionnel.
Considération technique principalePourquoi le choix du procédé dépendait à la fois de la géométrie et de l’objectif du prototype.
Un modèle visuel exigeait des détails fins et une surface propre, tandis qu’une pièce d’essai fonctionnelle pouvait privilégier la ténacité, la résistance à la température ou une réponse flexible.
L’orientation d’impression, le positionnement des supports, l’épaisseur de paroi, la marge d’assemblage et le post-traitement influençaient également le résultat dimensionnel et esthétique final.
Objectif du prototype, choix entre SLA et FDM, comportement du matériau, géométrie sans support, positionnement des supports, épaisseur de paroi, marge d’assemblage, finition de surface et aptitude à la présentation.
Un flux de travail de prototype à double procédé avec ingénierie et finition intégrées.
Couverture des procédés SLA et FDM
Les sculptures fines, structures en réseau cellulaire et pièces à paroi mince utilisaient l’impression résine haute résolution, tandis que les grandes structures mécaniques et engrenages étaient fabriqués en FDM.
Impression monobloc complexe
Les roues à aubes, réseaux cellulaires, formes creuses et modèles pédagogiques intégrés étaient produits sans découpage ni collage.
Planification rapide
Les fichiers pouvaient être programmés le jour de leur réception ; les petites pièces sont disponibles en seulement 24 heures selon la source.
Commande minimum d’une seule pièce
Le programme permettait le développement d’une seule pièce sans investissement en outillage.
Réparation de fichiers et post-traitement
Le service comprenait la réparation de fichiers, l’optimisation des supports, la revue des tolérances, le ponçage, le rebouchage, le polissage, la peinture et les revêtements.
Matériau adapté à la fonction
Le PLA et la résine standard pour les modèles visuels, l’ABS et la résine technique pour les essais, le TPU pour les pièces flexibles.
Du modèle numérique au prototype fini.
Revue et réparation du fichier
Vérifier le modèle, fermer les défauts et confirmer les dimensions cibles.
Choix du procédé et du matériau
Sélectionner SLA ou FDM et le matériau visuel ou fonctionnel adapté.
Planification de l’orientation et des supports
Optimiser les supports, le sens de fabrication, l’épaisseur de paroi et la marge d’assemblage.
Impression 3D
Réaliser le prototype monobloc avec le procédé sélectionné.
Démontage des supports et finition de surface
Poncer, reboucher, polir et réparer la surface imprimée.
Couleur ou revêtement optionnel
Appliquer peinture, teinte, effet de placage ou reproduction selon les besoins.
Contrôle dimensionnel et visuel
Vérifier les caractéristiques clés, l’ajustement d’assemblage et la qualité de présentation.
Les contrôles qualité adaptés à l’usage prévu du prototype.
Les prototypes fonctionnels sont vérifiés pour l’ajustement, la géométrie et la marge d’assemblage. Les modèles visuels sont inspectés sur la finesse des détails, les traces de support, l’état de surface et leur aptitude à l’exposition ou à la présentation.
Intégrité du fichier, reproduction des caractéristiques, orientation d’impression, suppression des supports, état des parois, ajustement d’assemblage, finition de surface, couleur et adéquation du matériau pour la validation prévue.
Développement plus rapide et coût réduit pour les prototypes unitaires.
Le client a signalé une reproduction réussie en une seule pièce de structures difficiles à fabriquer par procédés conventionnels.
Le service intégré de réparation de fichiers, impression et finition a également réduit la coordination des fournisseurs pour les projets industriels, pédagogiques et créatifs.
Les résultats quantitatifs, de certification, de qualification et d’essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés sur les dossiers internes avant publication publique.
Assistance continue en prototypage pour plusieurs secteurs clients.
La source indique des commandes annuelles continues pour les modèles de développement produit, outils pédagogiques et présentations créatives, avec de nouveaux clients apportés par recommandation.
Résumé du projet basé sur le dossier de cas fourni