










 ️

Ein schneller werkzeugloser Weg für komplexe Prototypen und visuelle Modelle.
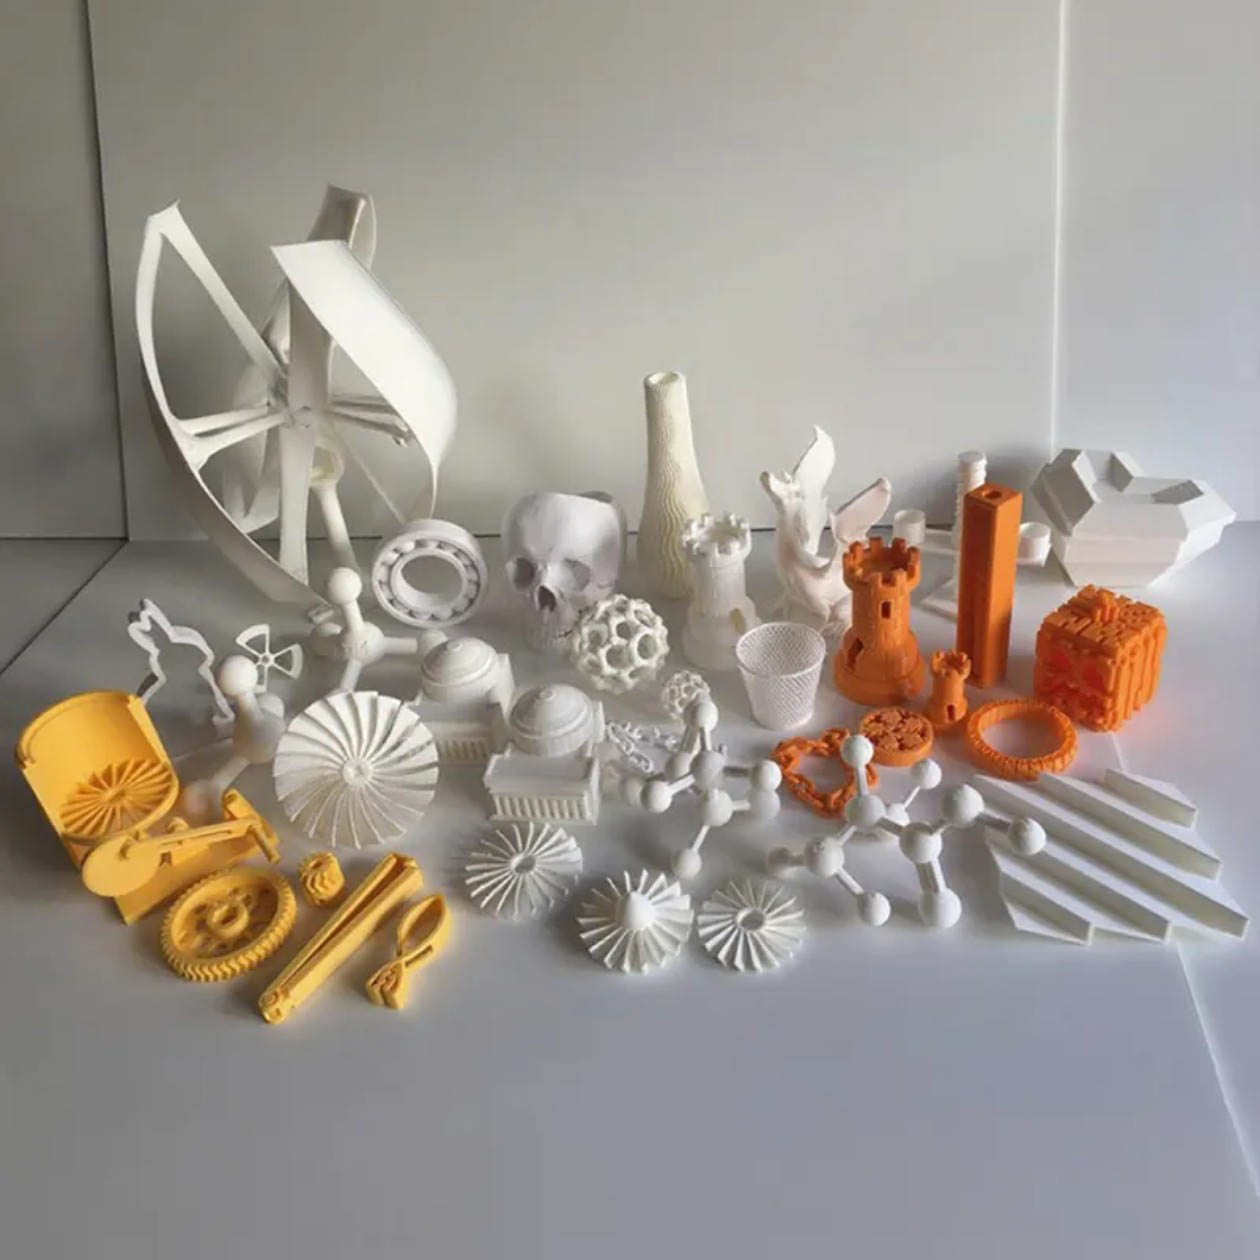
Das Projekt umfasste industrielle Laufräder, Lagerstrukturen, Zahnräder, Gitterstruktur-Prüfkörper, medizinische Gehäuse, Lehrmodelle, architektonische Präsentationen, Skulpturen und dekorative Formen.
SLA wurde für feine Details und dünne komplexe Merkmale ausgewählt, während FDM größere strukturelle Bauteile mit geringeren Kosten herstellte.
Langsame konventionelle Prototypen, unmögliche einteilige Geometrien, hohe Einzelkosten und fragmentierte Nachbearbeitung.
Herkömmliche CNC- oder formgebundene Prototypen benötigten längere Lieferzeiten und konnten einige geschlossene, gitterförmige oder tief hinterschnittene Strukturen nicht als ein einziges Bauteil herstellen.
- Konventionelle Prototypenzyklen von sieben bis fünfzehn Tagen
- Komplexe Gitter, Laufräder und Hohlformen, die montiert werden mussten
- Hohe Kosten für Entwicklungsstückzahlen von ein bis fünf Teilen
- Unzureichende Wiedergabe von Skulpturen und feinen Oberflächenstrukturen
- Verschiedene Anbieter für Druck, Reparatur, Nachbearbeitung und Präsentationsvorbereitung erforderlich
- Bedarf sowohl an visuellen als auch an funktionalen Materialoptionen
Der Kunde musste Geometrie und Darstellung schnell validieren, ohne Werkzeuge anzufertigen oder komplexe Merkmale an die Grenzen der herkömmlichen Zerspanung anzupassen.
Wichtiger technischer GesichtspunktWarum die Verfahrensauswahl sowohl von der Geometrie als auch vom Einsatzzweck des Prototyps abhing.
Ein visuelles Modell erforderte feine Details und eine saubere Oberfläche, während ein funktionelles Prüfbauteil Zähigkeit, Temperaturbeständigkeit oder elastisches Verhalten priorisieren konnte.
Die Druckausrichtung, Stützpositionierung, Wanddicke, Montagetoleranz und Nachbearbeitung beeinflussten ebenfalls das endgültige Maß und das optische Ergebnis.
Einsatzzweck des Prototyps, Auswahl zwischen SLA und FDM, Materialverhalten, frei stehende Geometrien, Stützpositionierung, Wanddicke, Montagetoleranz, Oberflächenveredelung und Präsentationsfähigkeit.
Ein duales Prototypen-Workflow mit integrierter Ingenieurleistung und Oberflächenveredelung.
Abdeckung durch SLA- und FDM-Verfahren
Feine Skulpturen, Gitterstrukturen und dünnwandige Bauteile nutzten den hochauflösenden Harzdruck, während größere mechanische Strukturen und Zahnräder mit FDM gefertigt wurden.
Komplexer einteiliger Druck
Laufräder, Gitter, Hohlformen und integrierte Lehrmodelle wurden ohne Zerlegen und Kleben hergestellt.
Schnelle Terminplanung
Dateien konnten am Eingangstag eingeplant werden; kleine Bauteile sind laut Quelle bereits nach 24 Stunden verfügbar.
Mindestbestellung ein Teil
Das Projekt unterstützte die Entwicklung einzelner Bauteile ohne Investitionen in Fertigungswerkzeuge.
Dateireparatur und Nachbearbeitung
Der Service umfasste Dateireparatur, Stützoptimierung, Toleranzprüfung, Schleifen, Spachteln, Polieren, Lackieren und Beschichtungen.
Werkstoff abgestimmt auf die Funktion
PLA und Standardharz für visuelle Modelle, ABS und Ingenieurharz für Tests, TPU für flexible Bauteile.
Vom digitalen Modell zum fertigen Prototypen.
Dateiprüfung und Reparatur
Modell prüfen, Fehler schließen und Zielmaße bestätigen.
Verfahrens- und Materialauswahl
SLA oder FDM sowie passendes visuelles oder funktionales Material auswählen.
Ausrichtungs- und Stützplanung
Stützen, Druckrichtung, Wanddicke und Montagetoleranz optimieren.
3D-Druck
Den einteiligen Prototypen mit dem gewählten Verfahren herstellen.
Stützabbau und Oberflächenveredelung
Gedruckte Oberfläche schleifen, spachteln, polieren und reparieren.
Optionale Farbe oder Beschichtung
Lack, Farbe, Galvanikeffekt oder Nachbildung nach Bedarf auftragen.
Maß- und Sichtprüfung
Wichtige Merkmale, Passgenauigkeit und Präsentationsqualität bestätigen.
Qualitätsprüfungen abgestimmt auf den vorgesehenen Einsatzzweck des Prototyps.
Funktionsprototypen wurden auf Passung, Geometrie und Montagetoleranz geprüft. Visuelle Modelle wurden auf Detailgenauigkeit, Stützspuren, Oberflächenqualität und Eignung für Ausstellung oder Präsentation kontrolliert.
Dateiintegrität, Merkmalswiedergabe, Druckausrichtung, Stützabbau, Wandzustand, Montagepassung, Oberflächenveredelung, Farbe und Eignung des Materials für die geplante Validierung.
Schnellere Entwicklung und geringere Kosten für Einzelprototypen.
Kunden berichteten über die erfolgreiche einteilige Herstellung von Strukturen, die mit herkömmlichen Verfahren schwer zu fertigen sind.
Der integrierte Service aus Dateireparatur, Druck und Veredelung reduzierte zudem die Anbieterkoordination bei industriellen, pädagogischen und kreativen Projekten.
Quantitative Werte, Zertifizierungen, Qualifizierungen und Umwelttestergebnisse basieren auf den bereitgestellten Projektdokumenten und müssen vor einer öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Laufende Prototypenunterstützung für mehrere Kundenbranchen.
Die Quelle beschreibt fortlaufende Jahresbestellungen für Produktentwicklungsmodelle, Lehrmittel und kreative Präsentationen sowie Weiterempfehlungen neuer Kunden.
Projektzusammenfassung basierend auf dem vorliegenden Fallbericht