️

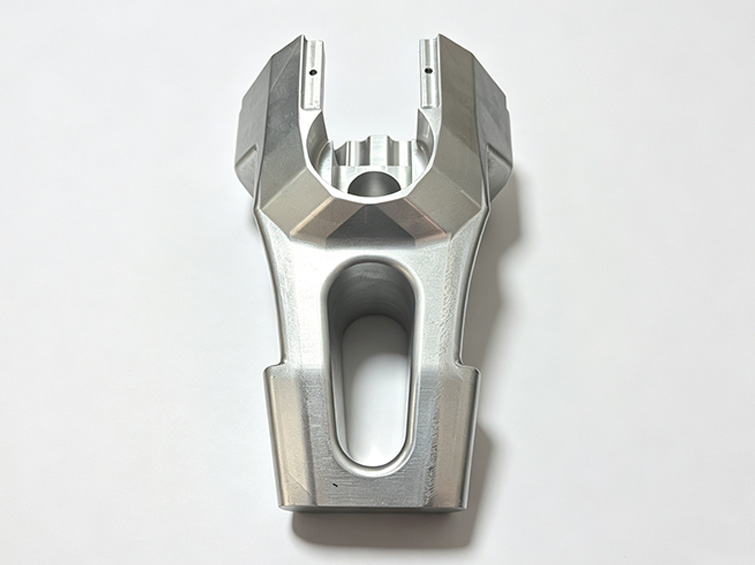
Une articulation robotique porteuse alliant résistance, précision et faible masse.
Cette pièce fait partie de la structure porteuse principale du robot et intègre des logements de montage pour un servomoteur, un réducteur harmonique, des roulements et des capteurs.
Ses faces inclinées complexes, ses transitions courbes, sa cavité profonde d’allègement et ses trous à angles multiples en font une pièce idéale pour l’usinage cinq axes à partir d’une forge d’aluminium dense.
Accumulation de tolérances, vibrations, déformations sous contrainte, fissures de fatigue et longs cycles de prototypage.
Le fournisseur initial utilisait quatre montages trois axes et une structure assemblée en plusieurs pièces. Le transfert de repères, le jeu des assemblages et les contraintes résiduelles généraient des erreurs de positionnement, des vibrations et une assemblage inconstant selon les lots.
- Erreur géométrique après retournement répété de la pièce
- Vibration de l’articulation et faible capacité de charge dues à une structure multi-pièces
- Plus de 20 % de reprises après déformation dimensionnelle post-usinage
- Traces d’outil visibles créant une concentration locale de contraintes
- Délai de prototypage supérieur à 40 jours
Le robot avait besoin d’une articulation monobloc plus légère, à géométrie stable, à chemins de charge fluides et à interfaces reproductibles pour un mouvement continu à grande vitesse.
Considération technique principalePourquoi la géométrie, les contraintes résiduelles et la continuité structurelle sont liées.
Les multiples interfaces pour le moteur, les roulements et les capteurs devaient rester alignées les unes par rapport aux autres. Toute erreur de transfert de repères pouvait entraîner un écart de position de retour ou un blocage mécanique.
L’enlèvement de matière sur une forge 7075 libère également des contraintes résiduelles. Un processus par étapes était indispensable pour conserver une stabilité dimensionnelle à long terme après l’usinage de la cavité profonde et des surfaces courbes.
Intégrité de la forge, tolérances de position et de profil, coaxialité, contraintes résiduelles, chemins de charge courbes, concentration de fatigue, rigidité de l’articulation et reproductibilité des gabarits.
Un processus cinq axes monobloc avec gestion des contraintes par étapes.
Analyse de faisabilité et conversion en structure monobloc
La conception assemblée a été consolidée en une seule forge 7075 afin d’éliminer le jeu d’assemblage et d’améliorer la rigidité.
Usinage cinq axes en un seul montage
Les faces inclinées, la cavité profonde, les transitions courbes et les trous multi-angles sont réalisés en un montage principal. Le dossier indique un contrôle de position stable à ±0,003 mm.
Ébauche étagée, vieillissement et finition
L’usinage d’ébauche est suivi d’un vieillissement contrôlé, d’une semi-finition, d’une seconde étape de stabilisation à basse température et de la finition finale.
Fraisage de contour lisse
L’interpolation cinq axes supprime les traces de raccord visibles sur les surfaces courbes et réduit la concentration des contraintes.
Gabarits dédiés et contrôle complet
Des gabarits sur mesure remplacent les quatre processus trois axes distincts. Le contrôle CMM couvre les contours et les tolérances géométriques.
Un itinéraire par étapes conçu pour la stabilité de l’articulation robotique monobloc.
Préparation de la forge
Vérifier la forge 7075-T6 dense et définir les repères d’usinage.
Ébauche cinq axes
Ébaucher la cavité profonde et retirer la majeure partie de la matière.
Première étape de détente des contraintes
Libérer la majorité des contraintes d’usinage avant la semi-finition.
Semi-finition et seconde stabilisation
Affiner la géométrie et réaliser une seconde étape de détente à basse température.
Finition cinq axes
Réaliser les interfaces, les trous, les contours et les transitions courbes lisses.
Ébavurage et anodisation dure
Traiter les arêtes profondes et appliquer une surface résistante à l’usure et à la corrosion.
Contrôle CMM 100 %
Vérifier le profil, la position, la coaxialité, le parallélisme et les caractéristiques critiques d’assemblage.
Contrôle géométrique complet pour un assemblage robotique de haute précision.
Le document spécifie des tolérances critiques à ±0,005 mm, avec vérification de matière, contrôle CMM de la première pièce et contrôle géométrique et de profil 100 % des pièces finies.
Nuance de matériau, position, coaxialité, parallélisme, profil des surfaces courbes, stabilité dimensionnelle après vieillissement, surface anodisée et traçabilité des lots.
Capacité de charge supérieure avec moins de reprises et temps d’usinage réduit.
Le dossier du projet indique que le robot fonctionne sans blocage ni vibration et que la structure monobloc fluide améliore la résistance à la fatigue.
Le délai de prototypage a été réduit à 18 jours, le coût unitaire a baissé de 18 % et le rendement du lot atteint 99,8 %.
Les résultats quantitatifs, de certification, de qualification et d’essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés sur les enregistrements internes avant publication publique.
Approuvé pour la production annuelle et le développement conjoint.
Le client a signalé huit mois de fonctionnement à pleine charge sans dommage structurel. Après le premier lot, les deux entreprises ont lancé un programme cadre annuel pour d’autres composants d’articulations robotiques allégées.
Résumé du projet basé sur le dossier de cas fourni