










 ️

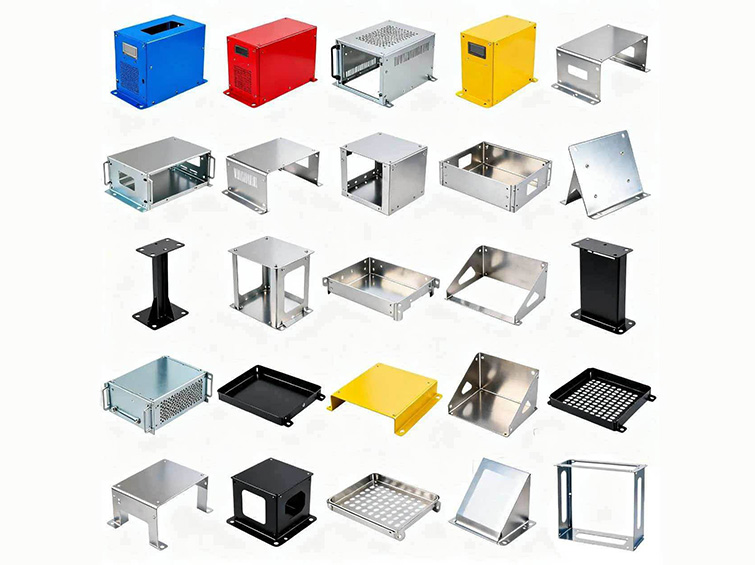
Un procédé de fabrication sans outillage pour des structures d’équipements à évolution fréquente.
Le programme couvrait les armoires de commande, les boîtiers d’instruments, les supports d’équipements, les plateaux de refroidissement, les bases de machines, les capots de protection et autres structures en tôle non standard.
La découpe et le pliage numériques permettaient au client de réviser les dessins et de produire des prototypes ou des petites séries mixtes sans les coûts et les délais liés aux outils d’emboutissage dédiés.
Coût d’outillage élevé, externalisation fragmentée, modifications techniques lentes et défauts d’assemblage.
Le client gérait de nombreux modèles de boîtiers et supports en petite série. Les outils d’emboutissage traditionnels n’étaient pas économiques, tandis que le recours à des fournisseurs distincts pour la découpe, le pliage, le soudage et le revêtement créait des problèmes de planification et des variations de qualité.
- Coût de moule élevé pour des conceptions non standard à faible volume
- Motifs de ventilation complexes difficiles à réaliser par poinçonnage conventionnel
- Plusieurs fournisseurs externes avec délais cumulés non maîtrisés
- Variation de couleur du revêtement, problèmes d’adhérence, bavures et corrosion
- Modifications fréquentes des dessins retardant la validation des prototypes
- Mauvais ajustement dimensionnel entre capots, cadres et supports
Le client avait besoin d’un système de tôlerie flexible capable de répondre rapidement aux changements de conception, tout en livrant des ensembles finis complets et parfaitement ajustés.
Considération technique principalePourquoi la seule découpe numérique ne suffisait pas.
La découpe laser supprimait le besoin d’outillage rigide, mais l’assemblage final dépendait encore de la séquence de pliage, de la surépaisseur de pliage, des distorsions de soudure, des éléments filetés, de l’épaisseur du revêtement et d’une stratégie de repères communs maîtrisée.
Le système de production devait également gérer plusieurs matériaux et finitions, tout en conservant une cohérence de couleur et d’aspect sur les commandes répétées.
Précision du développement plat, grain et épaisseur du matériau, imbrication, qualité du bord de coupe, surépaisseur de pliage, séquence de pliage, distorsion de soudure, position des filetages, épaisseur du revêtement, contrôle des couleurs et ajustement après assemblage.
Un flux de travail de tôlerie numérique complet, du fichier CAO à l’assemblage fini.
Production laser sans outillage
Les dessins étaient déployés et programmés directement pour la découpe laser à fibre, prenant en charge les commandes à l’unité et les révisions fréquentes.
Optimisation de l’imbrication
Un logiciel professionnel d’imbrication a amélioré l’utilisation de la tôle de 15 %, réduisant le coût matière.
Pliage et assemblage maîtrisés
Le pliage CNC a standardisé les angles ; le soudage par points, continu ou laser était sélectionné selon la structure et l’aspect souhaité.
Opérations secondaires intégrées
Le taraudage, le fraisage de lamage, le rivetage, l’ébavurage et l’assemblage étaient réalisés dans le cadre d’un même plan de production.
Finitions normalisées
L’acier carbone recevait un revêtement poudre durable ; les pièces en inox étaient ébavurées, brossées et passivées ; l’aluminium bénéficiait d’une solution de dissipation thermique légère.
Réponse rapide aux modifications techniques
Les prototypes simples pouvaient être découpés en 24 h, les modifications de dessin étant gérées par mise à jour des programmes.
Du développement plat CAO au boîtier ou support fini.
Analyse de faisabilité et développement plat
Vérifier les plis, dégagements, filetages, matériau, finition et ajustement de l’assemblage.
Imbrication et découpe laser à fibre
Optimiser l’utilisation de la tôle et découper les contours, trous et motifs de ventilation.
Pliage CNC
Former le boîtier ou le support selon une séquence et des angles de pliage maîtrisés.
Usinage, taraudage et assemblage
Réaliser les éléments secondaires, soudures, rivets ou assemblages.
Ébavurage et préparation de surface
Affiner les bords et préparer le matériau pour la finition spécifiée.
Revêtement poudre ou finition métallique
Appliquer la couleur choisie, le brossage, le polissage, la passivation ou la galvanisation.
Contrôle dimensionnel et d’assemblage
Vérifier la position des trous, les plis, le revêtement, la qualité visuelle et l’ajustement.
Contrôle reliant les dimensions du développement plat à l’ajustement final après assemblage.
Le plan qualité incluait le matériau et son épaisseur, la géométrie de découpe laser, les angles de pliage, les éléments filetés, la qualité des soudures, le revêtement de surface, ainsi que les relations entre capots, supports et interfaces finales de l’équipement.
Matériau et épaisseur, état du bord de coupe, position des trous, angle de pliage, planéité, distorsion de soudure, ajustement des filetages, adhérence et couleur du revêtement, passivation de l’inox et alignement après assemblage.
Prototypage plus rapide et coûts réduits pour des produits en tôle non standard mixtes.
Le client a constaté une baisse des coûts pour les produits mixtes en petite série, des délais stables et des boîtiers et supports parfaitement alignés sans correction secondaire.
Les produits revêtus par poudre et en inox ont également satisfait aux exigences d’aspect et de résistance à la corrosion.
Les résultats quantitatifs, de certification, de qualification et d’essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés sur les enregistrements internes avant publication publique.
Approvisionnement annuel pour les produits en tôle destinés à l’automatisation et à l’énergie.
Le client a mis en place un cadre à long terme pour toute la gamme de produits en tôle des équipements de commande et du secteur des énergies nouvelles, et a recommandé d’autres fabricants d’équipements.
Résumé du projet basé sur le dossier de cas fourni