️

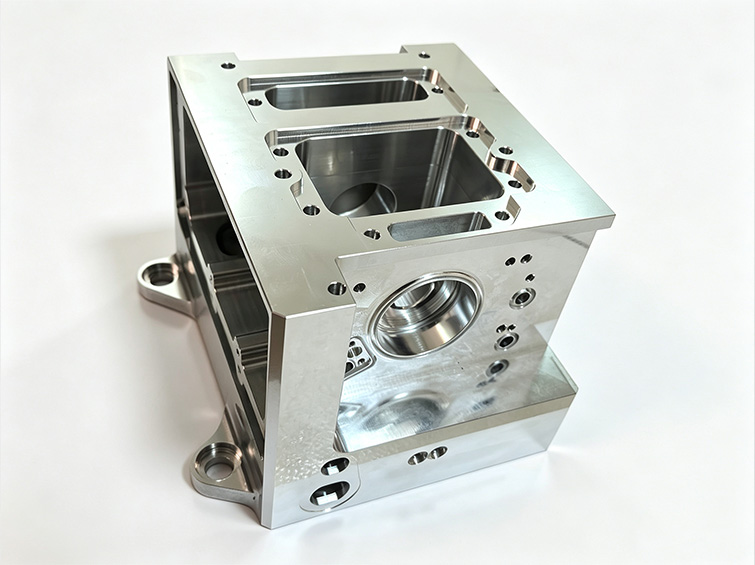
Ein leichter Verteiler, der mehrere Fluidwege in einem einzigen Bauteil vereint.
Der Verteiler verteilt Druckluft, Vakuum oder Niederdruck-Hydraulikflüssigkeit und bietet Montageschnittstellen für Magnetventile, Druckregler, Vakuumanschlüsse und zugehörige Steuerungen.
Er kommt in der Batterieautomatisierung, Halbleiterprüfung, 3C-Montageanlagen, Reinraum-Fluidsteuerung, Industrierobotern und ausgewählten Medizingeräteanwendungen zum Einsatz.
Übergewicht, zahlreiche Leckagestellen, interne Grate und Risiken bei der Reinraumproduktion.
Die ursprüngliche Stahlkonstruktion aus mehreren Blöcken erhöhte das Gewicht des beweglichen Moduls und erzeugte zahlreiche Dichtflächen. Korrosionsrückstände und interne Aluminiumspäne gefährdeten zudem die saubere Produktion und den zuverlässigen Ventilbetrieb.
- Stahlkonstruktion erhöht Last und Vibrationen des beweglichen Moduls
- Rost und metallische Rückstände kontaminieren die Batterieproduktion
- Mehrere zusammengesetzte Blöcke führen zu wiederholten Luft- und Ölleckagen
- Mikroporen in Aluminiumrohlingen geringer Dichte senken die Erfolgsrate der Dichtheitsprüfung
- Grate in sich kreuzenden Kanälen verursachen ein Festklemmen der Ventile
- Raue Dichtflächen führen zu Vakuum- und Niederdruckleckagen
Der Kunde benötigte einen leichteren, saubereren Verteiler ohne die Dichtflächen und Risiken durch interne Rückstände der vorherigen Mehrblockkonstruktion.
Wichtiger technischer GesichtspunktWarum Materialdichte, Qualität der internen Kanäle und Dichtoberflächenbeschaffenheit entscheidend sind.
Ein Verteiler kann maßlich korrekt erscheinen, aber im Betrieb ausfallen, wenn an den Kanalüberschneidungen Grate oder Späne vorhanden sind. Diese Partikel können Dichtungen beschädigen oder die Ventilbewegung beeinträchtigen.
Niederdruck- und Vakuumsysteme reagieren zudem empfindlich auf die Rauheit der Dichtflächen. Daher müssen Materialform, Kanalausrichtung und Reinigungsverfahren als ein durchgehender Fertigungsprozess gesteuert werden.
Materialdichte, Bauteilgewicht, Kanalausrichtung, Entfernung interner Grate, Rauheit der Dichtflächen, Sauberkeit, Druckfestigkeit und wiederholgenaue Ventilmontage.
Ein einteiliger geschmiedeter Aluminiumverteiler mit kontrollierten internen Kanälen.
Geschmiedetes Aluminium 6061-T6
Das Schmiedematerial verfügt über eine dichtere Struktur mit weniger inneren Hohlräumen und reduziert das Gewicht im Vergleich zur vorherigen Stahlkonstruktion um etwa 60 %.
Integrierte Mehrachsenbearbeitung
Eine kontrollierte Mehrachsenaufnahme bearbeitet die Außenflächen, Ventilkavitäten, Flansche, Stufen und Montagemerkmale unter Beibehaltung der Lagebeziehung zwischen Kanälen und Schnittstellen.
Interne Entgratung mittels Abrasivströmung
Hochdruck-Abrasivmedium durchströmt die sich kreuzenden Kanäle, um schwer zugängliche Grate und lose Aluminiumpartikel zu entfernen.
Spiegelglatte Dichtflächen und saubere Verarbeitung
Die Hochglanzfräsung stellt die Rauheit der Dichtflächen auf Ra 0,4 oder besser ein. Ultraschall-Entfettung und 100%ige Druckprüfung vervollständigen den Reinraum-Fertigungsprozess.
Ein Fertigungsablauf, ausgerichtet auf interne Sauberkeit und Leckagevermeidung.
Vorbereitung des Schmiederohlings
Vorbereiten des dichten 6061-T6 Aluminiumrohlings und Festlegen der Bezüge.
Mehrachsen-CNC-Bearbeitung
Bearbeiten der Kavitäten, Flansche, Stufen, Bohrungen und Montageschnittstellen.
Tiefbohren
Herstellen der sich kreuzenden pneumatischen und niederdruckigen Fluidkanäle.
Abrasivströmungs-Entgratung
Entfernen von Spänen und Graten an schwer zugänglichen Kanalüberschneidungen.
Hochglanzbearbeitung der Dichtflächen
Erreichen der spezifizierten niedrigrauhen Dichtoberflächen.
Ultraschallreinigung und Prüfung
Entfernen von Bearbeitungsrückständen und Prüfen der kritischen Maße.
100%ige Druckhalteprüfung
Bestätigen, dass jeder fertige Verteiler frei von Luft- oder Fluidleckagen ist.
Prüfung sowohl der sichtbaren Geometrie als auch der verborgenen Fluidkanäle.
Die Koordinatenmessgerät-Prüfung kontrolliert Ebenheit, Bohrungslage und Kavitätsgeometrie. Jeder fertige Verteiler wird vor dem Versand ultraschallgereinigt und einer Druckprüfung unterzogen.
Materialzustand, Kanalausrichtung, Entfernung interner Grate, Rauheit der Dichtflächen, Ebenheit, Ventilmontageposition, Sauberkeit und Druckfestigkeit.
Weniger Leckageschnittstellen und ein saubereres, leichteres Automatisierungsmodul.
Der Kunde berichtete, dass der leichtere Verteiler die Vibrationen des Bewegungsmoduls aus der alten Stahlkonstruktion beseitigte und die Gefahr metallischer Kontaminationen beseitigte.
Die integrierte Konstruktion stabilisiert die Vakuumleistung und senkt die durch Leckagen verursachten Produktionsstillstände erheblich.
Quantitative und zertifizierungsbezogene Ergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung mit den internen Aufzeichnungen abgeglichen werden.
Für die Reinraumproduktion freigegeben und Weiterentwicklung läuft.
Der Projektbericht besagt, dass der Verteiler die Reinraumanforderungen des Kunden erfüllte und in ein jährliches Lieferprogramm aufgenommen wurde. Anschließend wurden weitere Varianten leichter integrierter Ventilkörper entwickelt.
Zusammenfassung des Projektergebnisses basierend auf dem vorliegenden Fallbericht