️

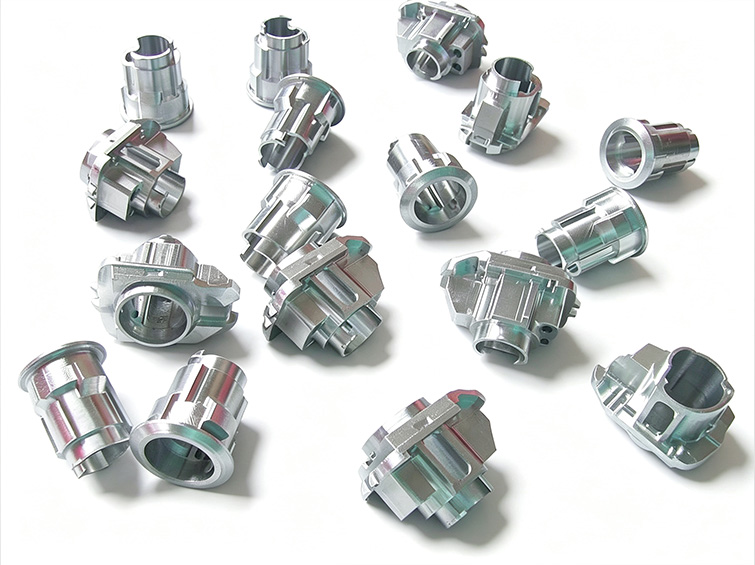
Ein einteiliger Ventilkörper für die saubere Niederdruck-Fluidverteilung.
Der Ventilkörper integriert mehrere interne Strömungskanäle, Ventilkern-Schnittstellen, Befestigungsmerkmale und Dichtflächen in einem einzigen korrosionsbeständigen Bauteil.
Er kommt in der Wasseraufbereitung, Abfüllanlagen für Lebensmittel und Körperpflegeprodukte, umwelttechnischer Wasserbehandlung, kleinen Gasventilen, Vakuum- oder niederdruckpneumatischen Geräten sowie allgemeinen medizinischen Fluidbaugruppen zum Einsatz.
Rostkontamination, Leckagen bei mehrteiligen Konstruktionen, schlechte Kanalausrichtung und interne Grate.
Die früheren Konstruktionen aus Stahlguss und Standard-304 zeigten in feuchter oder schwach saurer Umgebung Korrosion. Mehrteilige Ausführungen erzeugten mehrere Dichtschnittstellen, wiederholte Aufspannungen auf 3-Achs-Maschinen verschlechterten die Kanalausrichtung.
- Rost und metallische Verunreinigungen im Wasser- oder Lebensmittel-Fluid
- Leckagen an mehreren montierten Dichtschnittstellen
- Fressen des Ventilkerns durch fehlende Ausrichtung der Strömungskanäle
- Risiko von interkristalliner Korrosion nach Bearbeitung von Standard-304
- Verbleibende Grate beschädigen Dichtungen und verursachen interne Leckagen
- Zusätzliche Pass- und Einstellarbeiten bei der Endmontage
Der Kunde benötigte einen kostengünstigen Edelstahl-Ventilkörper, der in feuchter und schwach korrosiver Umgebung sauber, dicht und maßlich stabil bleibt.
Wichtiger technischer GesichtspunktWarum Werkstoffgüte, Kanalgeometrie und innere Sauberkeit allesamt Funktionsanforderungen waren.
304L wurde ausgewählt, um das Risiko von Sensibilisierung und interkristalliner Korrosion zu senken; bei der vorgegebenen schwach korrosiven Umgebung ist es wirtschaftlicher als 316L.
Ein dichter Schmiederohling senkt die Porosität, das Bauteil benötigte zudem ausgerichtete Innenkanäle, gratfreie Kreuzungsbereiche, glatte Dichtflächen und stabile Maße nach der Bearbeitung.
Zustand des 304L-Materials, Schmiededichte, Koaxialität der Kanäle, Beseitigung innerer Grate, Ra-Wert der Dichtflächen, Spannungsstabilität, Lebensmittelkontakt-Sauberkeit, Passivierung und Druckfestigkeit.
Ein geschmiedeter einteiliger Ventilkörper mit integrierten sauberen Kanälen.
Schmiedeteil aus kohlenstoffarmem 304L
Der dichte Schmiederohling reduziert Hohlräume im Inneren und bietet Korrosionsschutz für feuchte und schwach saure Einsatzbereiche.
Mehrachsbearbeitung in einer Aufspannung
Innere und äußere Hohlräume, Befestigungsansätze, Positioniernuten und Bohrungen werden in einer einzigen kontrollierten Aufspannung bearbeitet. Die Dokumentation weist eine Kanal-Koaxialität von 0,003 mm oder besser nach.
Tieflochbohren und abrasives Strömungsentgraten
Die sich kreuzenden Fluidkanäle werden gebohrt und mittels abrasivem Strömungsentgraten gereinigt, um Rückstände in schwer zugänglichen Bereichen zu entfernen.
Hochwertige Bearbeitung der Dichtflächen und Spannungsarmung
Die Dichtflächen werden bis Ra 0,4 oder besser fertiggefräst, anschließend folgt eine Niedertemperatur-Spannungsarmung zur Sicherung der Maßstabilität.
Elektropolieren, Passivierung und Dichtheitsprüfung
Die Oberfläche wird elektropoliert und passiviert. Jeder fertige Ventilkörper durchläuft eine Druckhalte-Dichtheitsprüfung.
Ein Fertigungsablauf für saubere Fluide: vom Schmiedeteil zum druckgeprüften Ventilkörper.
Vorbereitung des 304L-Schmiedeteils
Prüfung des dichten Rohlings aus kohlenstoffarmem Edelstahl.
Mehrachsbearbeitung der Hohlräume
Bearbeitung der inneren und äußeren Merkmale in einer Hauptaufspannung.
Tieflochbohren der Kanäle
Herstellung der sich kreuzenden Fluidpassagen.
Abrasive Strömungsentgratung
Entfernen von Graten und losen Metallpartikeln an den Kreuzungsstellen der Innenkanäle.
Hochwertige Bearbeitung der Dichtflächen
Herstellung von Dichtschnittstellen mit Ra 0,4 oder besser.
Niedertemperatur-Spannungsarmung
Stabilisierung des Bauteils für eine langfristige Nutzung.
Elektropolieren und Passivierung
Verbesserung der Sauberkeit und Korrosionsbeständigkeit.
Dichtheitsprüfung und CMM-Messung
Prüfung der Druckfestigkeit, Bohrungslage, Parallelität und Koaxialität.
Kontrolle von Fluid-Sauberkeit, Dichtigkeit und Ventilkern-Ausrichtung.
Jedes Bauteil wird einer Druckhalte-Dichtheitsprüfung unterzogen. Stichprobenweise CMM-Messungen prüfen Bohrungslage, Parallelität, Koaxialität sowie die kritischen Schnittstellen des Ventilkerns.
304L-Werkstoff, Schmiededichte, Koaxialität der Kanäle, gratfreie Passagen, Rauheit der Dichtflächen, Zustand der passivierten Oberfläche, Druckfestigkeit und Maßkonsistenz der Charge.
Weniger Leckagen und Kontaminationen, schnellere Endmontage.
Der Kunde berichtete, dass Probleme mit Rostkontamination und Fluidqualität behoben wurden und die Bewegung des Ventilkerns stabiler ist.
Der einteilige Körper senkt Wartungsunterbrechungen und beseitigt die Notwendigkeit von Nacharbeiten vor der Montage.
Quantitative Werte, Zertifizierungen, Qualifikationen und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen geprüft werden.
Erweiterung auf Varianten mit hohem Durchfluss und kompakte Ventile.
Die Unterlagen belegen, dass das Produkt die lebensmittelhygienische Prüfung des Kunden bestanden hat und in eine langfristige Serienlieferung aufgenommen wurde. Anschließend wurden weitere Hochdurchfluss- und miniaturisierte Ventilkörper entwickelt.
Zusammenfassung des Projektergebnisses basierend auf dem bereitgestellten Fallbericht