










 ️

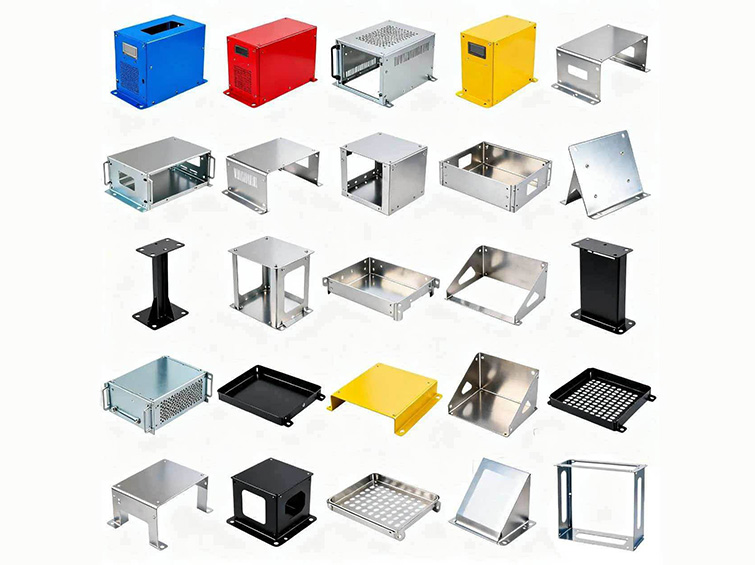
Werkzeuglose Fertigung für Gerätestrukturen mit häufigen Designänderungen.
Das Projekt umfasste Schaltschränke, Gerätegehäuse, Gerätehalterungen, Kühlplatten, Maschinenbasen, Schutzabdeckungen und weitere nicht standardisierte Blechstrukturen.
Digitale Schneid- und Biegeverfahren ermöglichten es dem Kunden, Zeichnungen zu überarbeiten und Prototypen oder gemischte Kleinserien herzustellen – ohne Kosten und Verzögerungen durch spezielle Stanzwerkzeuge.
Hohe Werkzeugkosten, zersplitterte Fremdvergabe, langsame technische Änderungen und Passprobleme bei der Montage.
Der Kunde verwaltete viele Gehäuse- und Halterungsdesigns mit geringem Stückzahlbedarf. Herkömmliche Stanzwerkzeuge waren unwirtschaftlich. Separate Lieferanten für Schneiden, Biegen, Schweißen und Beschichten verursachten Terminprobleme und schwankende Qualität.
- Hohe Werkzeugkosten für nicht standardisierte Konstruktionen mit geringem Volumen
- Komplexe Belüftungsmuster, schwer mit herkömmlichem Stanzen herzustellen
- Mehrere externe Lieferanten mit unkontrollierten Gesamtlieferzeiten
- Farbunterschiede bei Beschichtungen, Haftungsprobleme, Grate und Korrosion
- Häufige Zeichnungsänderungen verzögerten die Prototypvalidierung
- Schlechte Maßpassung zwischen Abdeckungen, Rahmen und Halterungen
Der Kunde benötigte ein flexibles Blechsystem, das schnell auf Designänderungen reagiert und gleichzeitig komplette, passgenau gefertigte Baugruppen liefert.
Wichtiger technischer GesichtspunktWarum digitales Schneiden allein nicht ausreichte.
Das Laserschneiden ersparte feste Werkzeuge, aber die Endmontage hing weiterhin von Biegefolge, Biegezugabe, Schweißverzug, Gewindeelementen, Beschichtungsdicke und einer kontrollierten gemeinsamen Bezugspunktstrategie ab.
Das Fertigungssystem musste zudem mehrere Materialien und Oberflächenbehandlungen verwalten und Farbe und Optik bei wiederholten Bestellungen gleichbleibend halten.
Genauigkeit der Abwicklung, Materialrichtung und Dicke, Schachtelung, Schnittkantenqualität, Biegezugabe, Biegefolge, Schweißverzug, Gewindeposition, Beschichtungsdicke, Farbsteuerung und Passgenauigkeit nach der Montage.
Kompletter digitaler Blech-Workflow von der CAD-Datei bis zur fertigen Baugruppe.
Werkzeuglose Laserfertigung
Zeichnungen wurden direkt abgewickelt und für Faserlaserschneiden programmiert, geeignet für Einzelstückbestellungen und häufige Überarbeitungen.
Schachtelungsoptimierung
Professionelle Schachtelungssoftware verbesserte die Blechausnutzung um 15 % und senkte die Materialkosten.
Kontrolliertes Biegen und Fügen
CNC-Biegen standardisierte die Winkel; Punkt-, Naht- oder Laserschweißen wurde je nach Struktur und optischen Anforderungen ausgewählt.
Integrierte Nachbearbeitungen
Gewindeschneiden, Senken, Nieten, Entgraten und Montage erfolgten im gleichen Fertigungsplan.
Standardisierte Oberflächenveredelung
Kohlenstoffstahl erhielt eine langlebige Pulverbeschichtung; Edelstahlteile wurden entgratet, gebürstet und passiviert; Aluminium wurde mit einer leichten Wärmeableitungs-Lösung veredelt.
Schnelle Reaktion auf technische Änderungen
Einfache Prototypen konnten innerhalb von 24 Stunden geschnitten werden, Zeichnungsänderungen wurden per Programmaktualisierung umgesetzt.
Von der CAD-Abwicklung bis zum fertigen Gehäuse oder Halter.
DFM-Prüfung und Erstellung der Abwicklung
Prüfung von Biegungen, Aussparungen, Gewinden, Material, Oberfläche und Montagepassung.
Schachtelung und Faserlaserschneiden
Optimierung der Blechausnutzung, Schneiden von Konturen, Löchern und Belüftungsmustern.
CNC-Biegen
Umformen des Gehäuses oder Halters mit kontrollierter Biegefolge und Biegewinkel.
Bearbeitung, Gewindeschneiden und Fügen
Herstellen von Zusatzmerkmalen, Schweißnähten, Nieten oder Baugruppen.
Entgraten und Oberflächenvorbereitung
Bearbeitung der Kanten und Vorbereitung des Materials für die vorgesehene Veredelung.
Pulverbeschichtung oder metallische Oberflächenveredelung
Auftragen der gewünschten Farbe, Bürsten, Polieren, Passivieren oder Verzinken.
Maß- und Montageprüfung
Kontrolle der Lochpositionen, Biegungen, Beschichtung, visuellen Qualität und Passung.
Prüfung verbindet die Maße der Abwicklung mit der endgültigen Montagepassung.
Der Qualitätsplan umfasste Material und Dicke, lasergeschnittene Geometrie, Biegewinkel, Gewindeelemente, Schweißqualität, Oberflächenbeschichtung sowie die Beziehung zwischen Abdeckungen, Halterungen und den Schnittstellen zum Endgerät.
Material und Dicke, Zustand der Schnittkanten, Lochposition, Biegewinkel, Ebenheit, Schweißverzug, Gewindepassung, Haftung und Farbe der Beschichtung, Passivierung von Edelstahl und Ausrichtung nach der Montage.
Schnellere Prototypen und geringere Kosten für gemischte nicht standardisierte Blechprodukte.
Der Kunde berichtete von niedrigeren Kosten für gemischte Kleinserienprodukte, stabilen Lieferzeiten und passgenau ausgerichteten Gehäusen und Halterungen ohne Nachbearbeitung.
Pulverbeschichtete und edelstahlene Teile erfüllten ebenfalls die Anforderungen an Optik und Korrosionsschutz.
Quantitative Werte, Zertifizierungs-, Qualifizierungs- und Umwelttestergebnisse basieren auf der bereitgestellten Projektdokumentation und müssen vor der öffentlichen Veröffentlichung anhand interner Aufzeichnungen überprüft werden.
Jährliche Beschaffung von Blechprodukten für Automatisierung und Energietechnik.
Der Kunde errichtete einen langfristigen Rahmenvertrag für die gesamte Blechproduktpalette von Steuergeräten und Produkten der neuen Energien und empfahl weitere Gerätehersteller.
Projektzusammenfassung basierend auf dem bereitgestellten Fallbericht