️

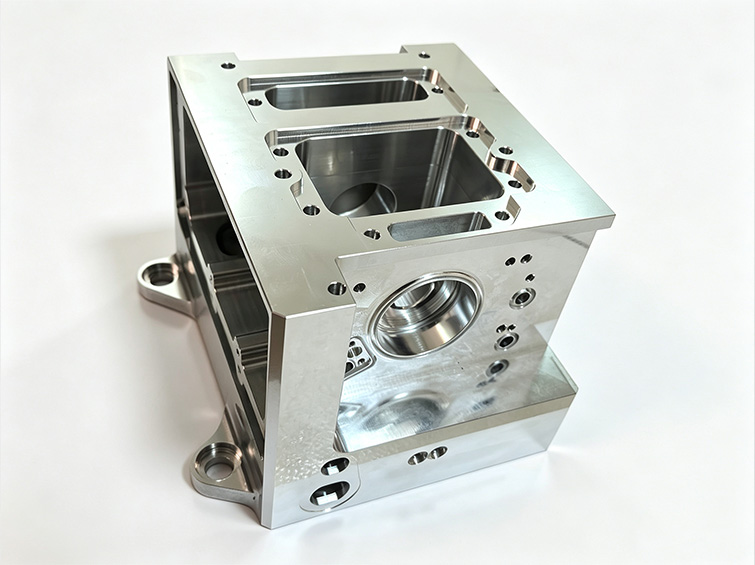
Un collettore leggero che integra più percorsi di fluido in un unico componente.
Il collettore distribuisce aria pneumatica, vuoto o fluido idraulico a bassa pressione e fornisce interfacce di montaggio per elettrovalvole, regolatori, raccordi per vuoto e relativi sistemi di controllo.
È progettato per l’automazione delle batterie, l’ispezione dei semiconduttori, le apparecchiature di assemblaggio 3C, il controllo dei fluidi in camera bianca, i robot industriali e alcune applicazioni di apparecchiature mediche.
Peso eccessivo, molteplici punti di perdita, bave interne e rischi per la produzione pulita.
La precedente struttura in acciaio composta da più blocchi aumentava il peso del modulo mobile e creava numerose interfacce di tenuta. I residui di corrosione e i trucioli di alluminio interni mettevano a rischio la produzione pulita e il funzionamento affidabile delle valvole.
- Struttura in acciaio che aumenta il carico e le vibrazioni del modulo mobile
- Ruggine e detriti metallici che contaminano la produzione di batterie
- Più blocchi assemblati che causano perdite ripetute di aria e olio
- Microporosità nelle semilavorati di alluminio a bassa densità che riduce la percentuale di successo dei test di tenuta
- Bave all’interno dei passaggi incrociati che causano il bloccaggio delle valvole
- Superfici di tenuta ruvide che provocano perdite in condizioni di vuoto e bassa pressione
Il cliente aveva bisogno di un collettore più leggero e pulito, privo delle interfacce di tenuta e dei rischi di detriti interni della precedente costruzione a più blocchi.
Considerazione ingegneristica principalePerché la densità del materiale, la qualità dei passaggi interni e la finitura della tenuta sono fondamentali.
Un collettore può avere dimensioni corrette ma guastarsi durante l’uso se nelle intersezioni interne sono presenti bave o trucioli. Queste particelle possono danneggiare le guarnizioni o limitare il movimento delle valvole.
I sistemi a bassa pressione e a vuoto sono inoltre sensibili alla rugosità delle superfici di tenuta. Di conseguenza, la forma del materiale, l’allineamento dei passaggi e il processo di pulizia devono essere controllati all’interno di un unico ciclo di produzione.
Densità del materiale, peso del componente, allineamento dei passaggi, rimozione delle bave interne, rugosità delle superfici di tenuta, pulizia, integrità alla pressione e montaggio ripetibile delle valvole.
Un collettore monoblocco in alluminio forgiato con passaggi interni controllati.
Alluminio forgiato 6061-T6
Il materiale forgiato presenta una struttura più compatta con meno vuoti interni e riduce il peso di circa il 60% rispetto alla precedente soluzione in acciaio.
Lavorazione multiasse integrata
Un set-up multiasse controllato lavora le superfici esterne, le cavità delle valvole, le flange, i gradini e le caratteristiche di montaggio mantenendo il rapporto tra passaggi e interfacce.
Sbavatura interna con flusso abrasivo
Un mezzo abrasivo ad alta pressione attraversa i canali incrociati per rimuovere le bave difficilmente accessibili e le particelle di alluminio libere.
Superfici di tenuta con finitura a specchio e lavorazione pulita
La fresatura ad alta lucentezza mantiene la rugosità delle superfici di tenuta a Ra 0,4 o inferiore. La sgrassatura ad ultrasuoni e il test di pressione al 100% completano il ciclo di produzione pulita.
Un ciclo di produzione progettato attorno alla pulizia interna e alla prevenzione delle perdite.
Preparazione del semilavorato forgiato
Preparare il semilavorato compatto in alluminio 6061-T6 e definire i riferimenti di lavorazione.
Lavorazione CNC multiasse
Lavorare cavità, flange, gradini, fori e interfacce di montaggio.
Foratura profonda
Realizzare i passaggi incrociati per fluidi pneumatici e a bassa pressione.
Sbavatura con flusso abrasivo
Rimuovere trucioli e bave nelle intersezioni dei canali difficilmente accessibili.
Lavorazione ad alta lucentezza delle superfici di tenuta
Ottenere le superfici di tenuta a bassa rugosità specificate.
Pulizia ad ultrasuoni e ispezione
Rimuovere i residui di lavorazione e verificare le dimensioni critiche.
Test di mantenimento della pressione al 100%
Verificare che ogni collettore finito non presenti perdite di aria o fluido.
Verifica sia della geometria visibile che dei passaggi di fluido nascosti.
L’ispezione con macchina di misura a coordinate controlla planarità, posizione dei fori e geometria delle cavità. Ogni collettore finito viene pulito ad ultrasuoni e sottoposto a test di pressione prima della spedizione.
Stato del materiale, allineamento dei passaggi, rimozione delle bave interne, rugosità delle superfici di tenuta, planarità, posizione di montaggio delle valvole, pulizia e integrità alla pressione.
Meno interfacce di perdita e un modulo di automazione più pulito e leggero.
Il cliente ha segnalato che il collettore più leggero ha risolto il problema delle vibrazioni del modulo di movimento dovute alla precedente versione in acciaio ed eliminato i rischi di contaminazione metallica.
La struttura integrata stabilisce le prestazioni sotto vuoto e riduce in modo significativo i fermi di produzione causati dalle perdite.
I risultati quantitativi e relativi alle certificazioni si basano sulla documentazione di progetto fornita e devono essere confrontati con i registri interni prima della pubblicazione pubblica.
Approvato per l’uso in produzione pulita e proseguimento degli sviluppi.
La documentazione del progetto indica che il collettore ha soddisfatto i requisiti di camera bianca del cliente ed è entrato in un programma di fornitura annuale. Successivamente sono state sviluppate ulteriori varianti di corpi valvola integrati leggeri.
Riassunto dei risultati del progetto basato sulla documentazione del caso fornita