️

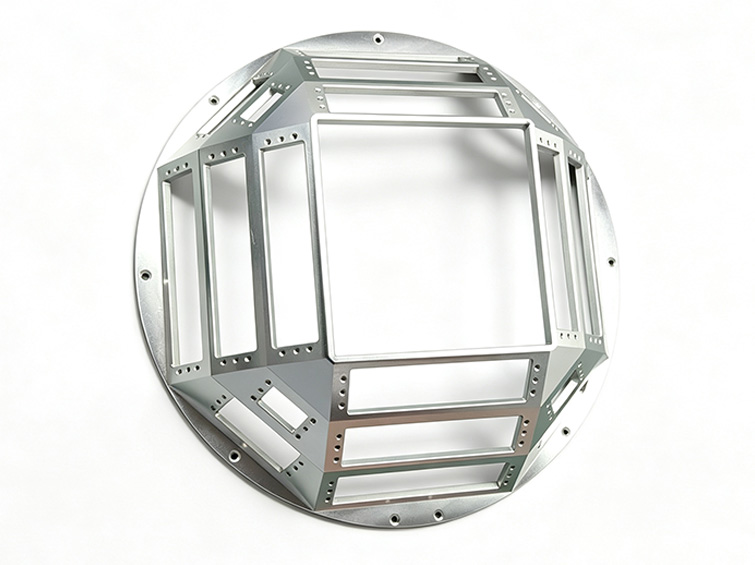
Una piattaforma strutturale che definisce l’allineamento dell’intero array di sensori.
La base di montaggio supporta più elementi di antenna o moduli di sensori radar attorno a una struttura circolare, garantendo una copertura orizzontale senza zone cieche significative.
Oltre al posizionamento dei moduli, il corpo in alluminio assicura la messa a terra, la schermatura e il trasferimento termico per sistemi radar, di comunicazione e di sorveglianza per uso esterno.
Errore angolare dell’array, infiltrazione d’acqua, rigidità insufficiente e assemblaggio inefficiente.
Le precedenti strutture realizzate o in lamiera del cliente erano composte da più sezioni assemblate. La variazione angolare tra le finestre comprometteva la coerenza del segnale, mentre le giunzioni aumentavano il rischio di corrosione e infiltrazione d’acqua.
- Errore angolare accumulato tra le finestre dell’array assemblato
- Giunzioni esterne vulnerabili a infiltrazioni d’acqua e corrosione
- Rigidità insufficiente sotto carico del vento intenso
- Bassa precisione dei fori di montaggio e ripetute rilavorazioni di assemblaggio
- Necessità di compatibilità con pali e armadi standard
La base doveva mantenere allineata ogni finestra dell’array, risultando al contempo rigida, resistente alla corrosione e facile da installare sul campo in ambienti esterni.
Considerazione ingegneristica principaleMotivi per cui una struttura assemblata non poteva garantire una geometria stabile dell’array.
Quando più piastre o telai vengono uniti, ogni giunzione introduce variazioni angolari e posizionali. Tali errori possono alterare la coerenza di fase e l’allineamento dei moduli radar o di antenna.
La grande geometria a telaio aperto richiedeva rigidità senza peso eccessivo. Pertanto, strategia di lavorazione, tensioni residue, disposizione dei rinforzi e flangia di montaggio dovevano essere valutati insieme.
Angolo tra le finestre, tensioni residue, rigidità strutturale, deformazione sotto carico del vento, posizione dei fori, corrosione esterna, protezione dall’acqua e compatibilità delle interfacce.
Struttura monoblocco in alluminio lavorata a 5 assi con interfacce controllate.
Semilavorato in alluminio stabilizzato dalle tensioni
Il semilavorato di alluminio di spessore è sottoposto a invecchiamento di distensione prima della lavorazione di precisione per ridurre le deformazioni.
Fresatura monoblocco a 5 assi
L’intera struttura multi-finestra è ricavata da un unico blocco di alluminio; secondo le specifiche di progetto, la tolleranza angolare dell’array è pari a ±0,08°.
Ottimizzazione dei rinforzi e resistenza al carico del vento
La struttura a nervature è ottimizzata per aumentare la rigidità mantenendo la geometria aperta richiesta per sensori ed elementi di antenna.
Interfacce di precisione e finitura per uso esterno
I fori di montaggio e di passaggio sono forati e filettati con riferimenti controllati. L’anodizzazione dura fornisce una superficie durevole e anticorrosiva senza giunzioni saldate.
Flangia circolare universale
L’interfaccia della base è progettata per collegarsi direttamente a pali e armadi standard senza adattatori aggiuntivi.
Dalla piastra stabilizzata dalle tensioni alla piattaforma di sensori pronta per l’installazione esterna.
Preparazione materiale e invecchiamento
Preparare il semilavorato 6061-T6 e ridurre le tensioni residue prima della lavorazione.
Fresatura sgrossatura e finitura a 5 assi
Realizzare la geometria monoblocco multi-finestra e i rinforzi strutturali.
Foratura e filettatura di precisione
Lavorare i fori di montaggio, fori passanti e interfacce filettate.
Finitura bordi e sbavatura
Rimuovere i bordi taglienti e rifinire la geometria del telaio aperto.
Anodizzazione dura
Garantire resistenza alla corrosione e agli agenti atmosferici per l’uso esterno.
Controllo dimensionale
Verificare angoli, posizioni dei fori, filettature, geometria della flangia e forma complessiva.
Ispezioni incentrate sull’allineamento, la rigidità e l’installazione sul campo.
Le specifiche di progetto definiscono una tolleranza angolare di ±0,08° e una tolleranza di ±0,05 mm per i fori di montaggio. Vengono controllati anche la qualità delle filettature e l’interfaccia della flangia circolare.
Angolo delle finestre dell’array, posizione dei fori di montaggio, qualità delle filettature, geometria della flangia, rinforzo strutturale, stato della superficie anodizzata e deformazione misurata sotto carico del vento.
Miglioramento delle prestazioni dell’array e installazione esterna più affidabile.
Il cliente ha confermato che la geometria finale dell’array soddisfa i requisiti di allineamento e che l’assemblaggio e la calibrazione sul campo risultano notevolmente più rapidi.
La documentazione di progetto riporta inoltre otto mesi di test esterni in zona costiera senza guasti dovuti a corrosione o infiltrazione d’acqua.
I risultati quantitativi, di certificazione, qualificazione e test ambientali si basano sulla documentazione di progetto fornita e devono essere verificati rispetto ai registri interni prima della pubblicazione pubblica.
Ordini ripetuti dopo il superamento dei test esterni.
Il cliente ha constatato prestazioni di protezione stabili e costi di modifica ridotti grazie alla flangia standardizzata. Dopo la prima messa in servizio sono arrivati ulteriori ordini di produzione.
Riassunto del progetto basato sulla documentazione del caso fornita