️

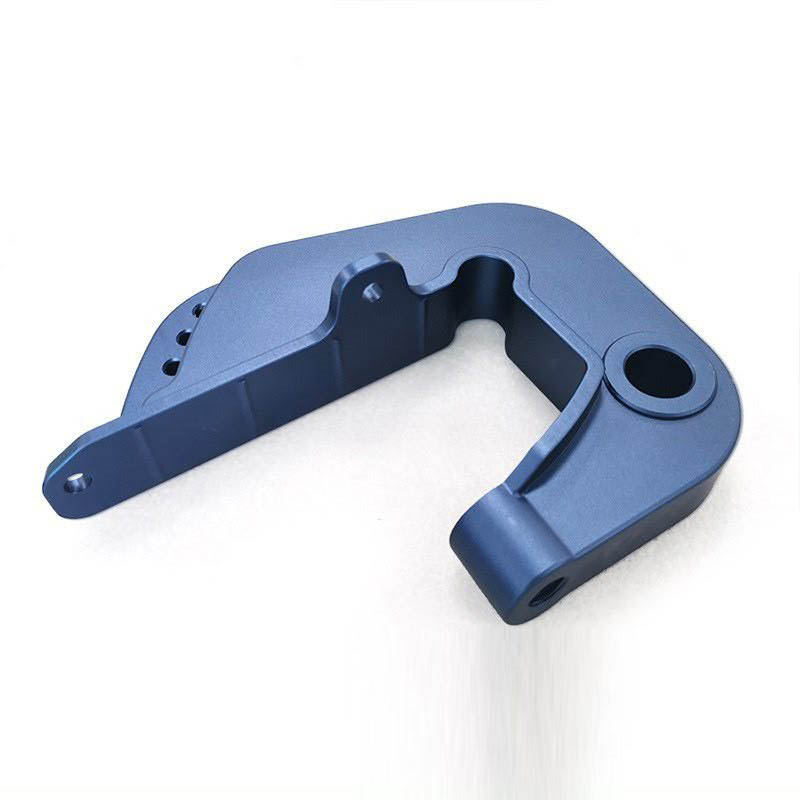
Un bras d’articulation léger reliant le servomécanisme au mécanisme mobile.
Le bras oscillant supporte des charges dynamiques répétées entre un servomoteur et le mécanisme d’extrémité. Sa rigidité et l’alignement des alésages influencent directement la précision de positionnement et la fluidité du mouvement.
La forge 6061-T6 offre un équilibre économique entre légèreté, résistance à la fatigue, stabilité d’usinage et aspect par anodisation colorée pour les équipements d’automatisation à charge moyenne.
Désalignement des alésages, vibrations de l’articulation, déformation post-usinage et faible durabilité de surface.
L’ancien procédé trois axes nécessitait plusieurs retournements, ce qui réduisait la coaxialité entre les alésages de montage. La conception du support assemblé introduisait également du jeu et des vibrations lors des mouvements rapides.
- Blocage de l’assemblage causé par une erreur de coaxialité des alésages de montage
- Incohérence du matériau de la tôle laminée sous charge répétée
- Rebond dimensionnel après usinage sans détente des contraintes
- Vibrations issues d’une structure assemblée en plusieurs pièces
- Rayures et oxydation de l’aluminium brut dans l’atelier
- Taux de reprise élevé et étalonnage des équipements long
Le bras devait être suffisamment léger pour la réponse du servomoteur, mais rigide et bien aligné afin de conserver un positionnement répétable lors de mouvements rapides et répétés.
Considération technique principalePourquoi la rigidité monobloc et l’alignement des alésages conditionnent les performances de l’équipement.
Les deux alésages principaux forment l’axe de mouvement. Un désalignement crée des frottements et des blocages lors de l’assemblage et rend le réglage du servomoteur moins reproductible.
Une forge monobloc supprime le jeu d’assemblage, mais l’ébauche libère toujours des contraintes résiduelles. Une stabilisation contrôlée et un chemin de charge courbe fluide sont nécessaires pour garantir les performances dimensionnelles et de fatigue à long terme.
Densité de la forge, coaxialité des alésages, position des trous, contraintes résiduelles, rigidité monobloc, écoulement des contraintes sur les courbes, charge du servomoteur, épaisseur de l’anodisation et reproductibilité des lots.
Un bras monobloc forgé avec interfaces alignées et géométrie stabilisée.
Construction monobloc forgée 6061-T6
Le support multipièce est remplacé par une pièce en aluminium forgé dense pour améliorer la résistance à la fatigue et la rigidité.
Usinage multi-axes en un seul montage
Le profil en U, les allégements, les contre-alésages et les alésages de montage coaxiaux sont usinés ensemble. Le dossier indique une coaxialité maîtrisée à ±0,003 mm.
Détente des contraintes après l’ébauche
Un vieillissement vibratoire contrôlé libère les contraintes d’usinage avant la finition et réduit les déformations dimensionnelles à long terme.
Finition de contour lisse
Les surfaces courbes sont usinées sans marches de raccord visibles, réduisant la concentration locale de contraintes.
Anodisation dure bleu profond et contrôle CMM
Une finition de 8–12 μm améliore la résistance à l’usure et à la corrosion, tout en facilitant l’identification du modèle. Le contrôle CMM vérifie les repères d’assemblage.
Un itinéraire de fabrication compact pour une articulation stable entraînée par servomoteur.
Préparation de l’ébauche forgée
Préparer la forge 6061-T6 et définir des repères stables.
Ébauche multi-axes
Réaliser le profil en U, les cavités et les allégements.
Vieillissement de détente des contraintes
Libérer les contraintes de coupe avant d’achever la géométrie finale.
Usinage de finition
Réaliser les alésages coaxiaux, les trous, les faces et les transitions courbes lisses.
Ébavurage
Supprimer les arêtes vives susceptibles d’endommager les câbles ou les joints.
Anodisation dure bleu profond
Appliquer la surface protectrice et d’identification de 8–12 μm.
Contrôle CMM
Vérifier la coaxialité, la position des trous, le parallélisme et la cohérence des lots.
Le contrôle est centré sur l’axe de l’articulation et les repères de montage.
Le plan dimensionnel couvre les alésages de montage coaxiaux, les caractéristiques de position, le parallélisme des faces d’extrémité, la surface anodisée et la stabilité après détente des contraintes.
Coaxialité des alésages, position des trous, parallélisme des faces d’extrémité, stabilité après détente des contraintes, fluidité du contour, épaisseur et couleur de l’anodisation, cohérence dimensionnelle entre les lots.
Charge d’équipement plus élevée avec moins de reprises et assemblage plus rapide.
Le client a indiqué que le bras monobloc a résolu les problèmes de vibrations et de blocage et conservé les performances de positionnement répétitive requises.
La structure légère réduit la charge du servomoteur, tandis que la couche anodisée reste résistante à l’usure et à la corrosion en atelier.
Les résultats quantitatifs, de certification, de qualification et d’essais environnementaux sont basés sur la documentation du projet fournie et doivent être vérifiés sur les enregistrements internes avant publication publique.
Programme d’approvisionnement annuel pour une gamme croissante de composants d’articulation.
Après la réussite de la production, le client a mis en place un cadre d’approvisionnement annuel et a continué à développer d’autres variantes de bras oscillant légers.
Résumé du projet basé sur le dossier de cas fourni