️

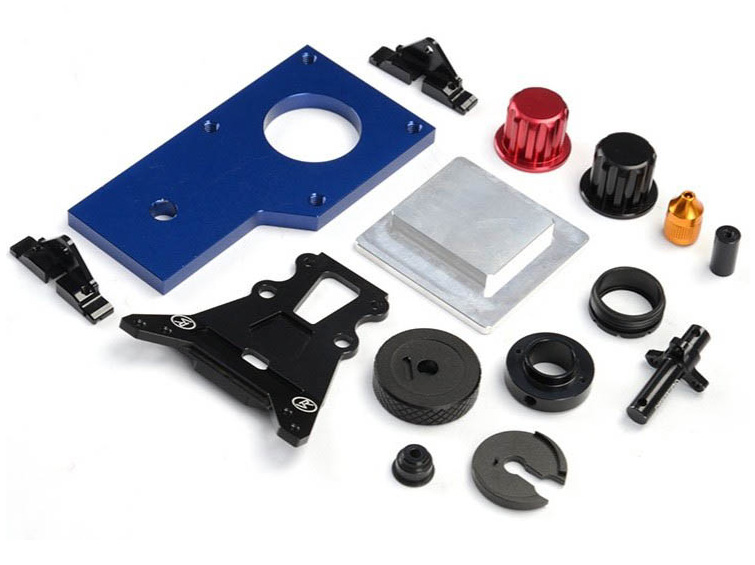
一套协同配套五金组件,实现精密调节、锁紧与产品差异化设计
该套件包含多种尺寸、不同几何结构的零件,相互配合实现角度、行程或张力调节,并完成位置锁止。
应用领域涵盖摩托车与汽车改装、相机云台与滑轨、工业测试工装、实验室调节设备以及小型自动化机构。
供应商分散、装配配合偏差、握持手感差、螺纹一致性不足、多品种零件交付周期长
客户的面板、旋钮、支架、套筒、轴类零件分别向多家厂商采购。各厂商公差标准不统一,造成装配间隙过大、螺纹旋合困难。
- 零件匹配不良,装配间隙超标
- 普通铝合金表面,产品辨识度低
- 旋钮表面光滑,手动调节时容易打滑
- 常规表面涂层易褪色、磨损
- 螺纹规格不一致,出现错牙或卡滞问题
- 多品种小批量零件,原型开发周期漫长
整套套件的价值,取决于所有零件装配手感与配合精度保持一致,而不只是单个零件的尺寸合格。
核心工程考量整套组件统一公差与表面处理标准的必要性
铣削加工的面板与支架,必须和车削加工的旋钮、轴套、轴芯相互匹配。若无统一基准、螺纹等级和表面处理余量,整套套件无法顺畅装配。
配色、滚花纹理与激光打标同样属于功能性要求:提升握持摩擦力、方便模块识别、增强耐磨性,同时优化产品市场观感。
跨零件配合精度、统一公差标准、螺纹等级、滚花几何尺寸、阳极氧化加工余量、颜色匹配、激光标识、多品种混排排产、整套套件包装。
一站式协同生产方案,交付全套调节五金套件
CNC与走心机加工,统一公差体系
面板、支架采用铣削加工;旋钮、套筒、轴件采用车削加工,全部执行同一套尺寸标准。
功能性滚花+激光打标
调节部位加工滚花纹理提升握持力;激光打标实现型号与品牌标识。
多色硬质阳极氧化
红、蓝、黑、金色,膜厚8–12微米,提升耐磨性能,同时区分不同功能模块。
可控化螺纹加工
螺纹采用精密滚丝或攻丝工艺,使用通止规检验。
灵活混件排产
专用工装+快速换型,可生产多种规格、多种颜色零件,成套交付。
铣削件+车削件混合五金件协同生产流程
套件级可制造性分析与公差评审
定义统一接口、螺纹标准、阳极氧化余量。
CNC铣削加工面板与支架
加工轮廓、槽体、孔位与安装特征。
走心机加工旋钮、套筒、轴类零件
完成外径、内孔、螺纹与定位特征加工。
滚花加工与激光打标
制作防滑纹理,雕刻产品品牌标识。
去毛刺处理
去除整套零件的锐边。
多色硬质阳极氧化
镀上指定颜色与耐磨氧化层。
尺寸、螺纹与外观检验
验证配合、螺纹、颜色、表面质量以及套件完整性。
质量检测兼顾单件精度与整套套件装配配合效果
采用尺寸抽样检测,搭配100%通止规螺纹检验、滚花外观、整套套件完整性检查。
配套配合尺寸、螺纹量规检测、滚花质量、阳极氧化膜厚与色差、激光标识、边缘状态、外观质量、套件整体装配兼容性。
采购流程简化,产品观感提升
客户反馈装配更加顺畅,防滑握持持久稳定,色彩一致性好,品牌产品质感显著提升。
多品种小批量订单的统筹难度大幅降低,整套组件到货后可直接装配。
量化指标、认证、鉴定及环境测试结果均来自项目文档,对外发布前请对照内部记录复核。
全部调节五金产品线交由我方持续供货
客户采购与装配工作量减少,终端市场反馈变好。整套调节五金产品签订长期年度供货框架,持续开发新套件。
项目总结,基于项目案例记录